InterProcess Sp. z o.o. | Rozwiązania dla przemysłu
Gdzie stosujemy
Sterowanie procesami materiałów sypkich od silosu po opakowanie
Każdy z tych procesów ma własne sekwencje, blokady i punkty pomiaru. Program sterownika, ekrany HMI i raporty budujemy wokół nich, dlatego zaczynamy od procesu, a nie od listy urządzeń.
Transport i magazynowanie
Przenośniki, transport pneumatyczny, silosy i zbiorniki: sekwencje uruchamiania i zatrzymywania, blokady międzyurządzeniowe, kontrola poziomów, zapasu i tras transportu.
Transport pneumatyczny →Ważenie
Wagi zbiornikowe, platformowe i przenośnikowe: pomiar zapasu, sumowanie przepływu materiału, tarowanie i zerowanie z ekranu, rejestracja ważeń i raporty zmianowe.
Ważenie w procesie →Dozowanie i naważanie receptur
Dozowanie zgrubne i dokładne, korekta dolotu materiału, receptury wieloskładnikowe z tolerancjami, kolejność składników i rozliczenie każdej partii.
Dozowanie materiałów sypkich →Mieszanie
Sekwencje mieszania z kontrolą czasu i kolejności dodawania składników, blokady klap i rozładunek partii do zbiornika pośredniego lub linii pakowania.
Mieszanie materiałów sypkich →Napełnianie i pakowanie
Stacje napełniania worków i big-bagów oraz linie pakowania: cykl napełniania z wagą, kontrola masy, zliczanie opakowań i przekazanie danych do etykiety lub systemu magazynowego.
Linie napełniania opakowań →Modernizacja istniejących instalacji
Wymiana sterownika lub panelu bez wymiany okablowania, migracja ze starszych rodzin SIMATIC na S7-1200 lub S7-1500, nowa wizualizacja i komunikacja z systemami zakładu.
Zakres usług modernizacji →Platforma PLC
Sterowniki Siemens SIMATIC S7-1200 i S7-1500
PLC wchodzi do gry, gdy instalacja ma wiele urządzeń poza wagą lub musi być zintegrowana z istniejącym systemem sterowania zakładu. Obie rodziny programujemy w jednym środowisku TIA Portal, dlatego program stacji i program całej linii mają wspólną strukturę, nazewnictwo i diagnostykę. Rodzinę sterownika dobieramy do skali instalacji, nie odwrotnie.
Sterownik kompaktowy
SIMATIC S7-1200
Pojedyncze maszyny i stanowiska: stacja dozująca, stacja big-bag, waga zbiornikowa z kilkoma napędami, mała linia napełniania. Wbudowany Profinet, kilkadziesiąt wejść i wyjść w kasecie, panel HMI podłączony bezpośrednio do sterownika.
- Skala
- 1 maszyna lub stanowisko, do kilkudziesięciu sygnałów
- Ważenie
- kontroler PENKO przez Profinet lub Modbus TCP albo moduł SIWAREX w kasecie; algorytm dozowania w module wagowym
- Wizualizacja
- panel HMI SIMATIC 7 do 12 cali przy maszynie
Sterownik modułowy
SIMATIC S7-1500
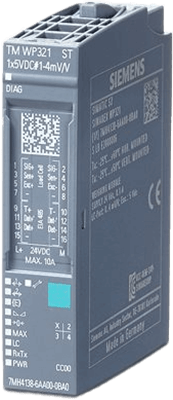
Linie technologiczne i całe instalacje: wiele stacji rozproszonych wejść i wyjść ET 200SP, dziesiątki napędów, receptury wieloskładnikowe, SCADA i wymiana danych z systemami zakładu. Większa wydajność, serwer OPC UA i miejsce na rozbudowę.
- Skala
- linia lub instalacja, setki sygnałów, wiele stacji ET 200SP
- Ważenie
- kontrolery PENKO i moduły SIWAREX w stacjach ET 200SP równolegle w jednym projekcie; PLC nadzoruje, moduły dozują
- Wizualizacja
- panele HMI przy stanowiskach oraz SCADA WinCC w sterowni
HMI i SCADA
Wizualizacja dla operatora, utrzymania ruchu i technologa
Z tego samego systemu korzystają trzy grupy użytkowników i każda potrzebuje innych informacji. Ekrany projektujemy według ról: operator widzi to, czym steruje, utrzymanie ruchu to, co wymaga uwagi, a technolog to, co trafia do rozliczenia produkcji.
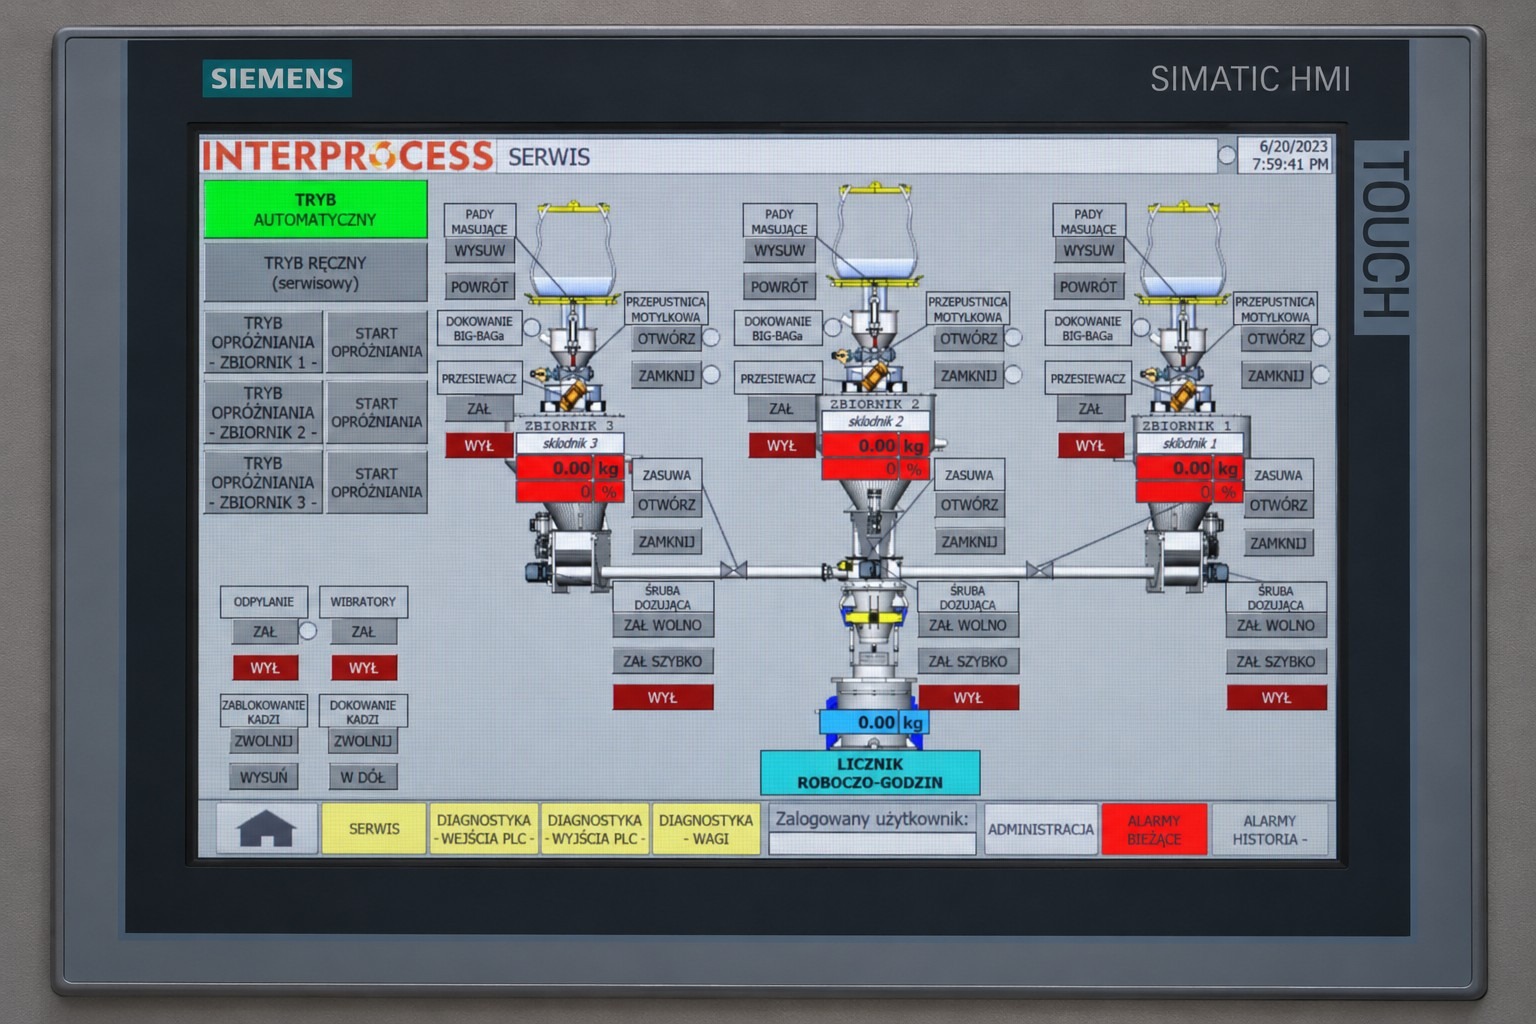
Operator
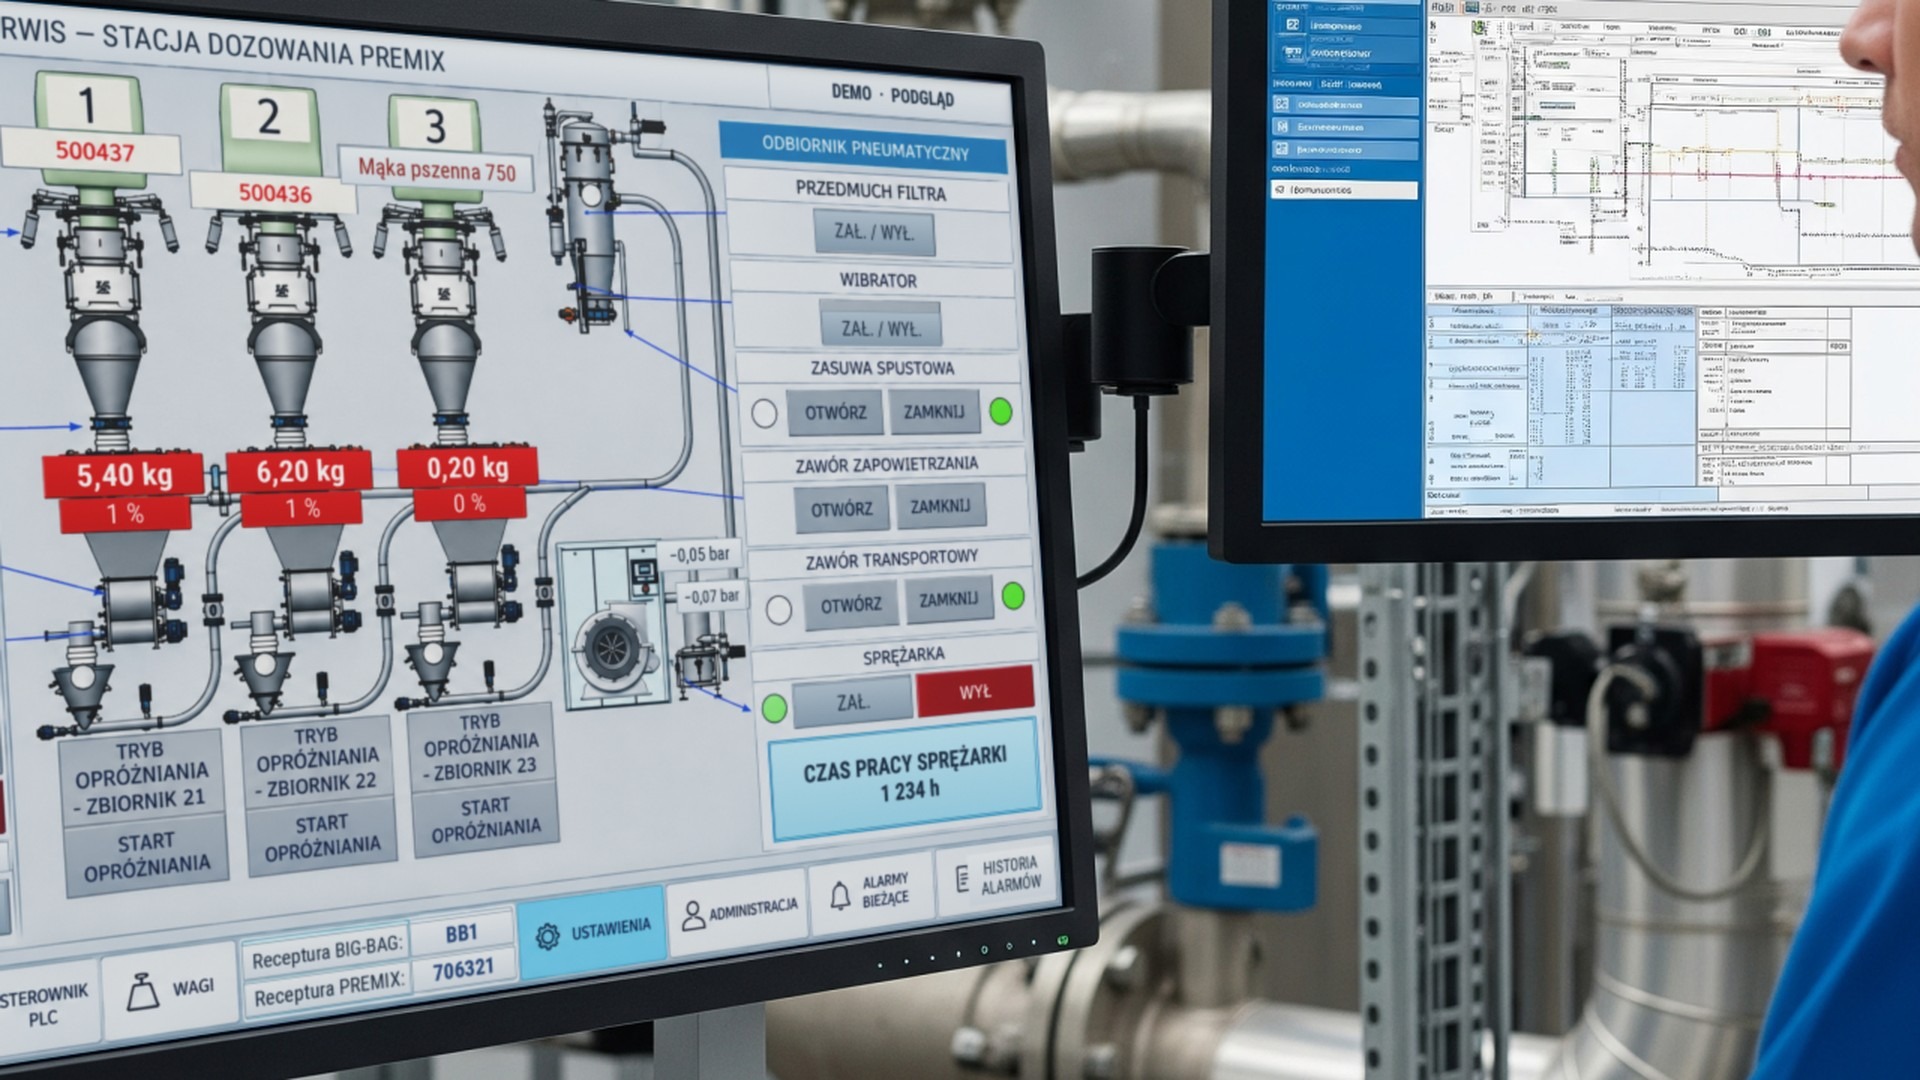
Panel HMI przy maszynie: tryb ręczny i automatyczny, start i stop receptury, stan urządzeń na schemacie instalacji, alarmy z podpowiedzią przyczyny i kroku do wykonania.
- ·schemat instalacji z żywymi stanami
- ·alarmy i potwierdzenia z historią
- ·uprawnienia użytkowników i wersje językowe
Utrzymanie ruchu
Diagnostyka bez laptopa: stan każdego wejścia i wyjścia, komunikaty falowników i modułów wagowych, liczniki godzin pracy i cykli, historia alarmów z czasem trwania.
- ·diagnostyka sieci Profinet i urządzeń
- ·ekrany serwisowe do testu napędów i zaworów
- ·zabezpieczony dostęp zdalny do serwisu
Technolog i kierownik produkcji
Receptury i parametry procesu w jednym miejscu, trendy pomiarów, raporty zużycia surowców na partię i zmianę, eksport danych do arkusza lub systemu ERP i MES.
- ·edycja receptur z kontrolą uprawnień
- ·trendy i archiwum wartości procesowych
- ·raporty partii, zmian i bilans surowców
| Kryterium | Panel HMI | System SCADA |
|---|---|---|
| Zasięg | jedna maszyna lub stanowisko; ekran przy urządzeniu | linia, hala lub zakład; stanowiska w sterowni i dostęp z sieci zakładowej |
| Dane historyczne | ograniczone archiwum alarmów i podstawowe trendy | baza danych procesowych, długie archiwa, raporty partii i zmian |
| Kiedy rekomendujemy | pojedyncze maszyny i stacje, obsługa lokalna, niewielka liczba receptur | wiele stanowisk, wymagane raportowanie produkcji, integracja z systemami zakładu, nadzór zdalny |
Integracja ważenia
Algorytm dozowania zawsze w module wagowym. PLC pojawia się wraz ze skalą instalacji
Cykl ważenia i dozowania, wsadowego lub ciągłego, prowadzi u nas zawsze dedykowany moduł wagowy z gotowym, sprawdzonym programem wagi automatycznej: kontroler PENKO lub moduł Siemens SIWAREX. Różnica między małą a dużą instalacją polega na tym, kto nadzoruje ten moduł: w małej pracuje samodzielnie i raportuje przez sieć fieldbus do istniejącego u klienta DCS lub PLC, w dużej nad wagami stoi dostarczany przez nas PLC Siemens z HMI lub SCADA.
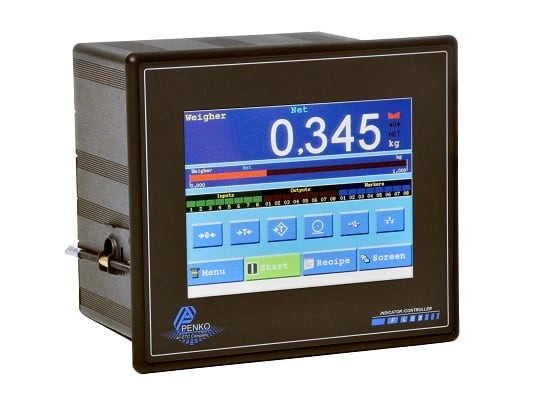
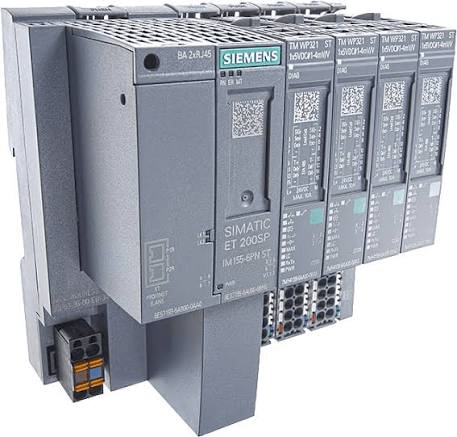
W obu przypadkach moduł wagowy udostępnia dane zależne od rodzaju wagi: dla wag dozujących wsadowo masę brutto i netto, wynik i odchyłkę dozowania, dla wag ciągłych (przenośnikowych, dozowników loss-in-weight) bieżącą wydajność, sumę zliczonego materiału i odchyłkę od wartości zadanej; w każdym przypadku także status pomiaru, alarmy oraz komendy sterujące, jak tara, zerowanie, start i stop. W małej instalacji trafiają one na wyświetlacz kontrolera i przez fieldbus do istniejącego DCS lub PLC zakładu, w większych do dostarczanego przez nas PLC, HMI i SCADA. Dobór kontrolerów, modułów i czujników opisujemy na osobnych stronach.
Architektura i komunikacja
Od czujnika do systemu zakładu: warstwy systemu sterowania
Każda warstwa ma swoje zadanie i swój protokół. Poniżej typowy układ instalacji materiałów sypkich, skalowany od jednej stacji z kontrolerem wagowym lub panelem HMI do zakładu ze SCADA i wymianą danych z ERP.
Poziom 4
Zakład
ERPMESRaportowanie i bazy danych
OPC UA · SQL · pliki CSV / XML
Poziom 3
Nadzór
SCADA WinCCArchiwum procesoweZdalny dostęp serwisowy
Profinet (S7) · OPC UA
Poziom 2
Sterowanie
PLC SIMATIC S7-1200 / S7-1500Panele HMI
Profinet · Profibus DP · Modbus TCP / RTU
Poziom 1
Urządzenia
Elektronika wagowa PENKO / SIWAREXStacje ET 200SPFalownikiWyspy zaworowe
mV/V · 4–20 mA · sygnały binarne
Poziom 0
Proces
Czujniki tensometryczneNapędy i silnikiZawory i klapyCzujniki poziomu i ciśnienia
Sieć sterowania oddzielamy od sieci biurowej; dostęp zdalny wyłącznie przez uzgodnione z działem IT, szyfrowane połączenie.
Z naszych wdrożeń
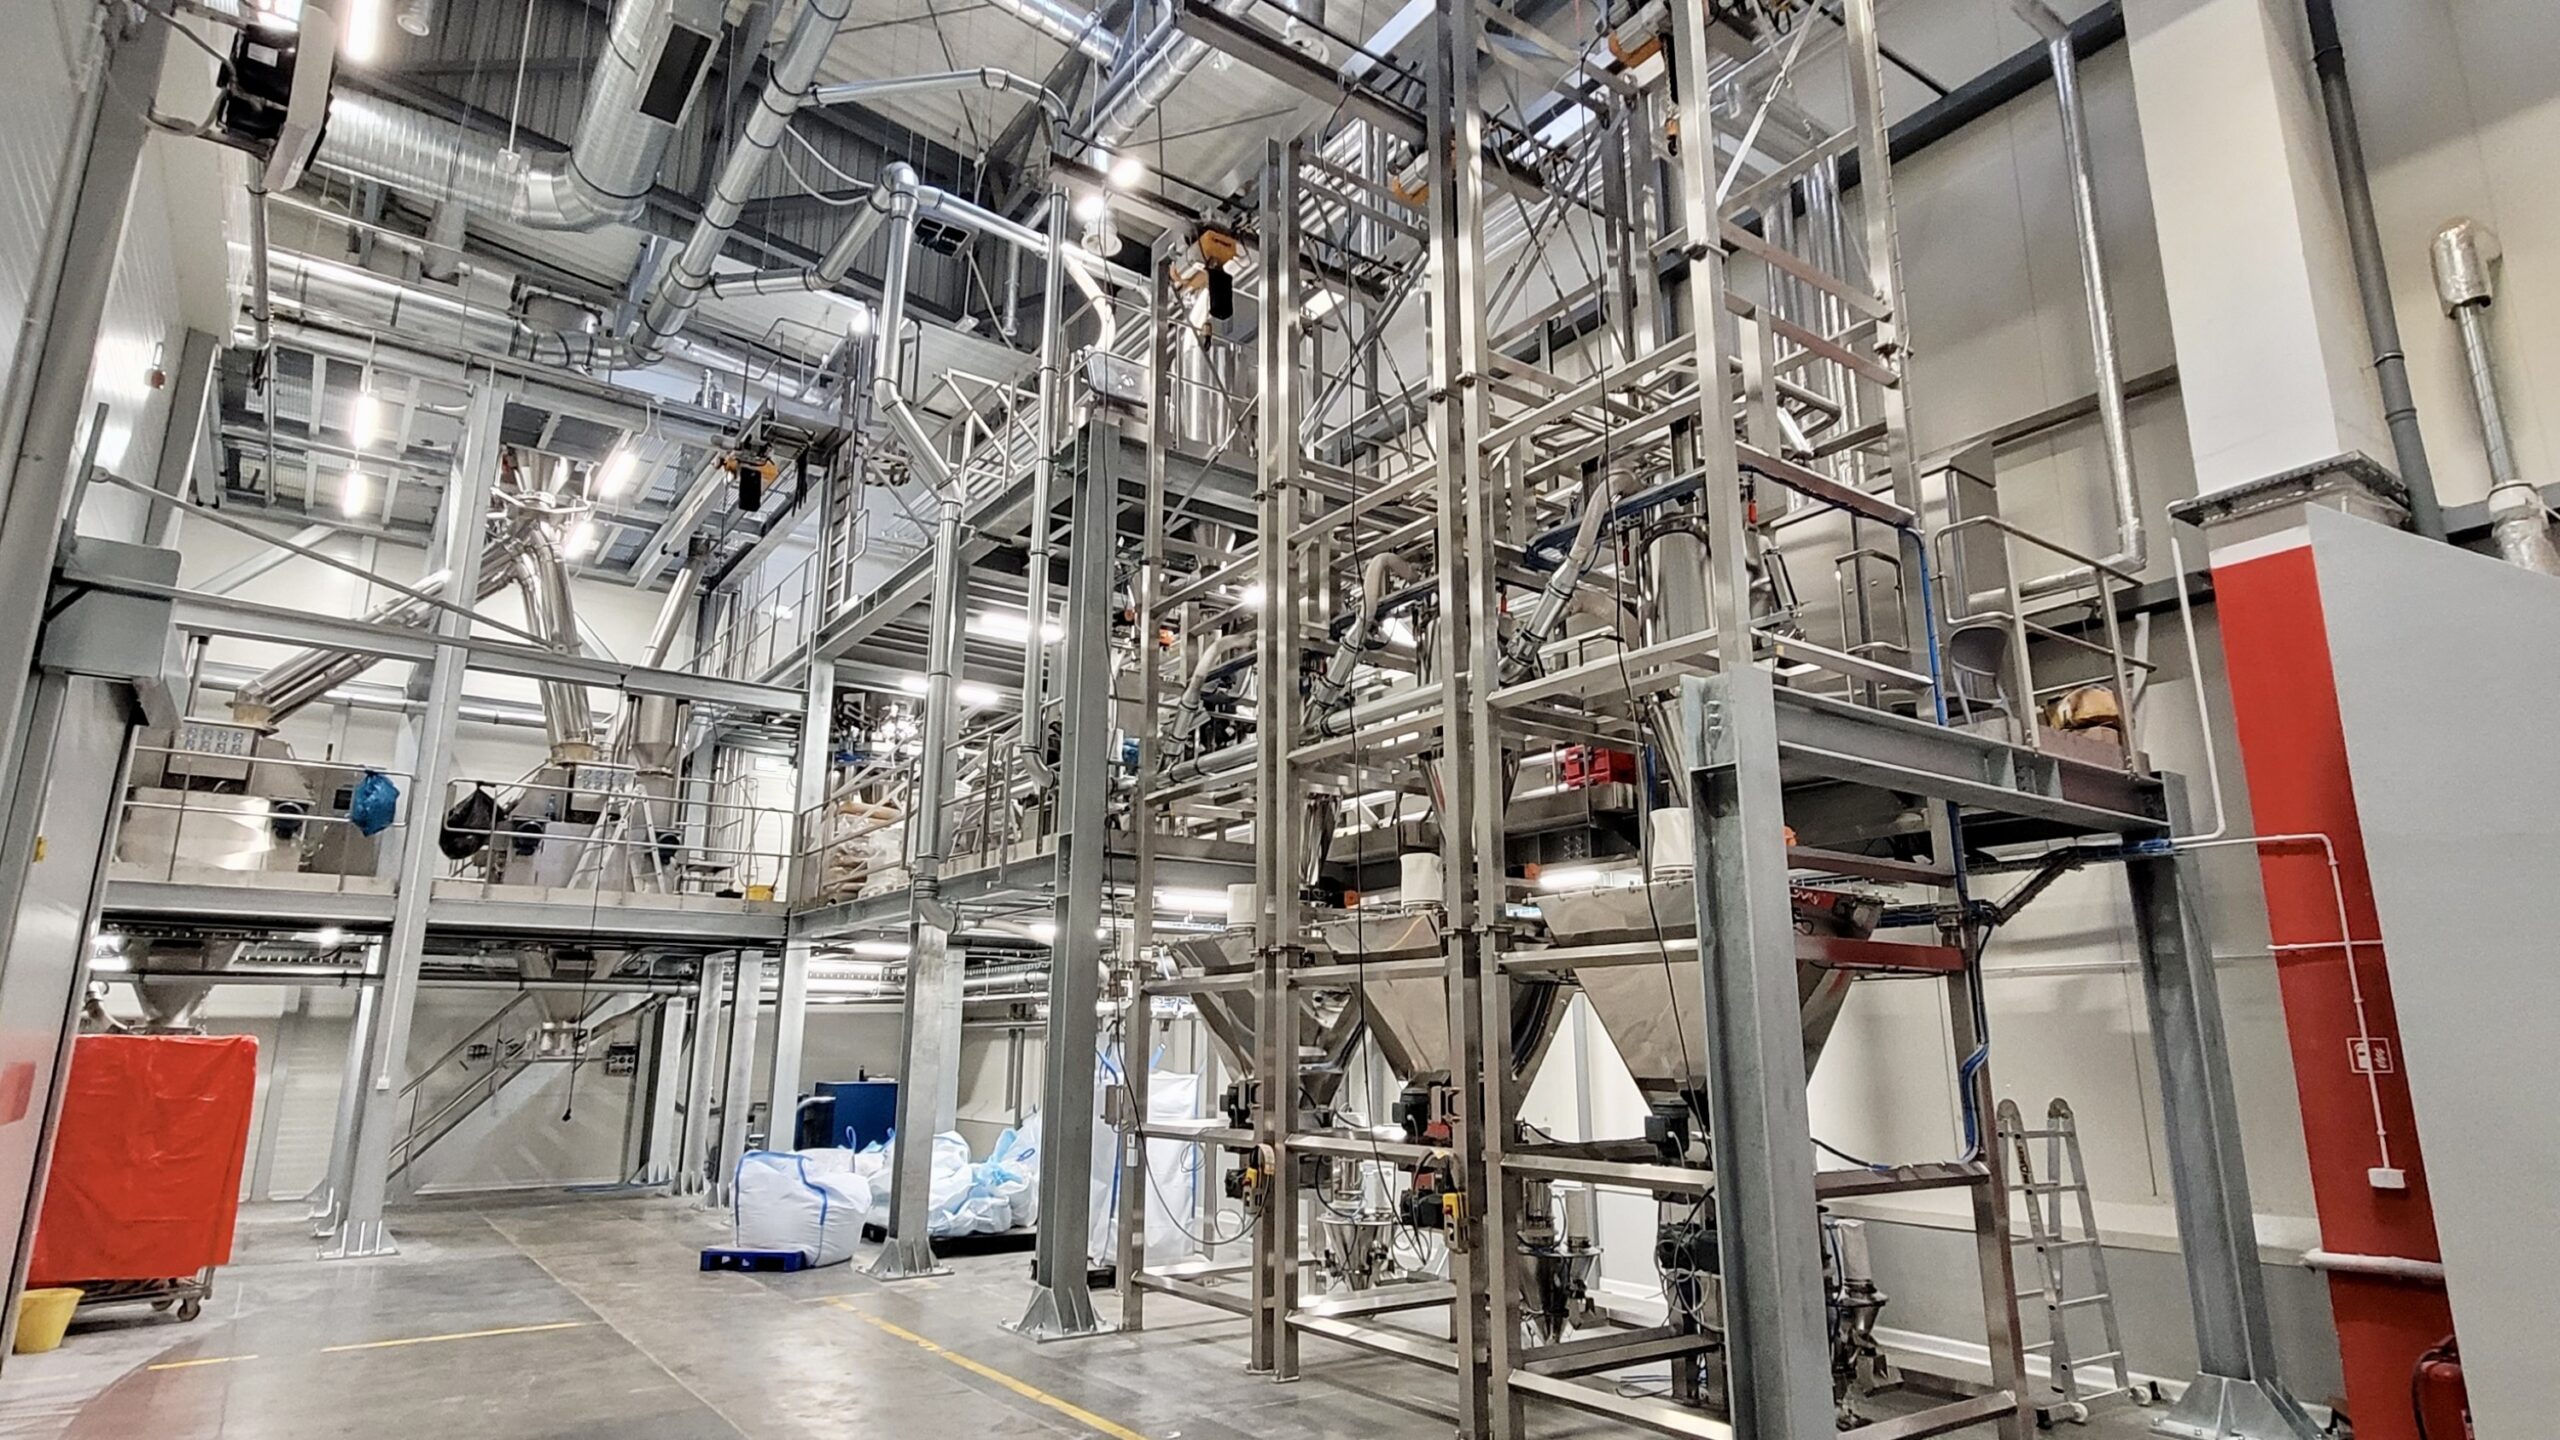
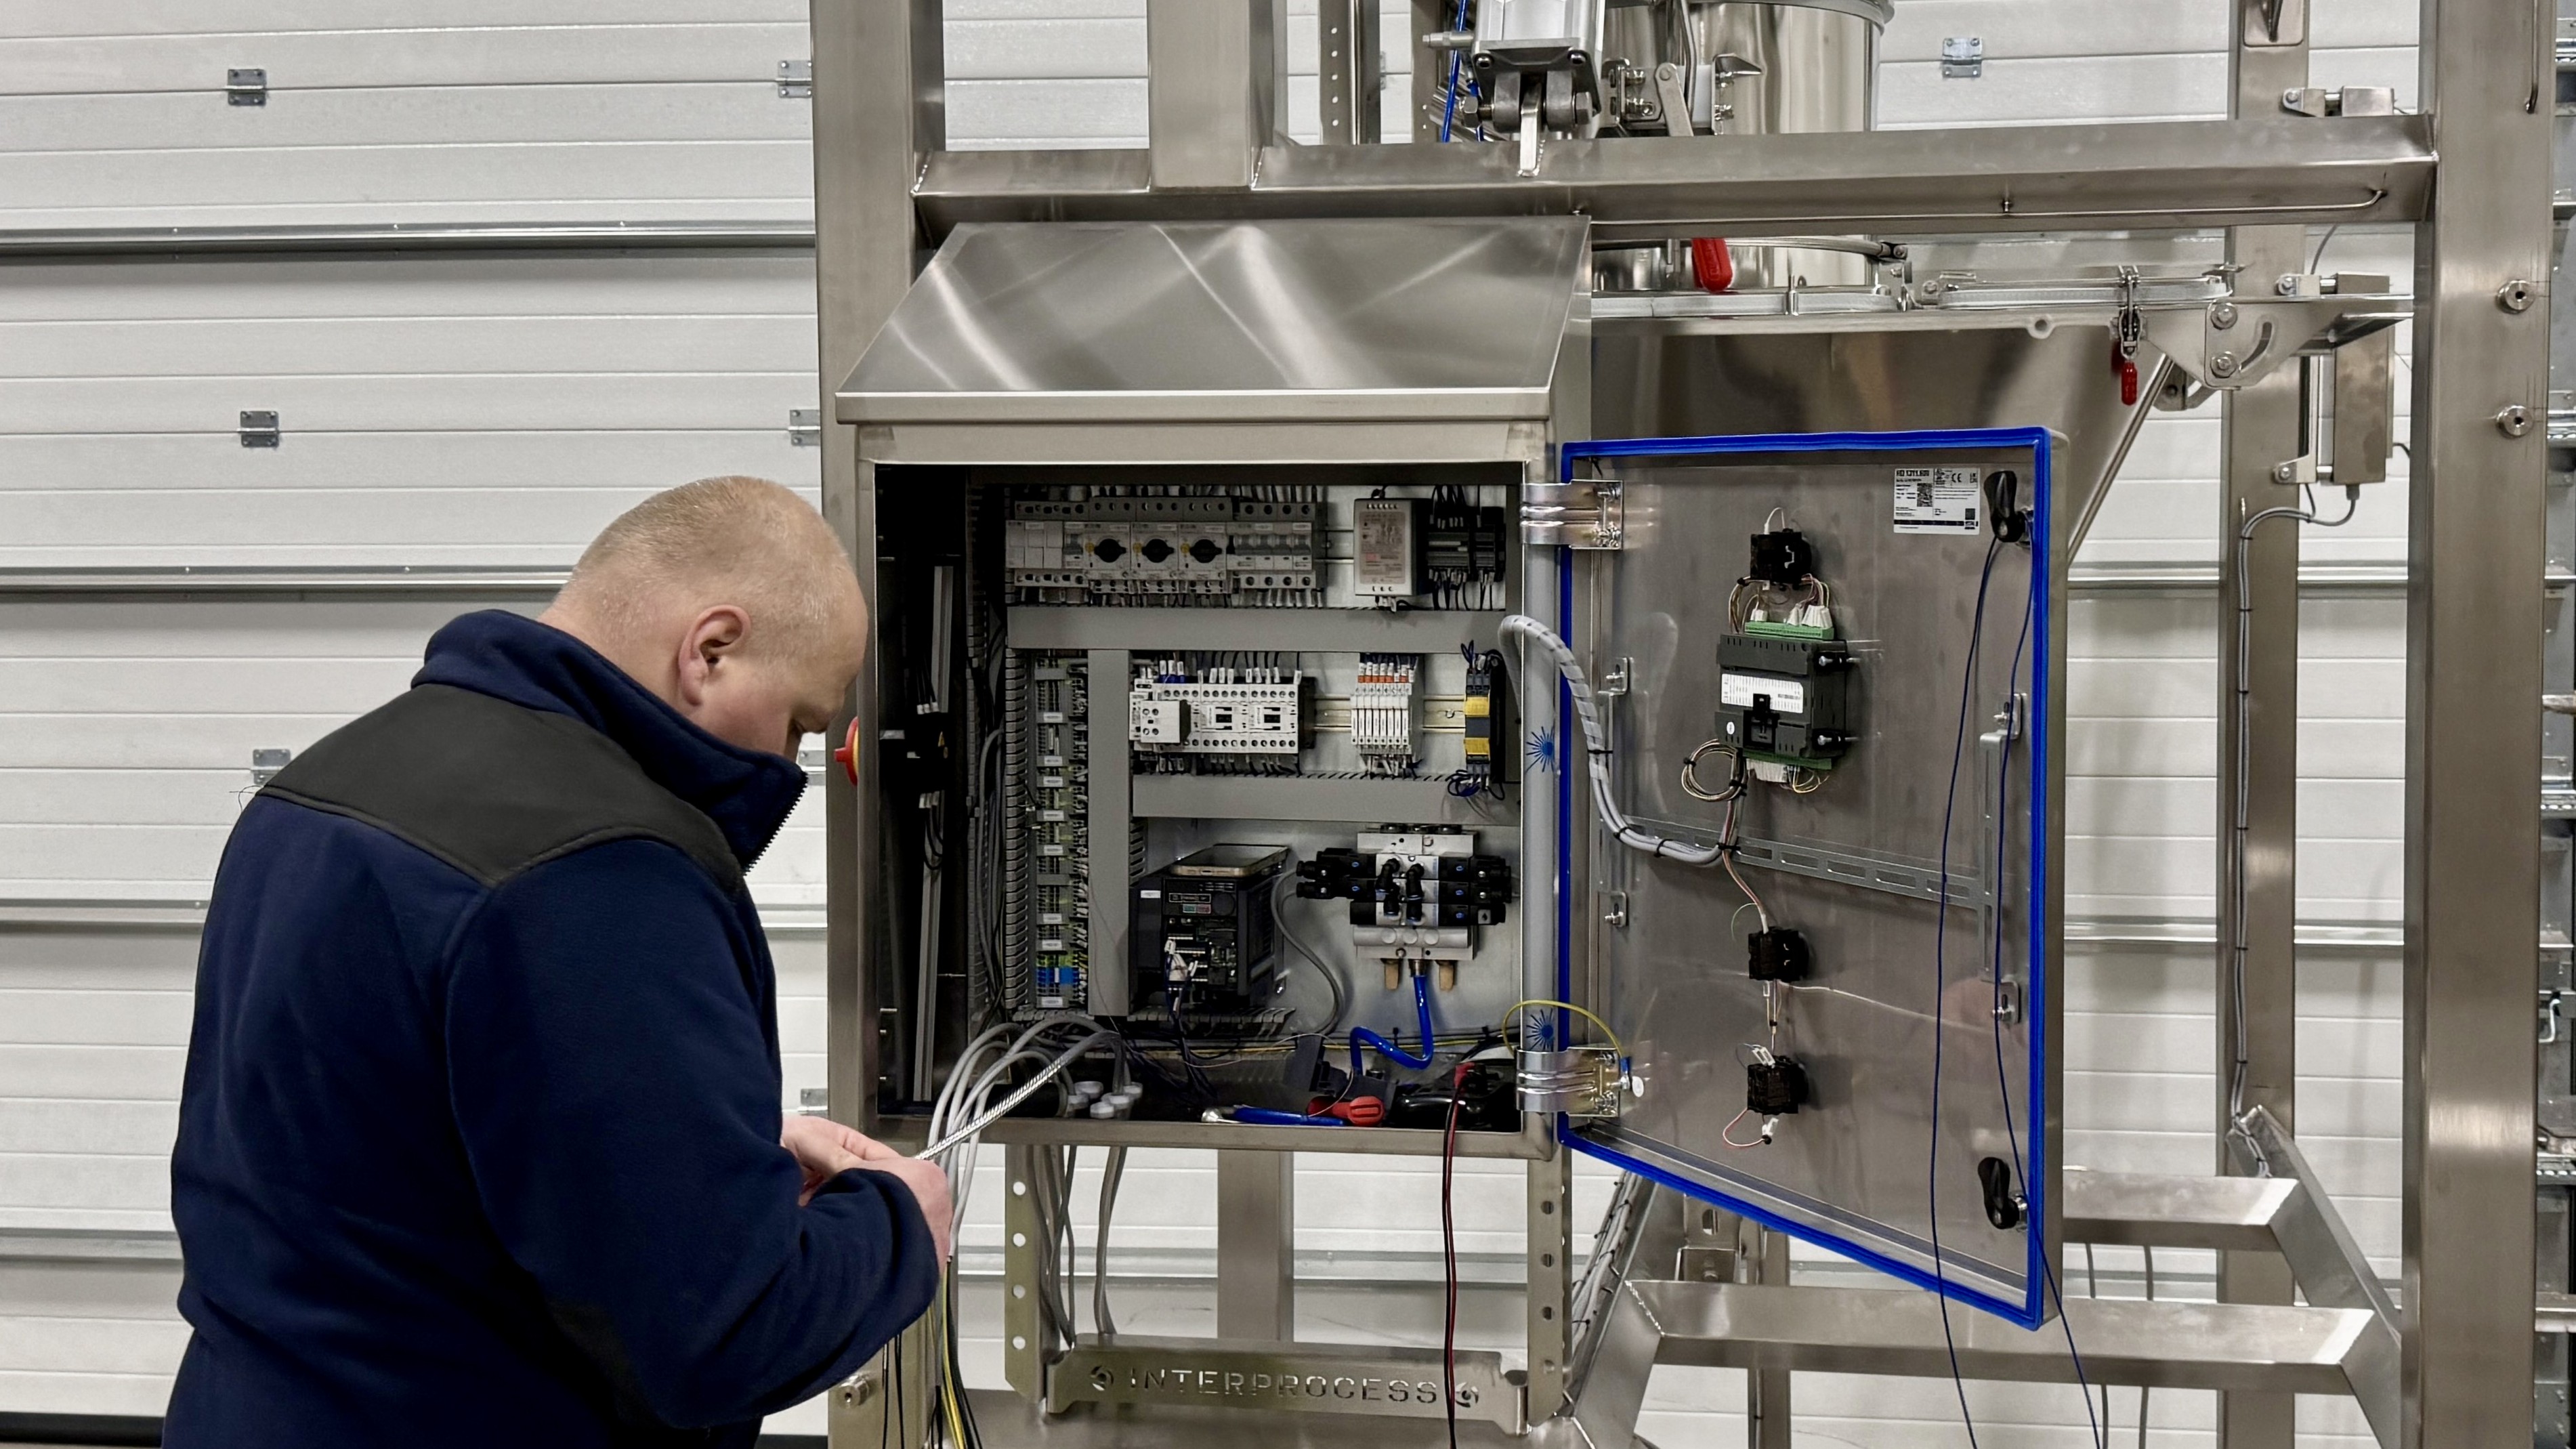
Ekrany, szafy i stanowiska z naszych instalacji
Szafy, program i ekrany powstają w naszym zespole.

Zakres prac
Od listy sygnałów do przekazania instalacji
System sterowania dostarczamy jako całość: analiza procesu i lista sygnałów, projekt i prefabrykacja szafy, program PLC w TIA Portal, ekrany HMI i SCADA, testy FAT, uruchomienie na materiale z kalibracją wag, szkolenie i dokumentacja powykonawcza. Po przekazaniu zapewniamy serwis, zmiany receptur i rozbudowę o kolejne stanowiska.
Pełny opis etapów, odpowiedzialności i zasad współpracy, także przy integracjach i modernizacjach, znajduje się na stronie usług.
Pełny zakres usługFAQ