InterProcess Sp. z o.o. | Lösungen für die Industrie
Einsatzbereiche
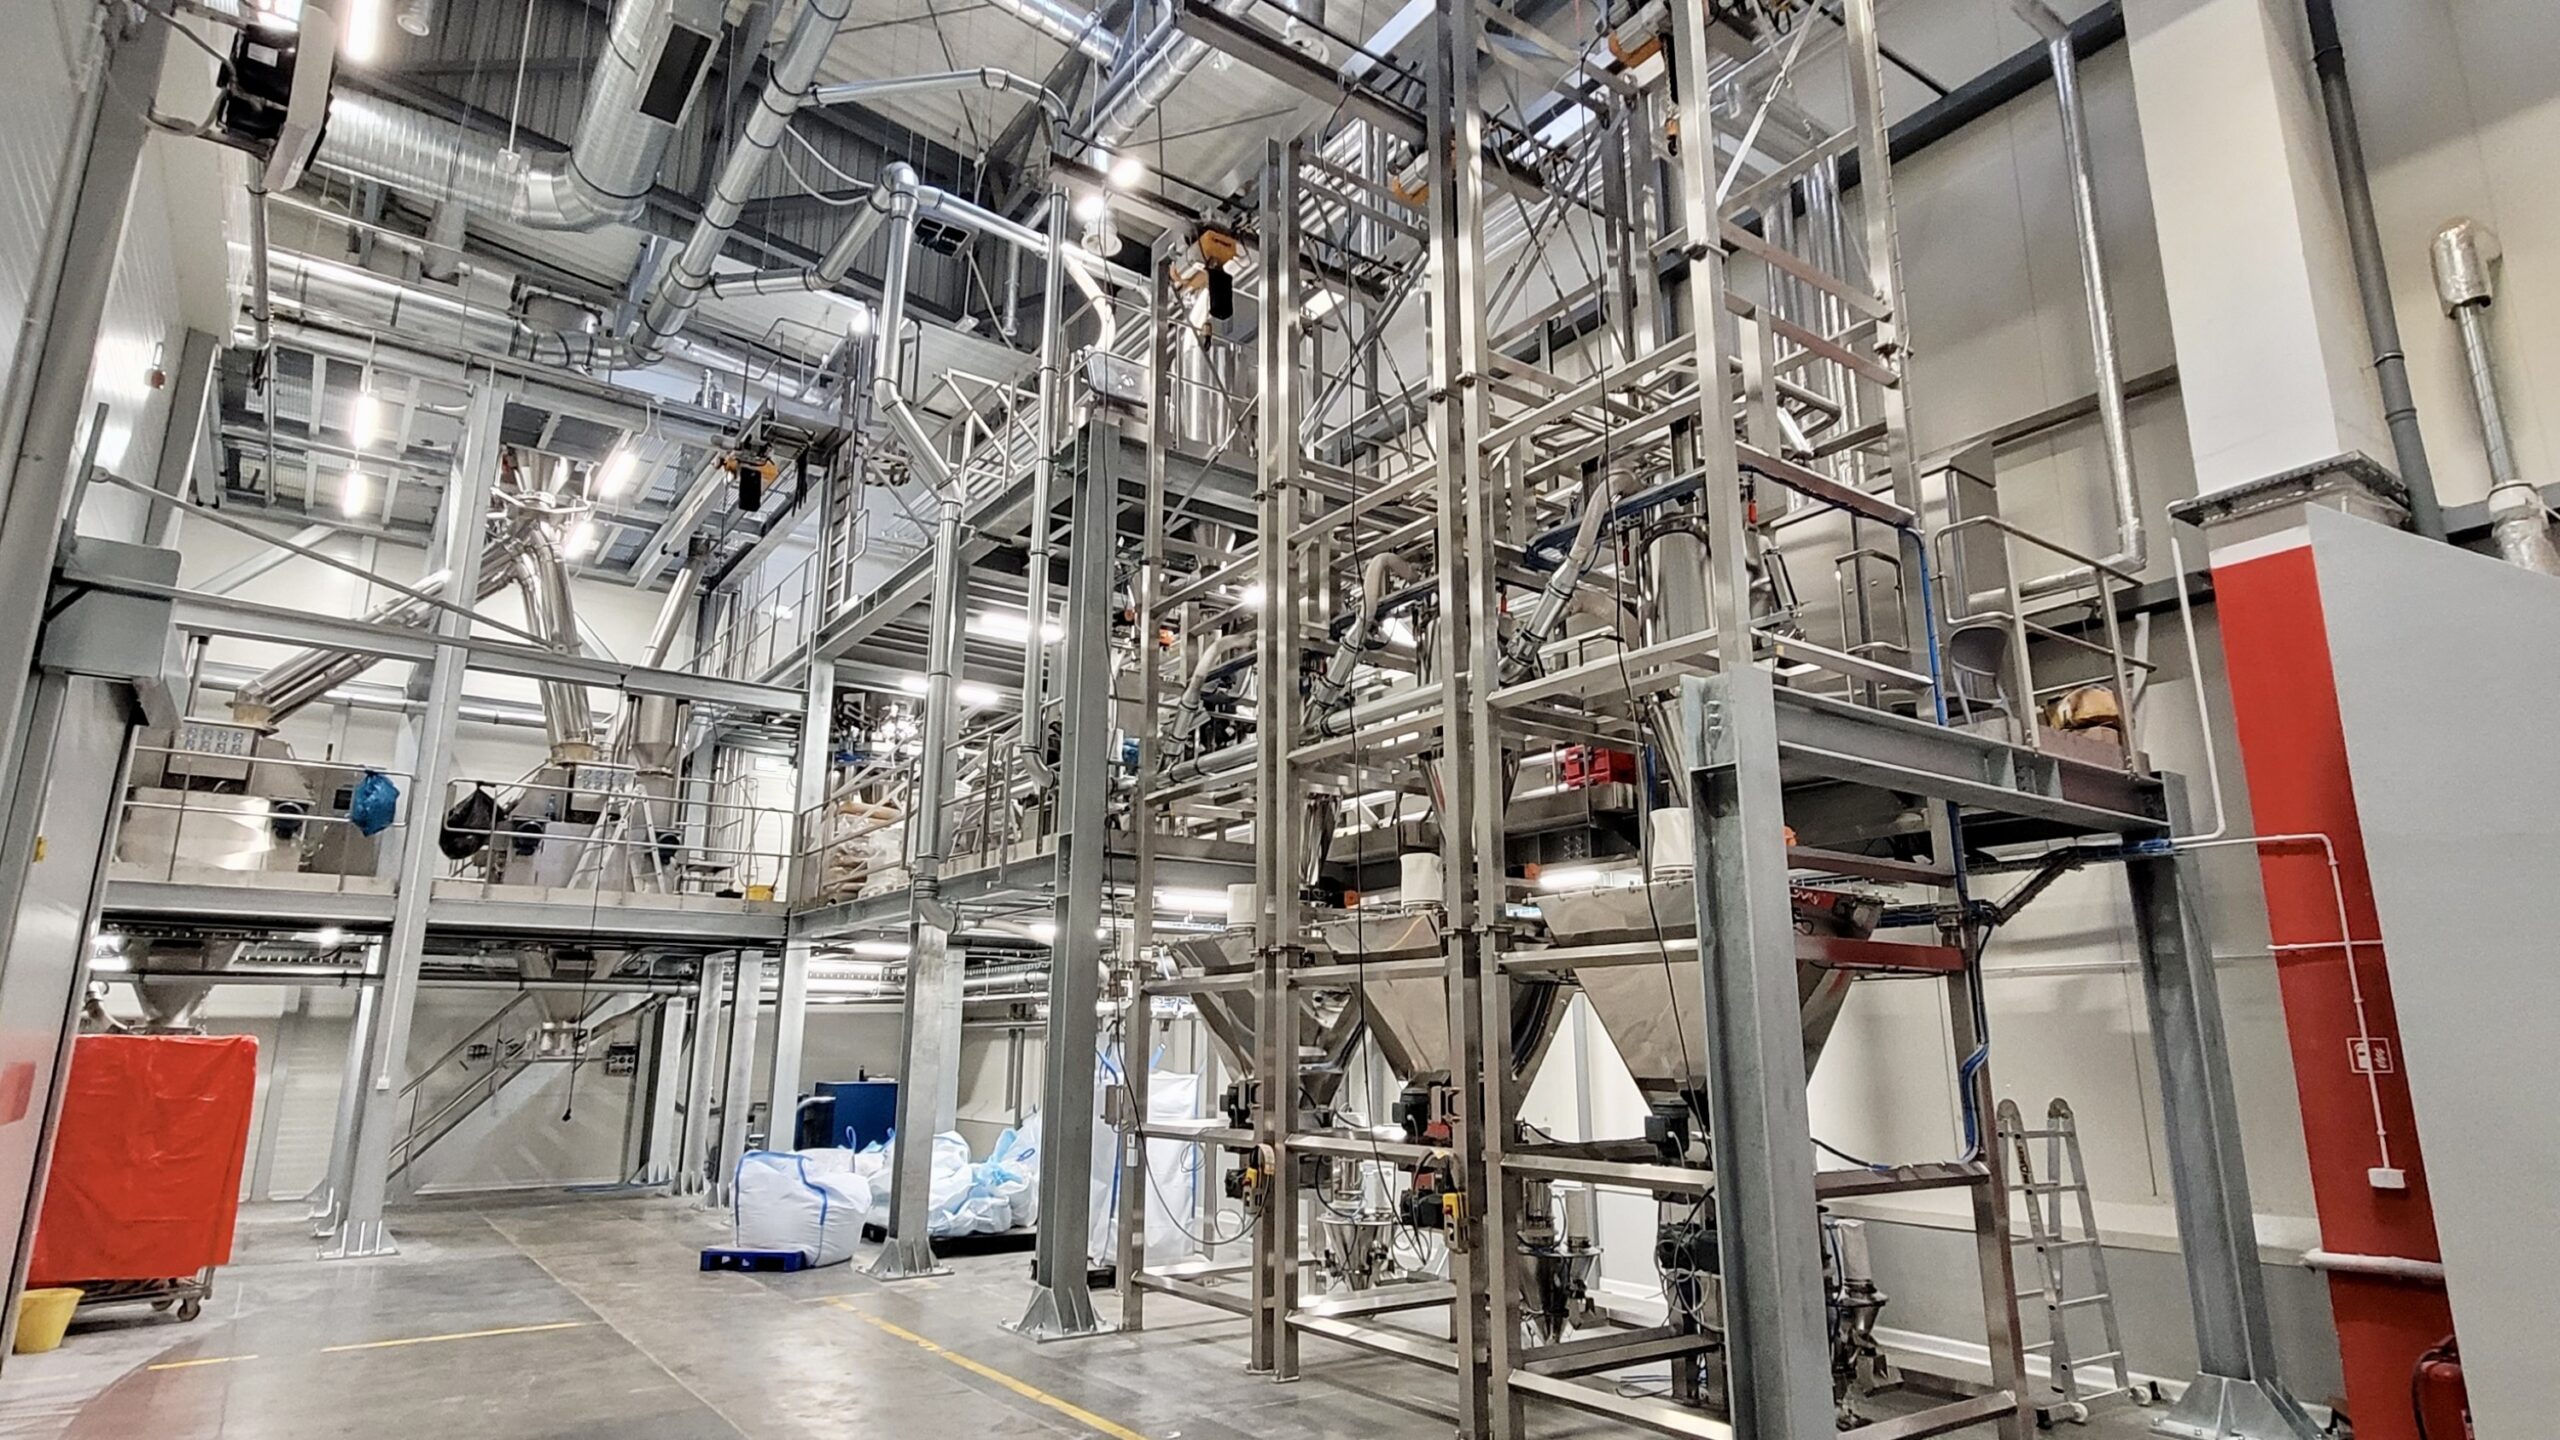
Prozesssteuerung für Schüttgüter vom Silo bis zur Verpackung
Jeder dieser Prozesse hat eigene Sequenzen, Verriegelungen und Messstellen. Das Steuerungsprogramm, die HMI-Bilder und die Berichte bauen wir um sie herum auf – deshalb beginnen wir beim Prozess und nicht bei der Geräteliste.
Förderung und Lagerung
Förderer, pneumatische Förderung, Silos und Behälter: Start- und Stoppsequenzen, Verriegelungen zwischen Geräten, Überwachung von Füllständen, Beständen und Förderwegen.
Pneumatische Förderung →Wiegen
Behälter-, Plattform- und Bandwaagen: Bestandsmessung, Summierung des Materialstroms, Tarieren und Nullstellen vom Bildschirm, Aufzeichnung der Wägungen und Schichtberichte.
Wiegen im Prozess →Dosieren und Rezepturabwiegen
Grob- und Feindosierung, Nachlaufkorrektur, Mehrkomponenten-Rezepturen mit Toleranzen, Reihenfolge der Komponenten und Abrechnung jeder Charge.
Dosierung von Schüttgütern →Mischen
Mischsequenzen mit Kontrolle von Zeit und Reihenfolge der Komponentenzugabe, Klappenverriegelungen und Chargenaustrag in einen Zwischenbehälter oder zur Verpackungslinie.
Mischen von Schüttgütern →Abfüllen und Verpacken
Stationen zum Befüllen von Säcken und Big-Bags sowie Verpackungslinien: Füllzyklus mit Wägung, Massekontrolle, Zählung der Gebinde und Übergabe der Daten an das Etikett oder das Lagersystem.
Verpackungsfülllinien →Modernisierung bestehender Anlagen
Austausch von Steuerung oder Panel ohne Neuverkabelung, Migration von älteren SIMATIC-Baureihen auf S7-1200 oder S7-1500, neue Visualisierung und Kommunikation mit den Werkssystemen.
Leistungsumfang Modernisierung →SPS-Plattform
Steuerungen Siemens SIMATIC S7-1200 und S7-1500
Die SPS kommt ins Spiel, wenn die Anlage neben der Waage viele weitere Geräte umfasst oder in das vorhandene Steuerungssystem des Werks eingebunden werden muss. Beide Baureihen programmieren wir in der einheitlichen Umgebung TIA Portal, sodass das Programm einer Station und das Programm der gesamten Linie dieselbe Struktur, Benennung und Diagnose haben. Die Steuerungsbaureihe wählen wir nach der Größe der Anlage, nicht umgekehrt.
Kompaktsteuerung
SIMATIC S7-1200
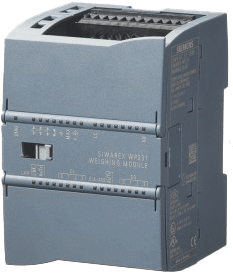
Einzelne Maschinen und Arbeitsplätze: Dosierstation, Big-Bag-Station, Behälterwaage mit einigen Antrieben, kleine Abfülllinie. Integriertes Profinet, einige Dutzend Ein- und Ausgänge im Baugruppenträger, HMI-Panel direkt an der Steuerung.
- Größenordnung
- 1 Maschine oder Arbeitsplatz, bis zu einigen Dutzend Signalen
- Wägung
- PENKO-Controller über Profinet oder Modbus TCP oder SIWAREX-Modul im Baugruppenträger; Dosieralgorithmus im Wägemodul
- Visualisierung
- SIMATIC-HMI-Panel von 7 bis 12 Zoll an der Maschine
Modulare Steuerung
SIMATIC S7-1500
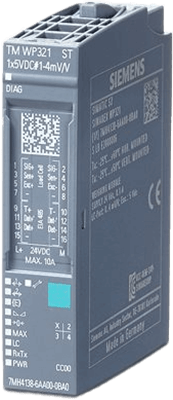
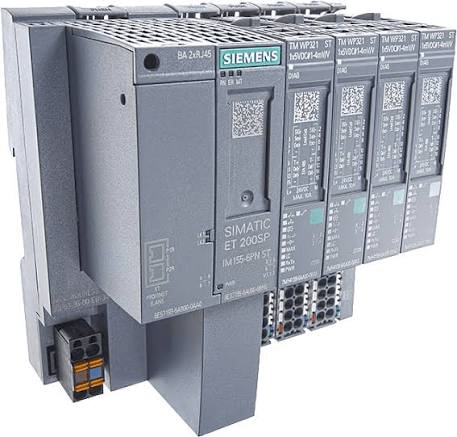
Prozesslinien und komplette Anlagen: mehrere dezentrale E/A-Stationen ET 200SP, Dutzende Antriebe, Mehrkomponenten-Rezepturen, SCADA und Datenaustausch mit den Werkssystemen. Höhere Leistung, OPC-UA-Server und Raum für Erweiterungen.
- Größenordnung
- Linie oder Anlage, Hunderte Signale, mehrere Stationen ET 200SP
- Wägung
- PENKO-Controller und SIWAREX-Module in ET-200SP-Stationen parallel in einem Projekt; die SPS überwacht, die Module dosieren
- Visualisierung
- HMI-Panels an den Arbeitsplätzen sowie SCADA WinCC in der Messwarte
HMI und SCADA
Visualisierung für Bediener, Instandhaltung und Verfahrenstechnik
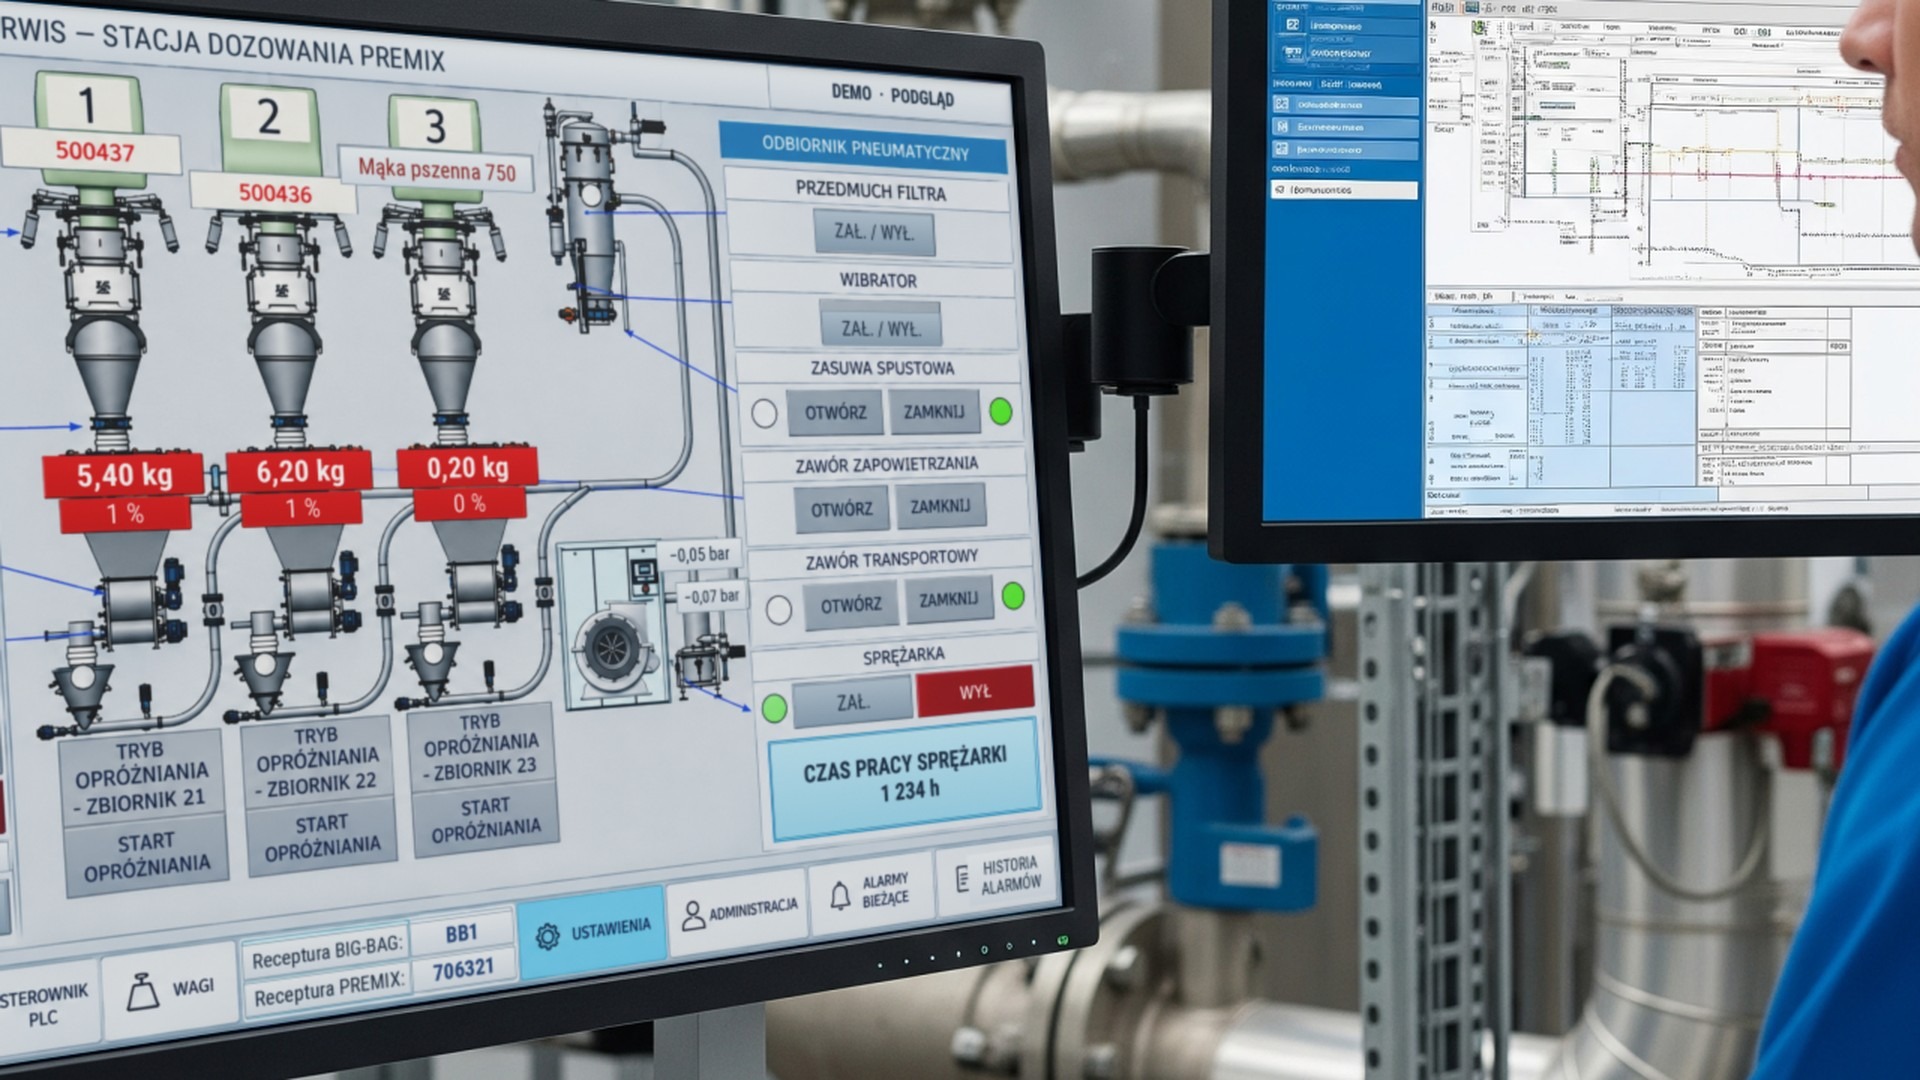
Dasselbe System nutzen drei Anwendergruppen, und jede braucht andere Informationen. Die Bilder gestalten wir nach Rollen: Der Bediener sieht, was er steuert, die Instandhaltung das, was Aufmerksamkeit verlangt, und die Verfahrenstechnik das, was in die Produktionsabrechnung eingeht.
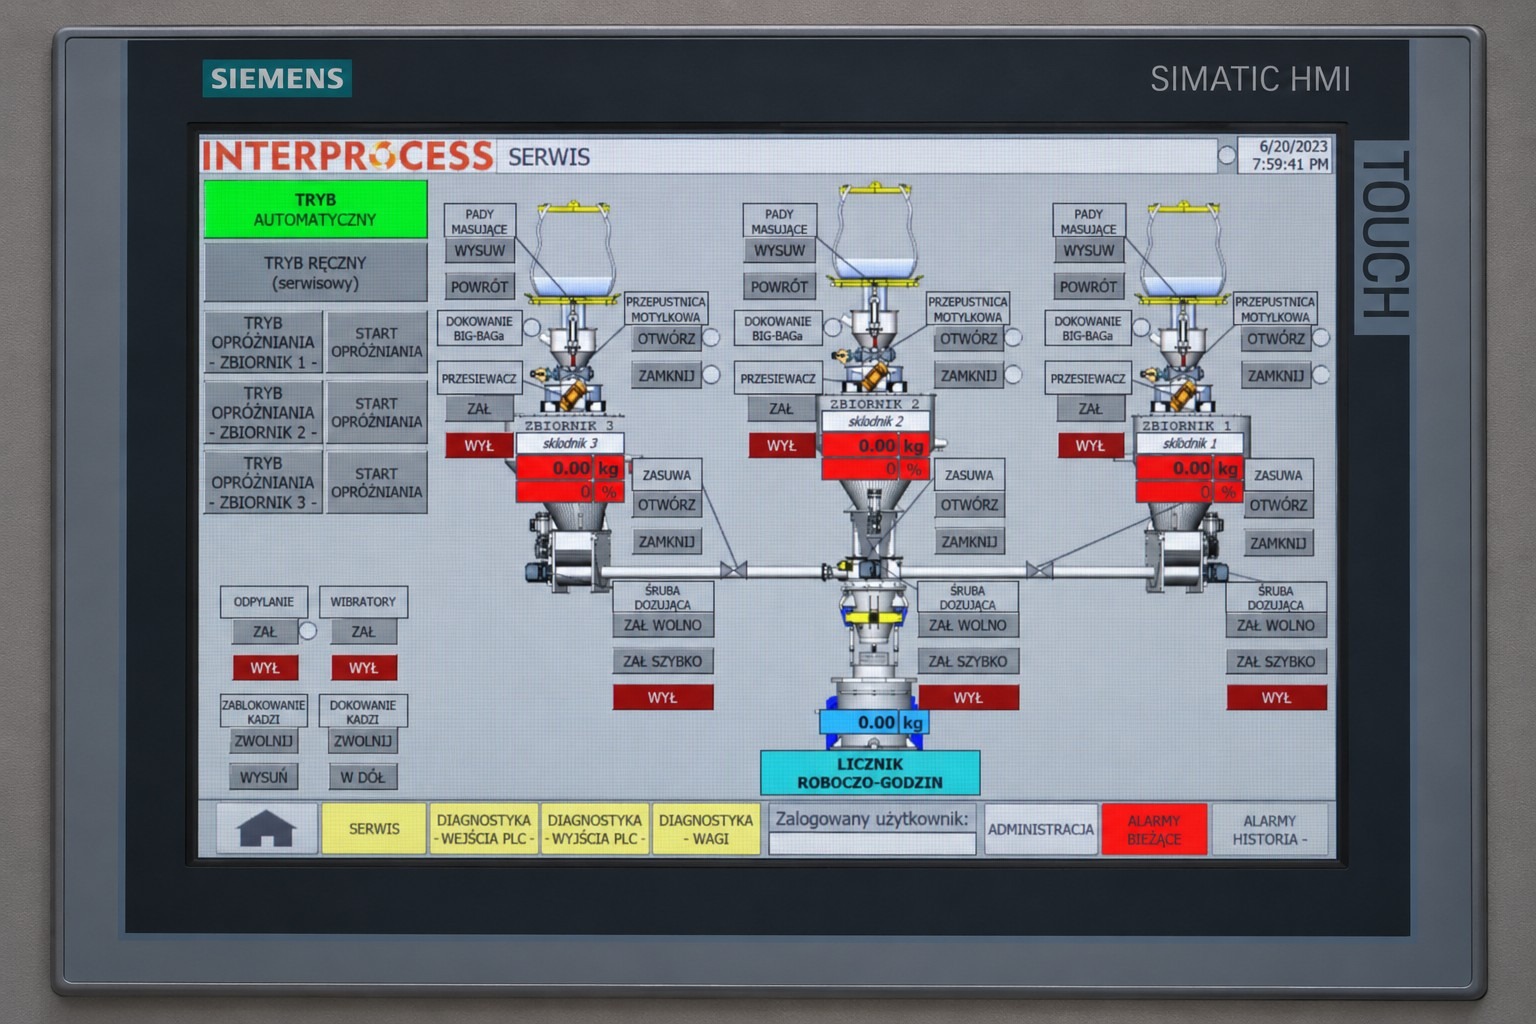
Bediener
HMI-Panel an der Maschine: Hand- und Automatikbetrieb, Start und Stopp der Rezeptur, Gerätezustände im Anlagenschema, Alarme mit Hinweis auf Ursache und nächsten Schritt.
- ·Anlagenschema mit Live-Zuständen
- ·Alarme und Quittierungen mit Historie
- ·Benutzerrechte und Sprachvarianten
Instandhaltung
Diagnose ohne Laptop: Zustand jedes Ein- und Ausgangs, Meldungen von Frequenzumrichtern und Wägemodulen, Betriebsstunden- und Zykluszähler, Alarmhistorie mit Dauer.
- ·Diagnose des Profinet-Netzes und der Geräte
- ·Servicebilder zum Testen von Antrieben und Ventilen
- ·gesicherter Fernzugriff für den Service
Verfahrenstechnik und Produktionsleitung
Rezepturen und Prozessparameter an einer Stelle, Messtrends, Berichte zum Rohstoffverbrauch je Charge und Schicht, Datenexport in eine Tabelle oder in ERP- und MES-Systeme.
- ·Rezepturbearbeitung mit Rechtekontrolle
- ·Trends und Archiv der Prozesswerte
- ·Chargen- und Schichtberichte sowie Rohstoffbilanz
| Kriterium | HMI-Panel | SCADA-System |
|---|---|---|
| Reichweite | eine Maschine oder ein Arbeitsplatz; Bildschirm am Gerät | Linie, Halle oder Werk; Arbeitsplätze in der Messwarte und Zugriff aus dem Werksnetz |
| Historische Daten | begrenztes Alarmarchiv und einfache Trends | Prozessdatenbank, lange Archive, Chargen- und Schichtberichte |
| Wann wir es empfehlen | einzelne Maschinen und Stationen, lokale Bedienung, wenige Rezepturen | viele Arbeitsplätze, erforderliche Produktionsberichte, Einbindung in die Werkssysteme, Fernüberwachung |
Einbindung der Wägetechnik
Der Dosieralgorithmus liegt immer im Wägemodul. Die SPS kommt mit der Größe der Anlage hinzu
Den Wäge- und Dosierzyklus – chargenweise oder kontinuierlich – führt bei uns stets ein dediziertes Wägemodul mit fertigem, bewährtem Programm einer selbsttätigen Waage aus: ein PENKO-Controller oder ein Siemens-SIWAREX-Modul. Der Unterschied zwischen kleiner und großer Anlage liegt darin, wer dieses Modul überwacht: In der kleinen arbeitet es eigenständig und meldet über den Feldbus an das beim Kunden vorhandene DCS oder die SPS, in der großen steht über den Waagen eine von uns gelieferte Siemens-SPS mit HMI oder SCADA.
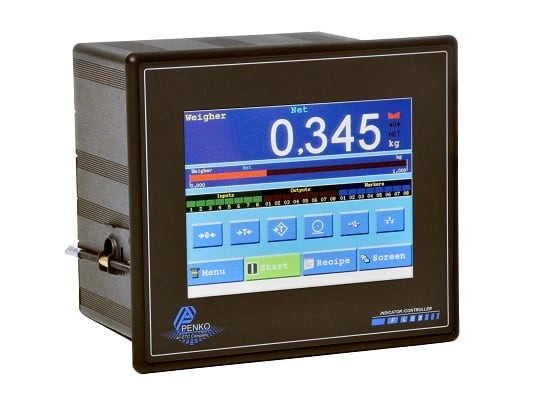
In beiden Fällen stellt das Wägemodul Daten je nach Waagenart bereit: bei chargenweise dosierenden Waagen Brutto- und Nettomasse, Ergebnis und Dosierabweichung, bei kontinuierlichen Waagen (Bandwaagen, Differenzialdosierern) die aktuelle Leistung, die Summe des gezählten Materials und die Abweichung vom Sollwert; in jedem Fall zudem den Messstatus, Alarme sowie Steuerbefehle wie Tara, Nullstellen, Start und Stopp. In einer kleinen Anlage gelangen sie auf die Anzeige des Controllers und über den Feldbus an das vorhandene DCS oder die Werks-SPS, in größeren an die von uns gelieferte SPS, das HMI und SCADA. Die Auswahl von Controllern, Modulen und Wägezellen beschreiben wir auf eigenen Seiten.
Architektur und Kommunikation
Von der Wägezelle bis zum Werkssystem: die Ebenen des Steuerungssystems
Jede Ebene hat ihre Aufgabe und ihr Protokoll. Nachstehend der typische Aufbau einer Schüttgutanlage, skalierbar von einer einzelnen Station mit Wägecontroller oder HMI-Panel bis zum Werk mit SCADA und Datenaustausch mit dem ERP.
Ebene 4
Werk
ERPMESBerichtswesen und Datenbanken
OPC UA · SQL · CSV-/XML-Dateien
Ebene 3
Leitebene
SCADA WinCCProzessarchivFernzugriff für den Service
Profinet (S7) · OPC UA
Ebene 2
Steuerung
SPS SIMATIC S7-1200 / S7-1500HMI-Panels
Profinet · Profibus DP · Modbus TCP / RTU
Ebene 1
Geräte
Wägeelektronik PENKO / SIWAREXStationen ET 200SPFrequenzumrichterVentilinseln
mV/V · 4–20 mA · Binärsignale
Ebene 0
Prozess
WägezellenAntriebe und MotorenVentile und KlappenFüllstand- und Drucksensoren
Das Steuerungsnetz trennen wir vom Büronetz; Fernzugriff ausschließlich über eine mit der IT-Abteilung abgestimmte, verschlüsselte Verbindung.
Aus unseren Projekten
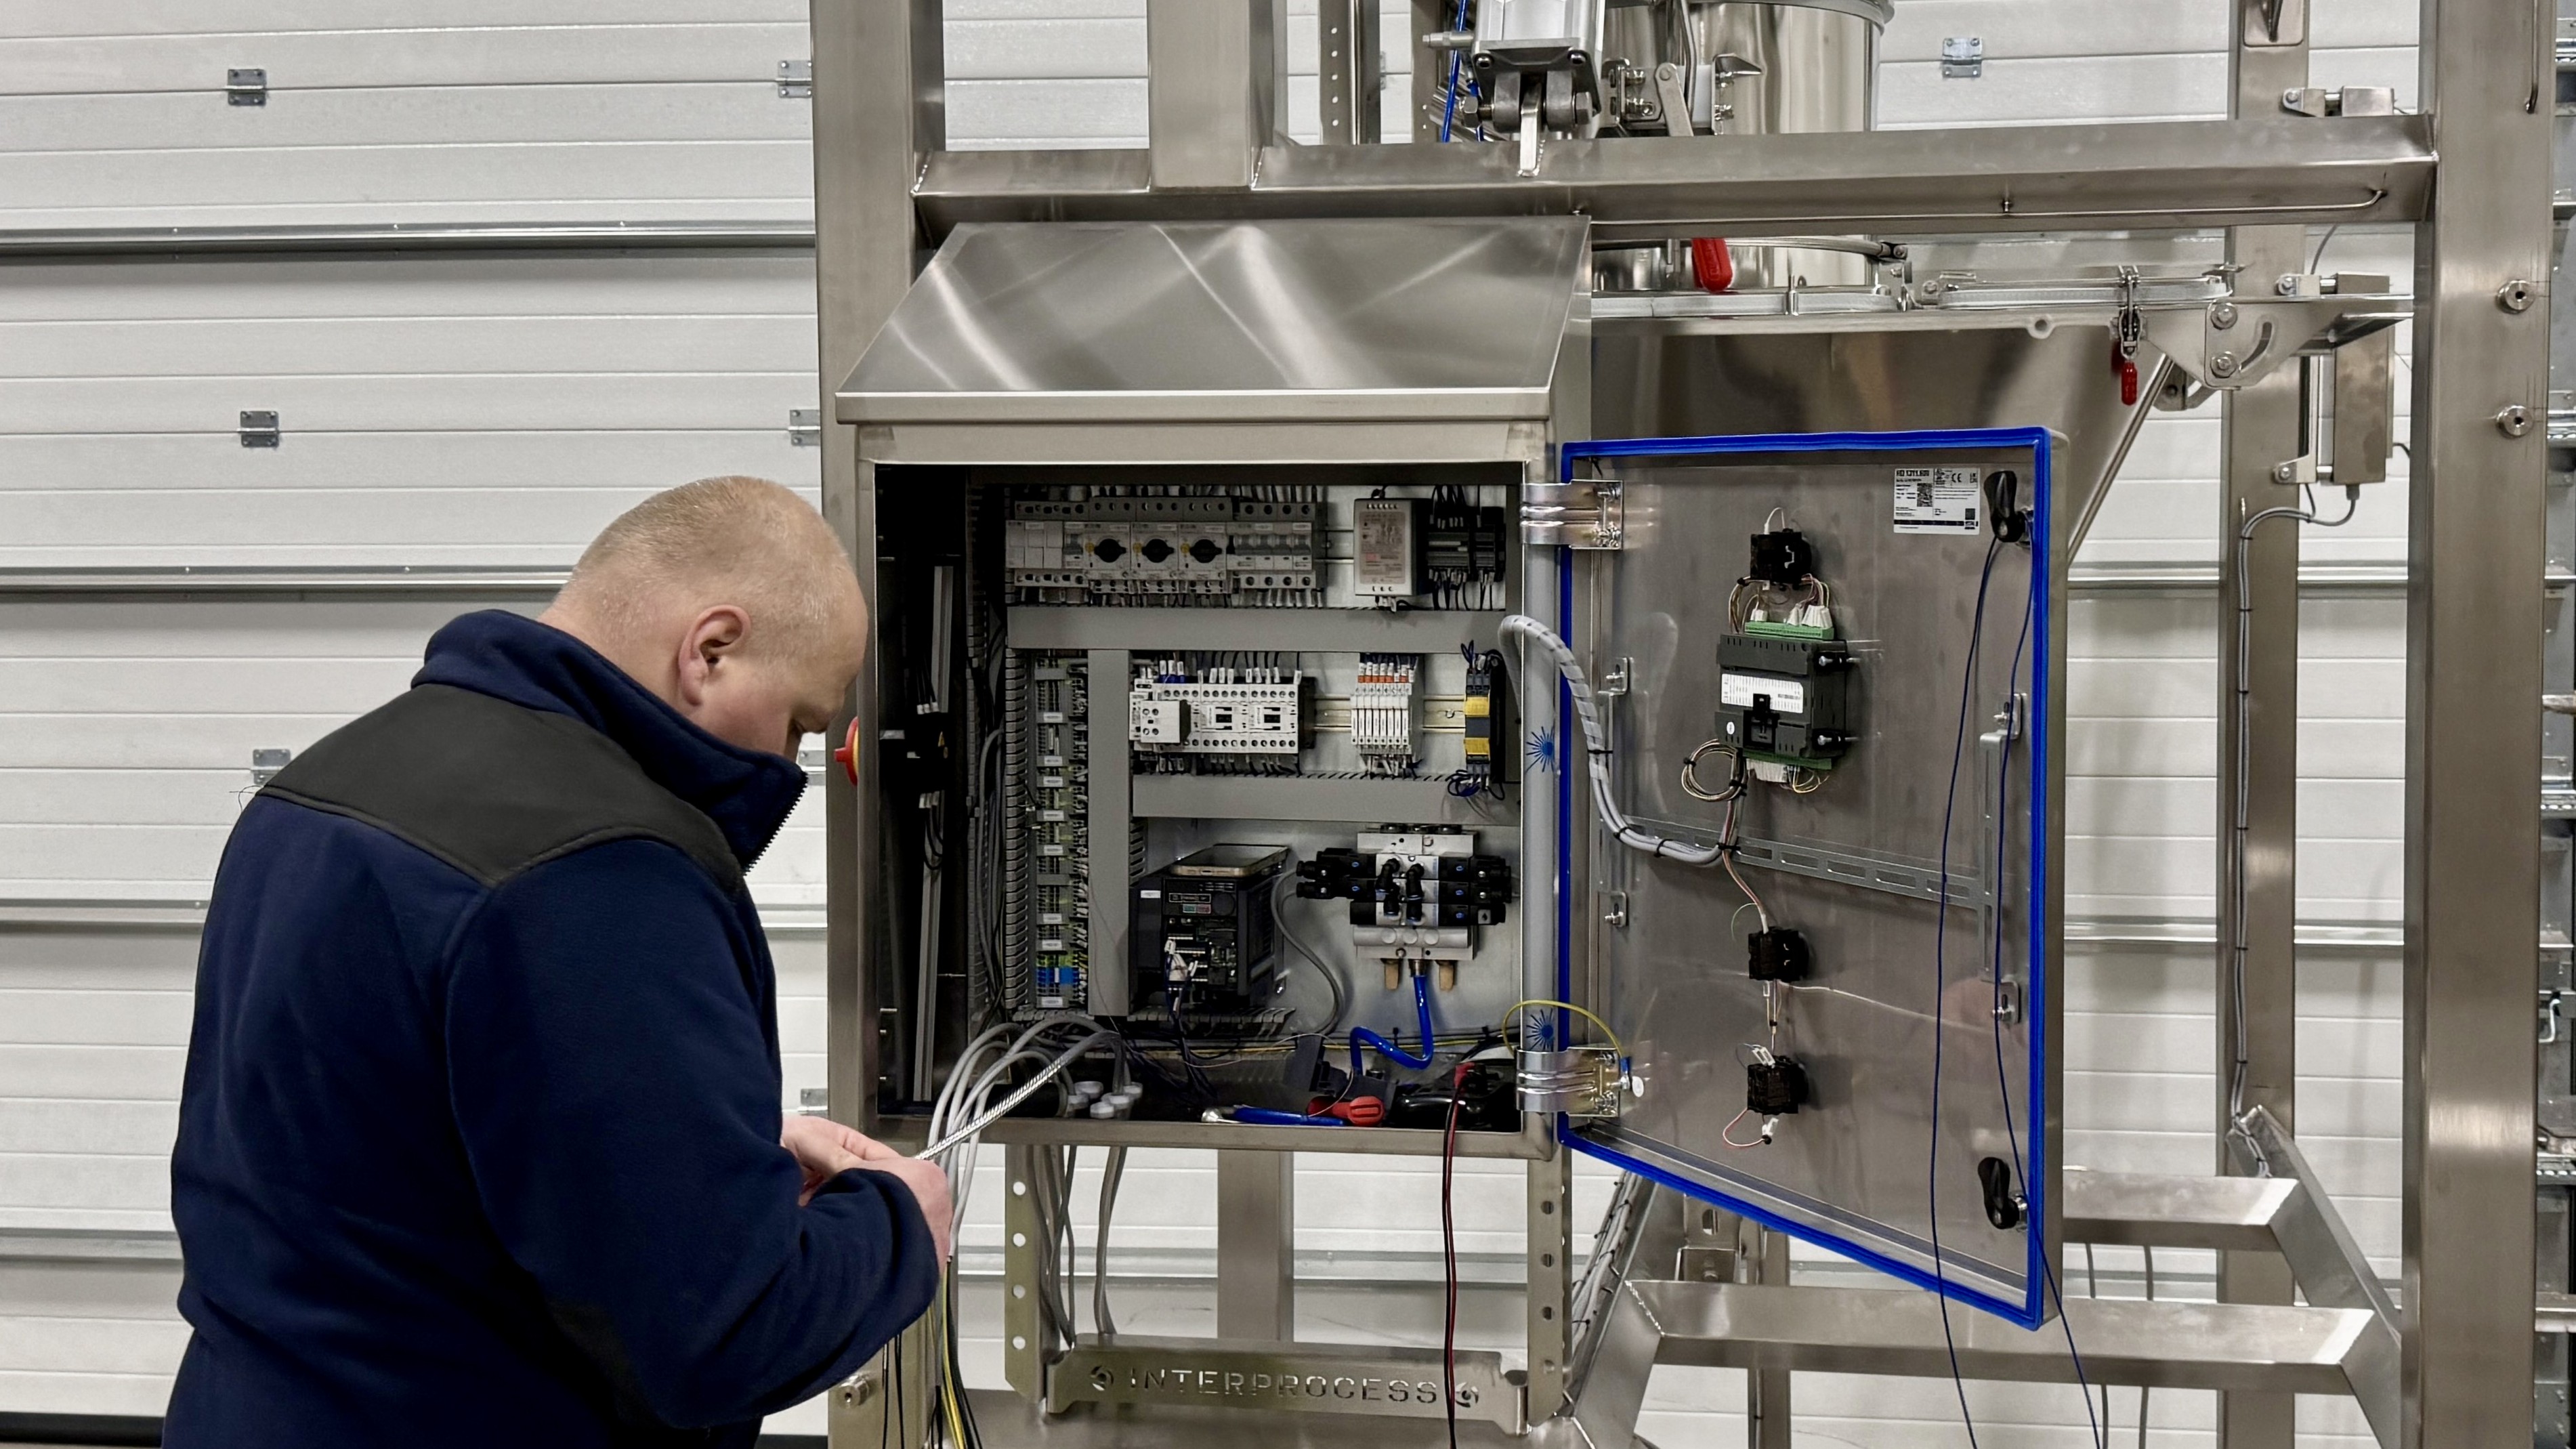
Bilder, Schaltschränke und Arbeitsplätze aus unseren Anlagen
Schaltschränke, Programm und Bedienbilder entstehen in unserem Team.

Leistungsumfang
Von der Signalliste bis zur Übergabe der Anlage
Das Steuerungssystem liefern wir als Ganzes: Prozessanalyse und Signalliste, Planung und Bau des Schaltschranks, SPS-Programm im TIA Portal, HMI- und SCADA-Bilder, FAT-Prüfungen, Inbetriebnahme am Material mit Kalibrierung der Waagen, Schulung und Bestandsdokumentation. Nach der Übergabe bieten wir Service, Rezepturänderungen und die Erweiterung um weitere Arbeitsplätze.
Die vollständige Beschreibung der Phasen, Verantwortlichkeiten und Zusammenarbeitsregeln – auch bei Integrationen und Modernisierungen – finden Sie auf der Seite zu unseren Dienstleistungen.
Vollständiges LeistungsangebotFAQ