InterProcess Sp. z o.o. | Lösungen für die Industrie
Die Baureihe DSL G
Drei Baugrößen, ein Funktionsprinzip
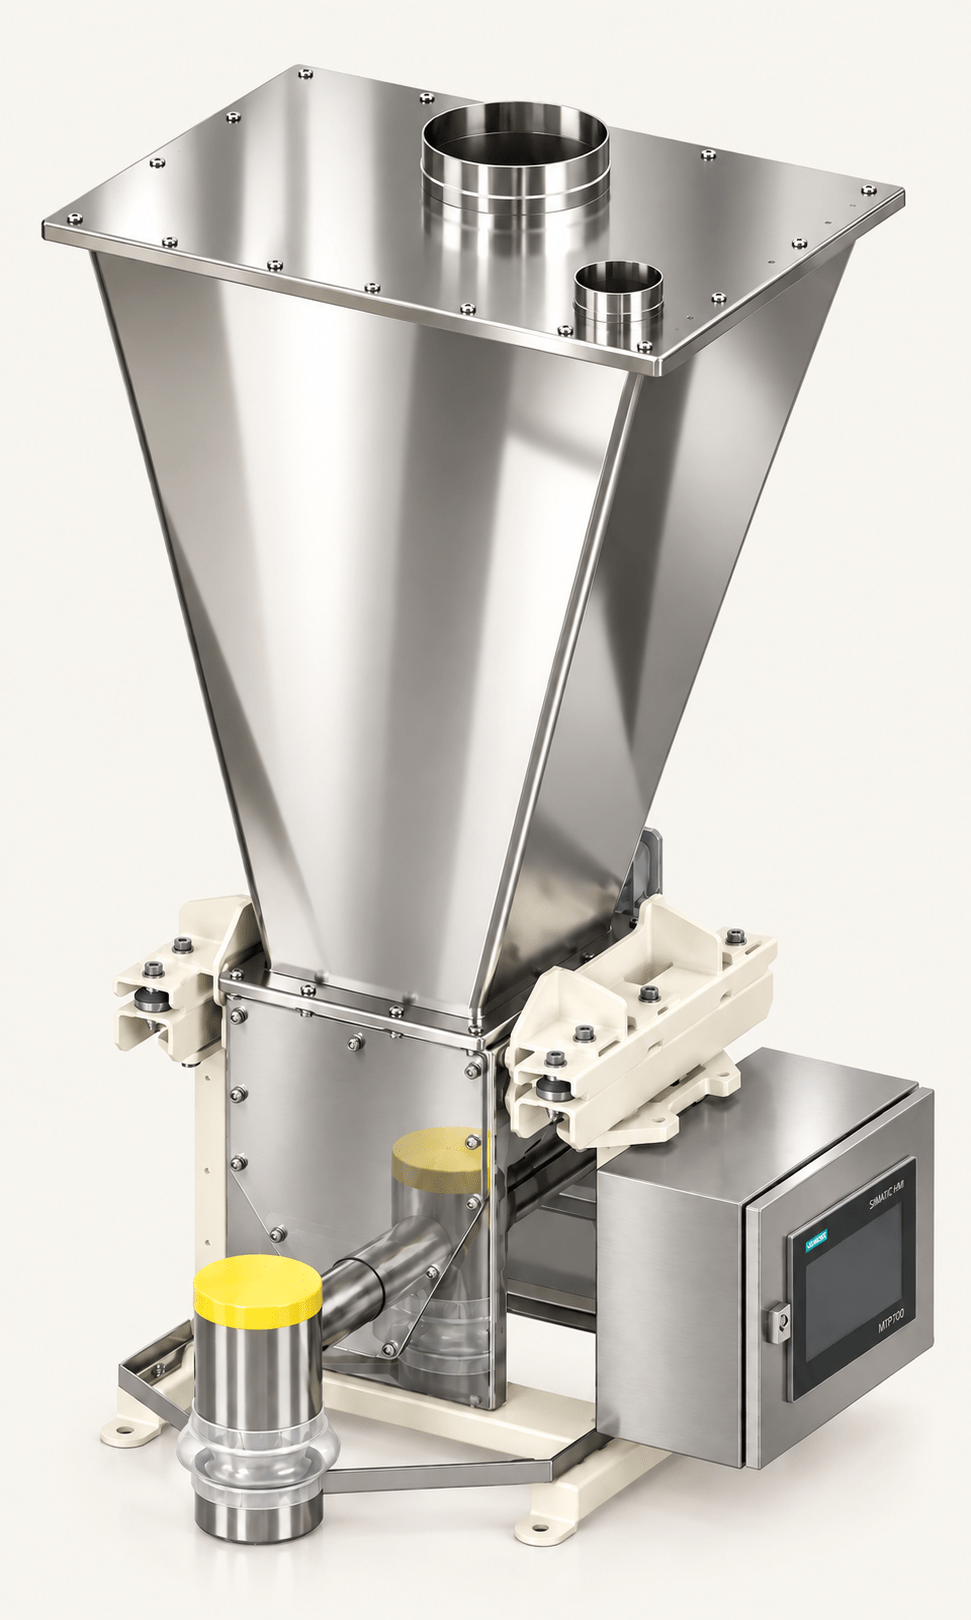
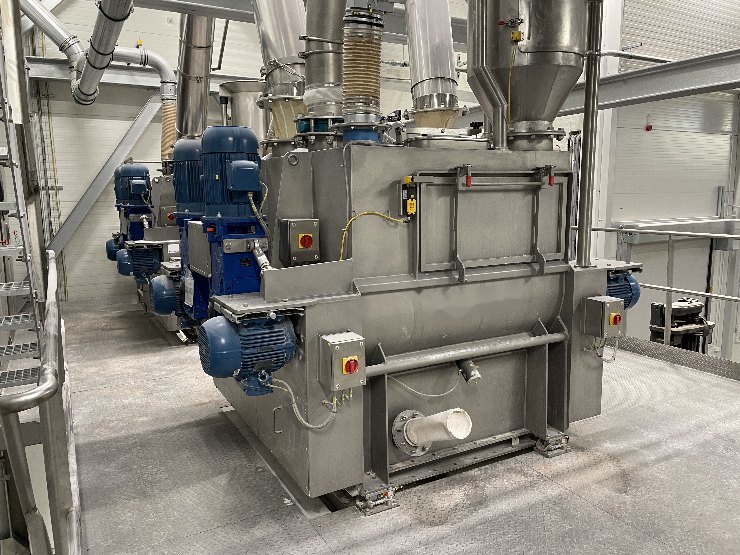
Jeder DSL G besteht aus einem Vorratsbehälter, einer Kammer mit dem Dosierorgan, einem horizontalen Rührwerk und einem Antrieb. Die gesamte Einheit ruht auf Wägezellen: Der Controller misst die Gewichtsabnahme, ermittelt daraus den tatsächlichen Massenstrom und korrigiert die Schneckendrehzahl über einen PID-Regler. Eine Änderung der Schüttdichte wirkt sich nicht auf das Ergebnis aus, da die Masse geregelt wird und nicht das Volumen.
Die Leistungen sind volumetrisch angegeben. Massenstrom = Leistung × Schüttdichte des Materials, zum Beispiel 200 l/h × 0,55 kg/l ≈ 110 kg/h. Der Minimalwert gilt für die kleinste Vollschnecke bei 10 min⁻¹, der Maximalwert für die größte Spirale bei 200–250 min⁻¹.
Schneckendosierer DSL35 G
Mikrokomponenten mit Laborgenauigkeit
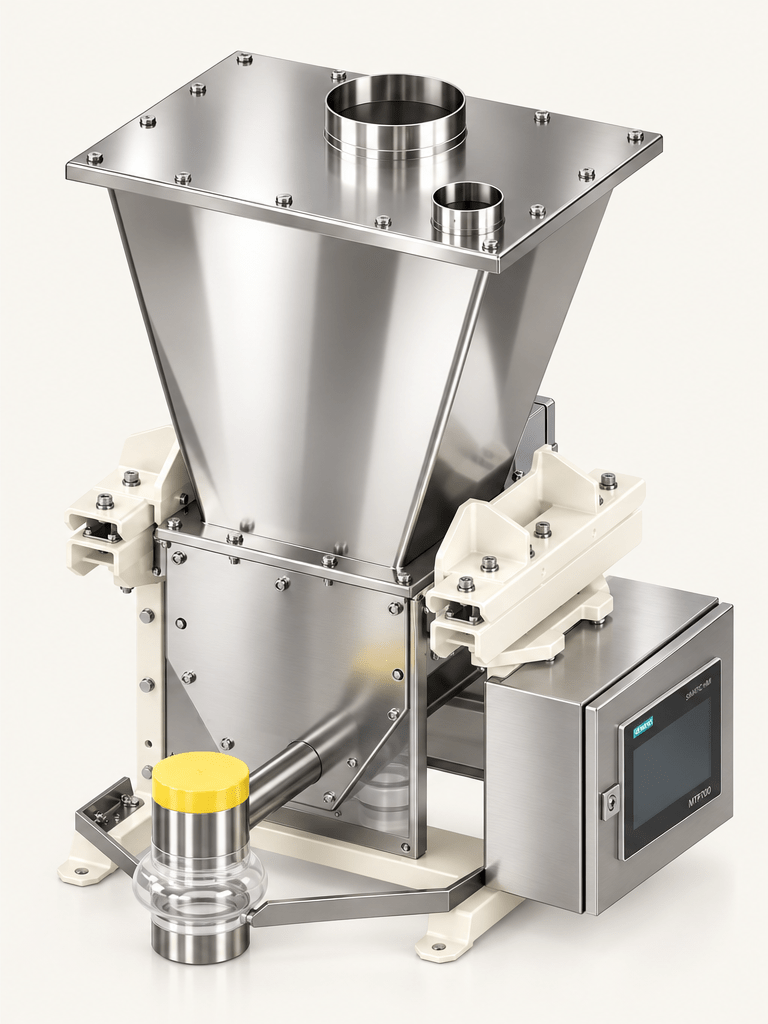
Das kleinste Modell der Baureihe, ausgelegt für geringe Mengenströme und teure Rohstoffe. Schnecken von ø18–35 mm liefern bereits bei Leistungen im Bereich eines Kilogramms pro Stunde einen gleichmäßigen Strom, und der Behälter mit 30–65 l und steilen Wänden erzwingt eine gleichmäßige Entleerung. Die geringe Bauhöhe erlaubt die Aufstellung direkt über einer Rezepturwaage, einem Mischer oder dem Extrudereinlauf.
Konfiguration
Kammer mit einem horizontalen Rührwerk, Behälter mit 30, 40 oder 65 l mit Deckel und Einfüllstutzen, Auslauf mit Auslaufrohr. Wägerahmen mit zwei Wägezellen der Klasse C3. Optional Wägecontroller mit HMI-Panel im Edelstahlgehäuse, hygienische Ausführung nach EHEDG sowie ATEX-Ausführung.
Technische Daten DSL35 G
- Leistung1 – 450 l/h
- DosierorganSchnecke oder Spirale ø18 – ø35 mm
- Vorratsbehälter30 · 40 · 65 l
- Typische MaterialienMikrokomponenten, Farbstoffe, Aromen, Wirkstoffe (API)
Schneckendosierer DSL75 G
Standard für Produktionslinien
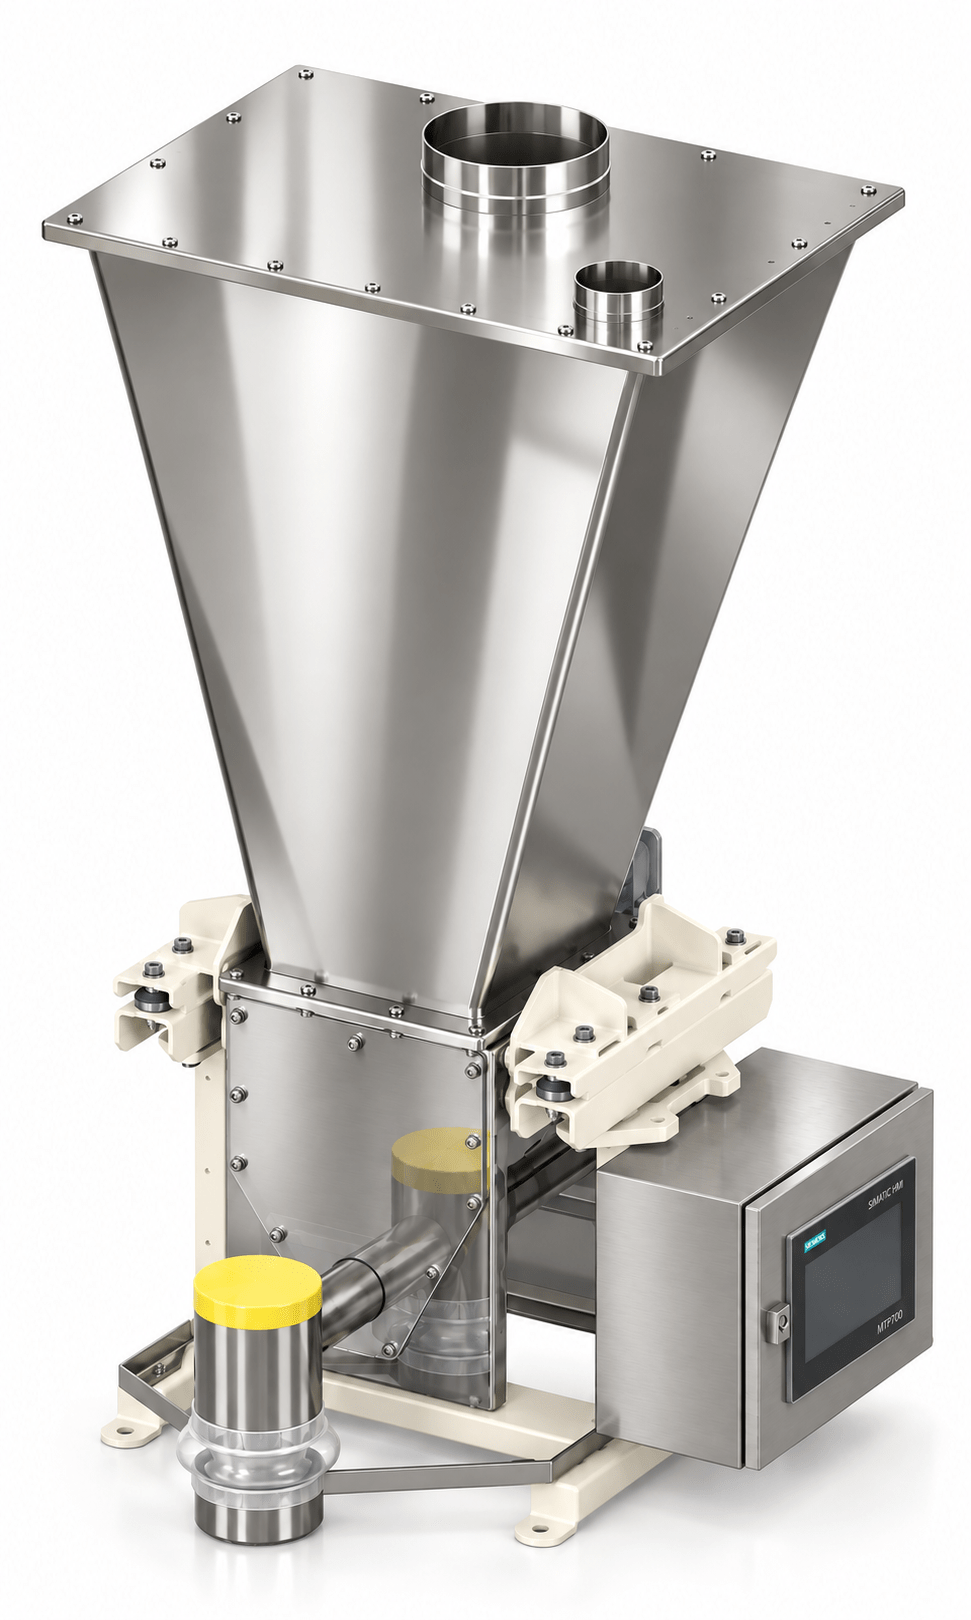
Das am häufigsten gewählte Modell für Rezepturkomponenten in kontinuierlichen und chargenweisen Linien. Dosierorgane von ø35–74 mm verarbeiten sowohl feine kohäsive Pulver als auch Granulate, und Behälter mit 100–300 l erlauben es, die Nachfüllfrequenz an die Linienleistung anzupassen. Ein typisches Gerät in Mehrkomponentenstationen, in denen mehrere DSL75 G parallel auf eine gemeinsame Waage oder einen Mischer arbeiten.
Konfiguration
Kammer mit einem oder zwei horizontalen Rührwerken, Behälter mit 100, 200 oder 300 l, Wägerahmen mit drei Wägezellen der Klasse C3. Befüllung von Hand, aus dem Big-Bag oder über eine Zellenradschleuse mit automatischem Nachfüllen nach dem Signal des Mindestfüllstands. Optional ein zusätzliches vertikales Rührwerk, hygienische Ausführung nach EHEDG sowie ATEX-Ausführung.
Technische Daten DSL75 G
- Leistung7 – 5.000 l/h
- DosierorganSchnecke oder Spirale ø35 – ø74 mm
- Vorratsbehälter100 · 200 · 300 l
- Typische MaterialienRezepturkomponenten, Vormischungen, Füllstoffe
Schneckendosierer DSL150 G
Industrielle Leistung
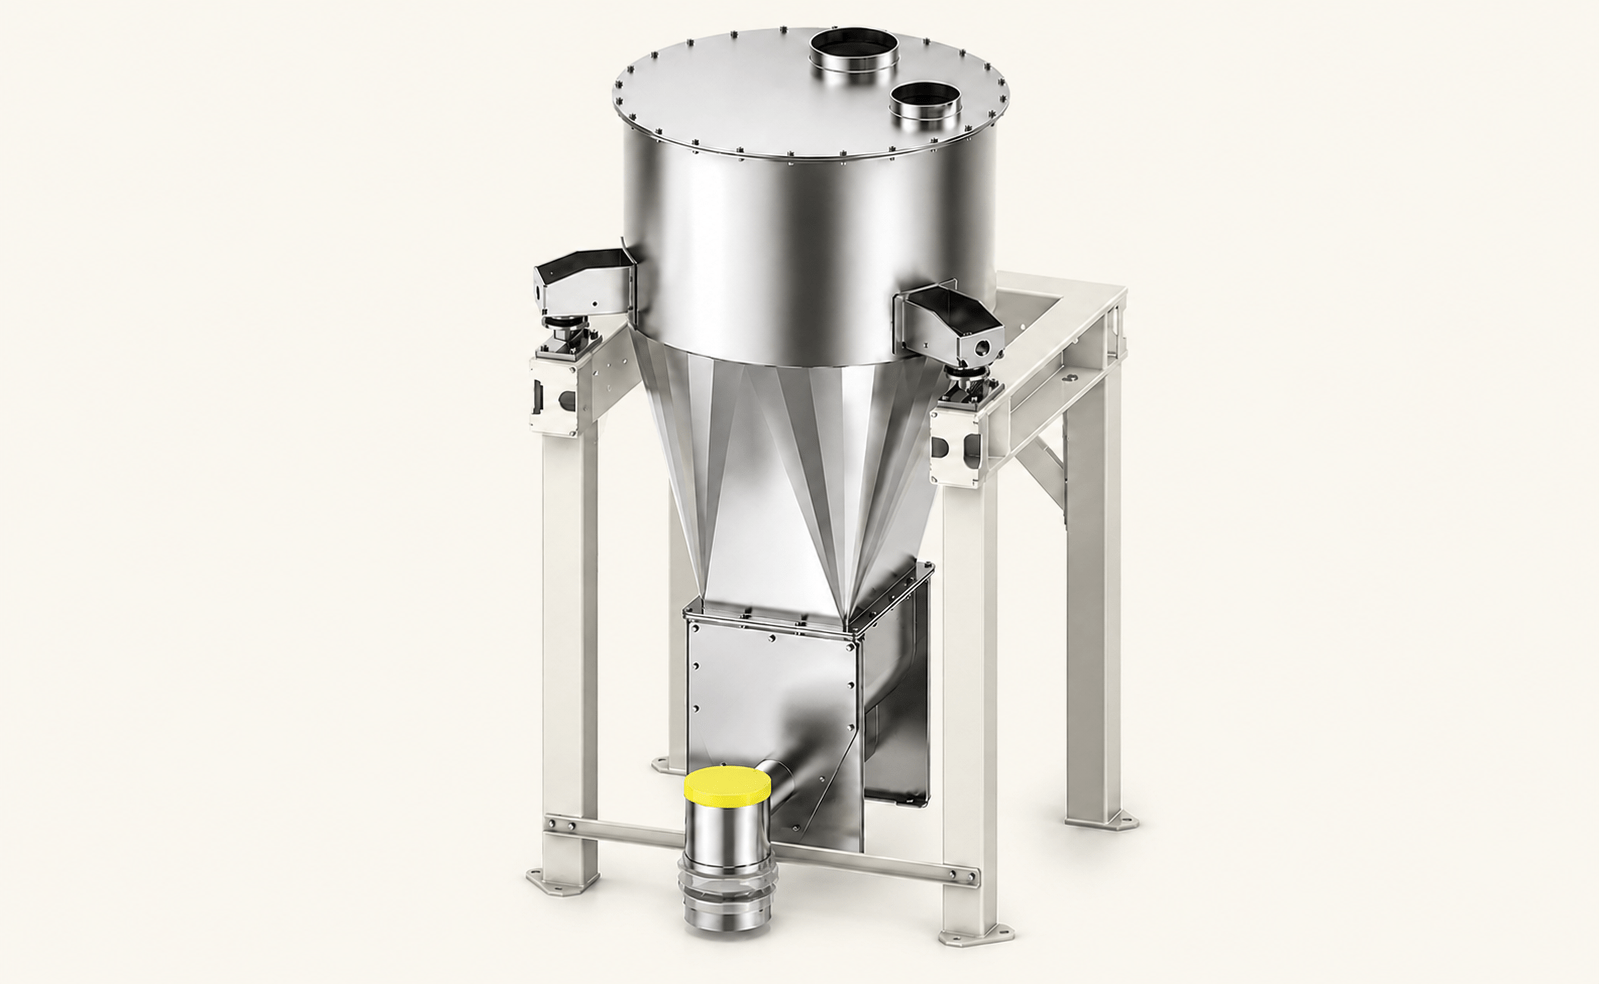
Das größte Modell für Hauptrohstoffe und große Massenströme. Dosierorgane von ø74–150 mm, zylindrische Behälter von 400 bis 2.400 l sowie ein Wägerahmen, der für die Befüllung aus Big-Bags, über eine Zellenradschleuse oder über pneumatische Förderung vorbereitet ist.
Konfiguration
Zylindrischer Behälter ø850 mm (400 oder 600 l) oder ø1200 mm (1.200, 1.800 oder 2.400 l), Kammer mit zwei horizontalen Rührwerken, Wägerahmen mit drei Wägezellen der Klasse C3, ausgelegt auf die Masse des gefüllten Behälters. Automatische Befüllung aus dem Silo, dem Big-Bag oder der pneumatischen Förderung mit Entlüftung des Behälters. Optional ein System zur Materialauflockerung im Behälter sowie ATEX-Ausführung.
Technische Daten DSL150 G
- Leistung70 – 25.000 l/h
- DosierorganSchnecke oder Spirale ø74 – ø150 mm
- Vorratsbehälter400 · 600 l (ø850 mm)
1.200 · 1.800 · 2.400 l (ø1200 mm) - Typische MaterialienHauptrohstoffe, große Massenströme
Dosiererauslegung
Unsicher, welches Modell das richtige ist? Füllen Sie den Auslegungsfragebogen aus
Die Materialdaten, die geforderte Leistung und die Betriebsart genügen, damit unsere Ingenieure Baugröße, Dosierorgan und Ausführung festlegen. Sie erhalten von uns einen Konfigurationsvorschlag und ein Angebot.
Gemeinsam für die ganze Baureihe
Dasselbe Wägesystem, dieselben Werkstoffe
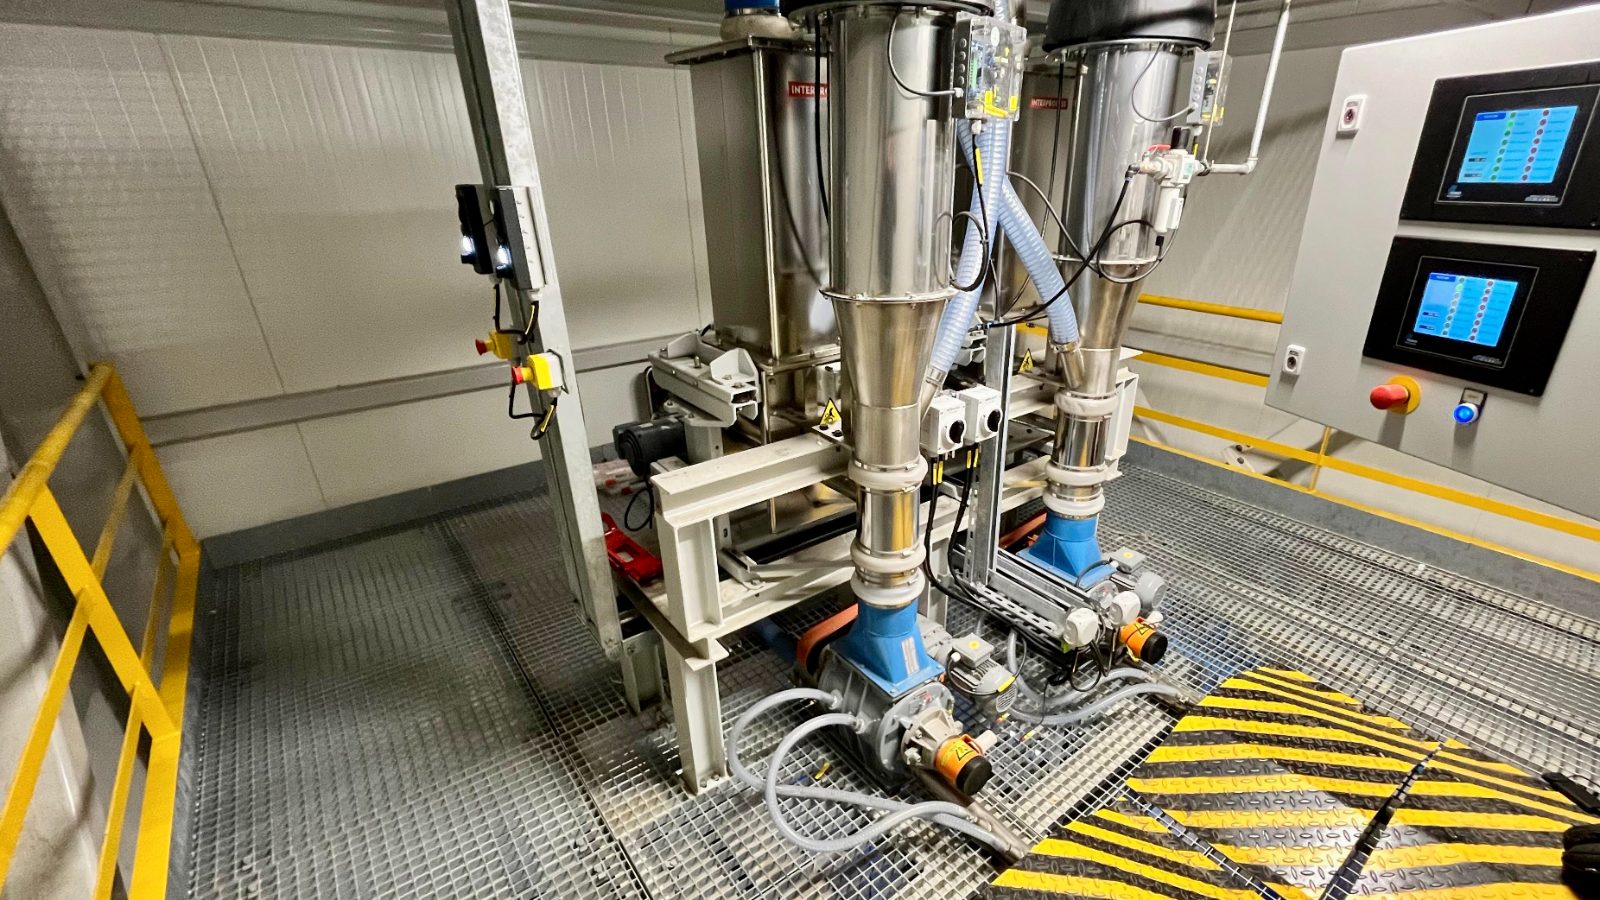
Die Modelle unterscheiden sich in der Größe von Kammer, Behälter und Dosierorgan. Messsystem, Steuerung, Werkstoffe und Ausführungsvarianten sind identisch, sodass sich Dosierer unterschiedlicher Baugrößen in einer Station an einem gemeinsamen Controller kombinieren lassen.
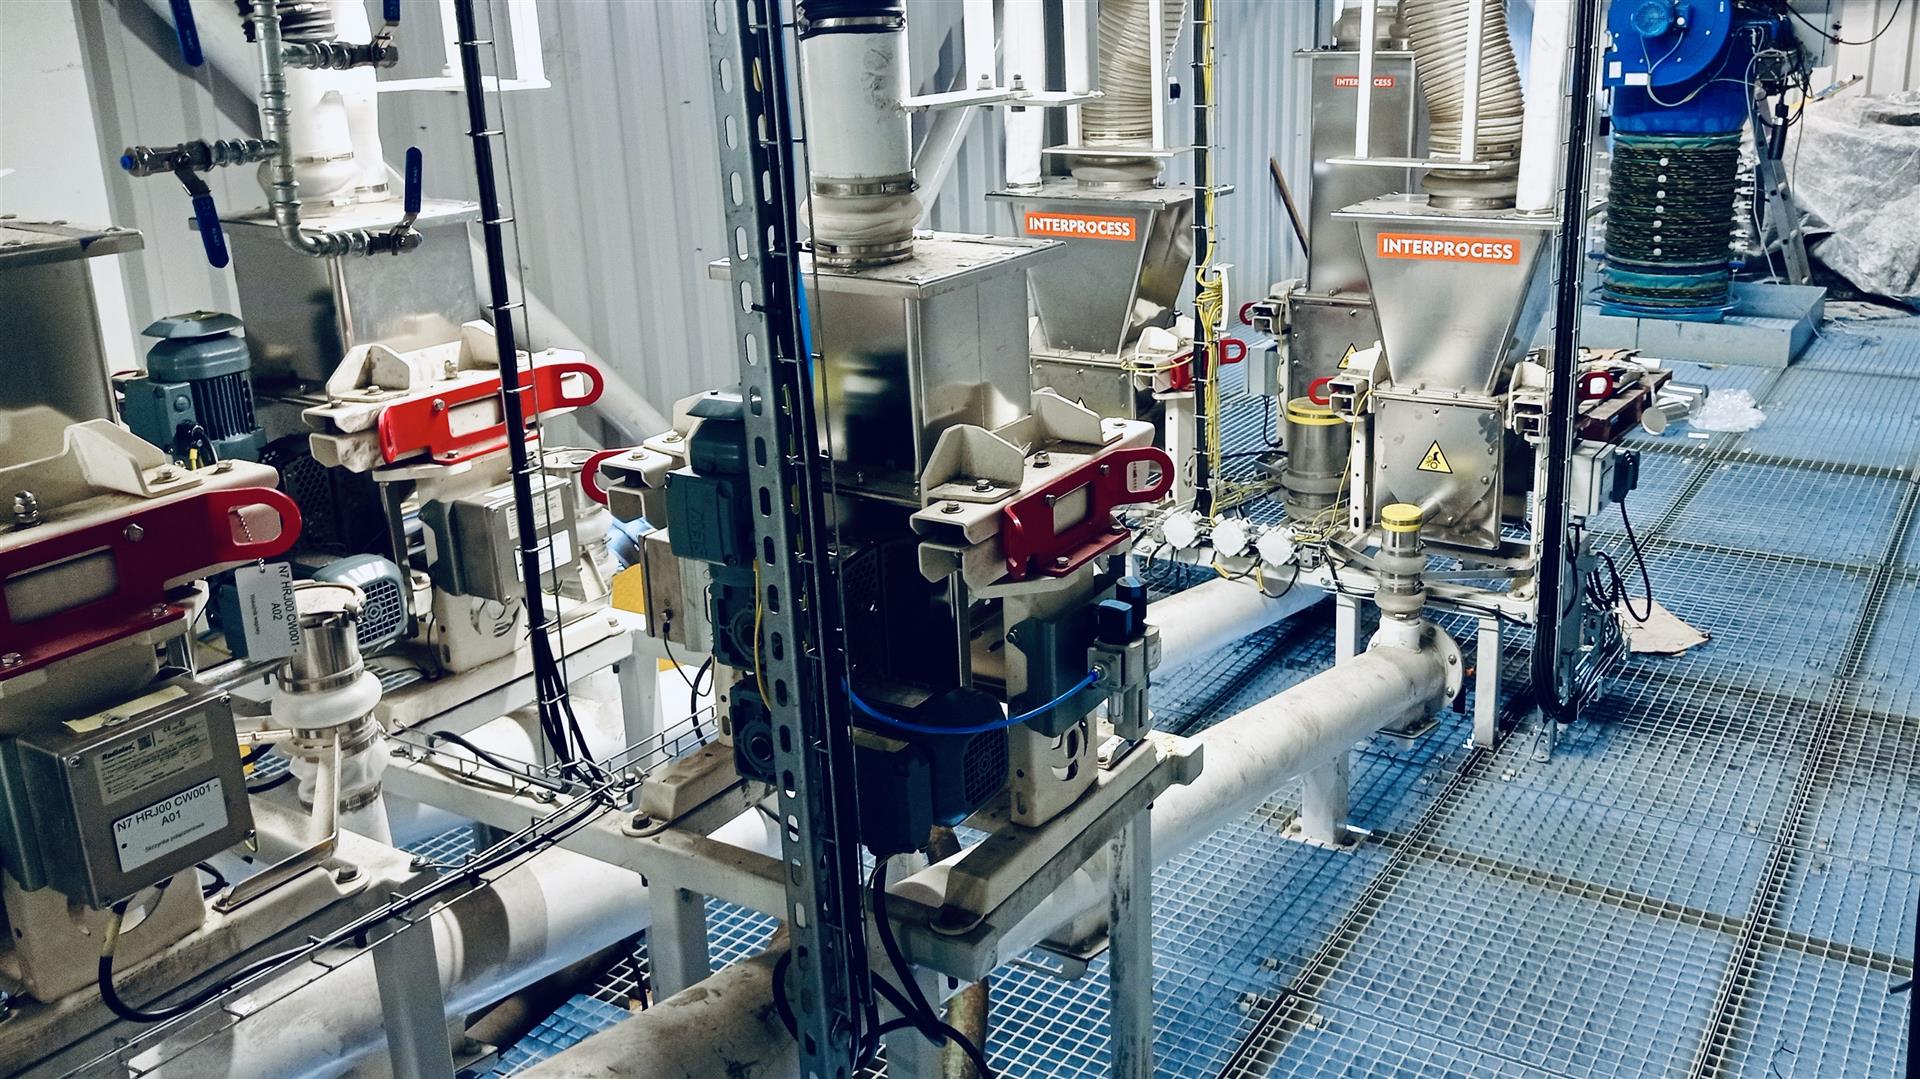
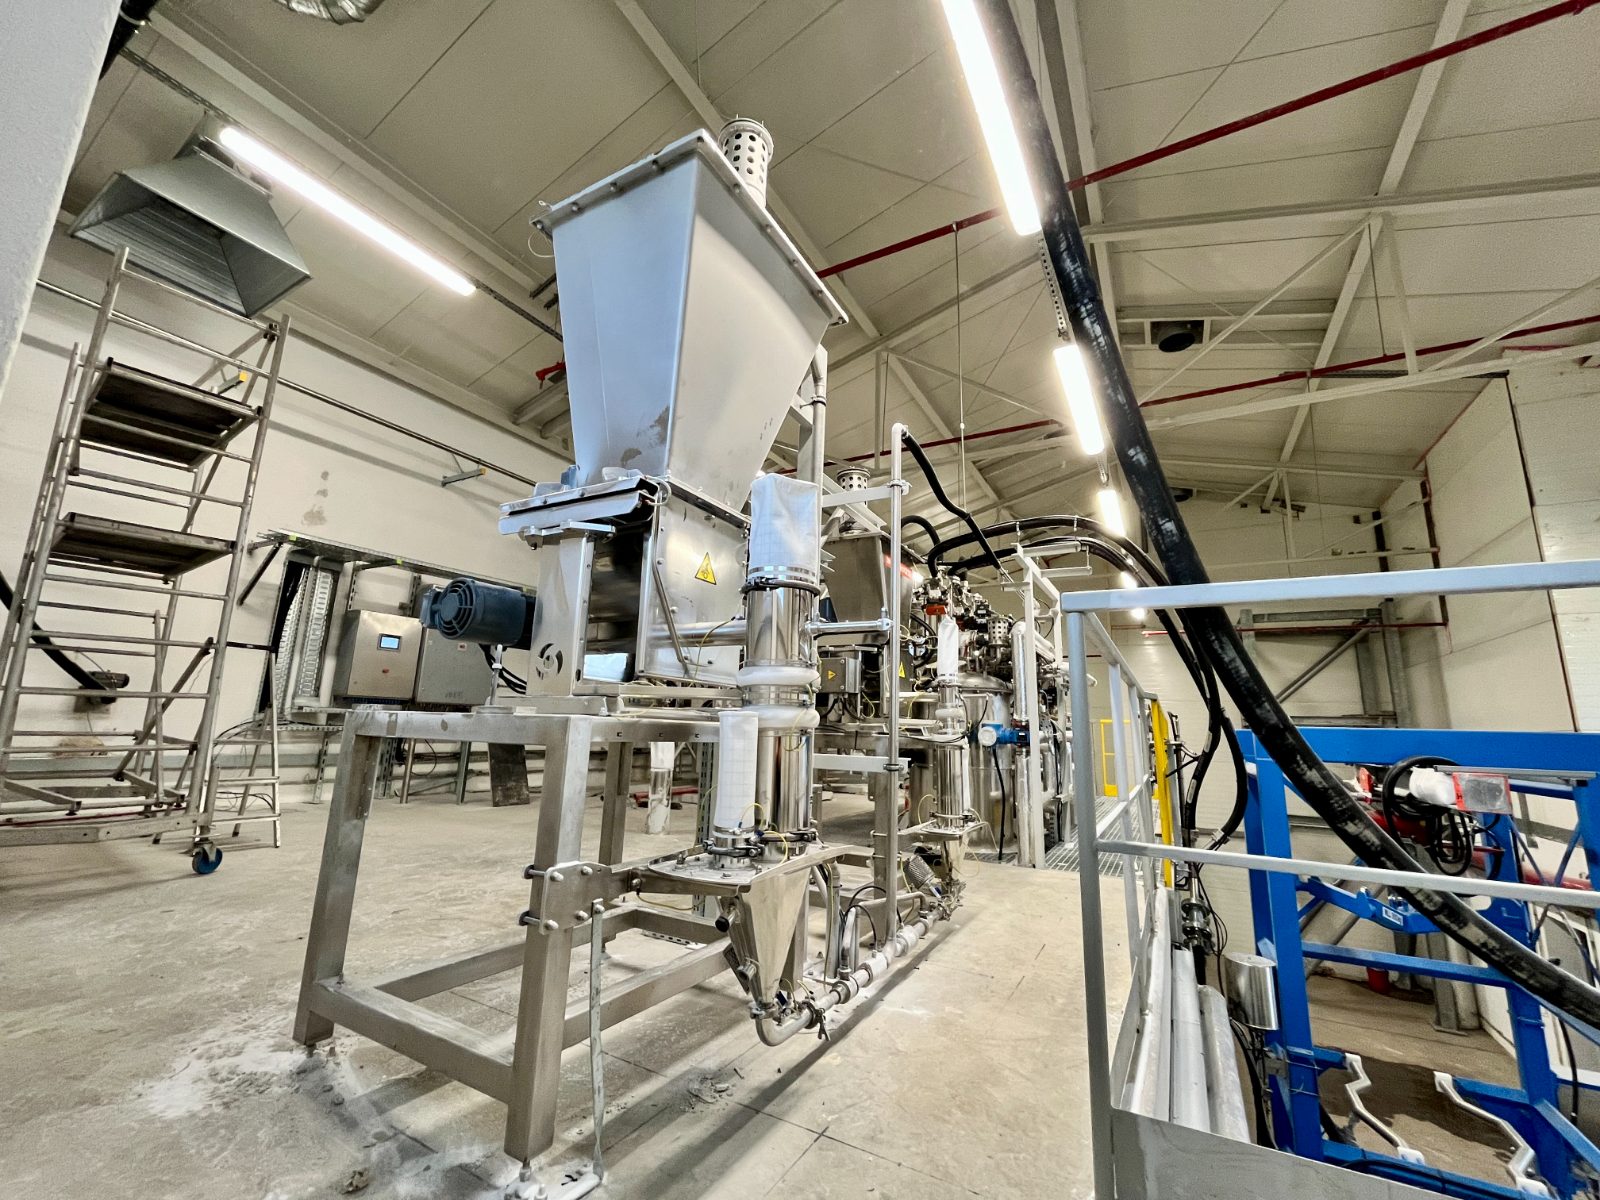
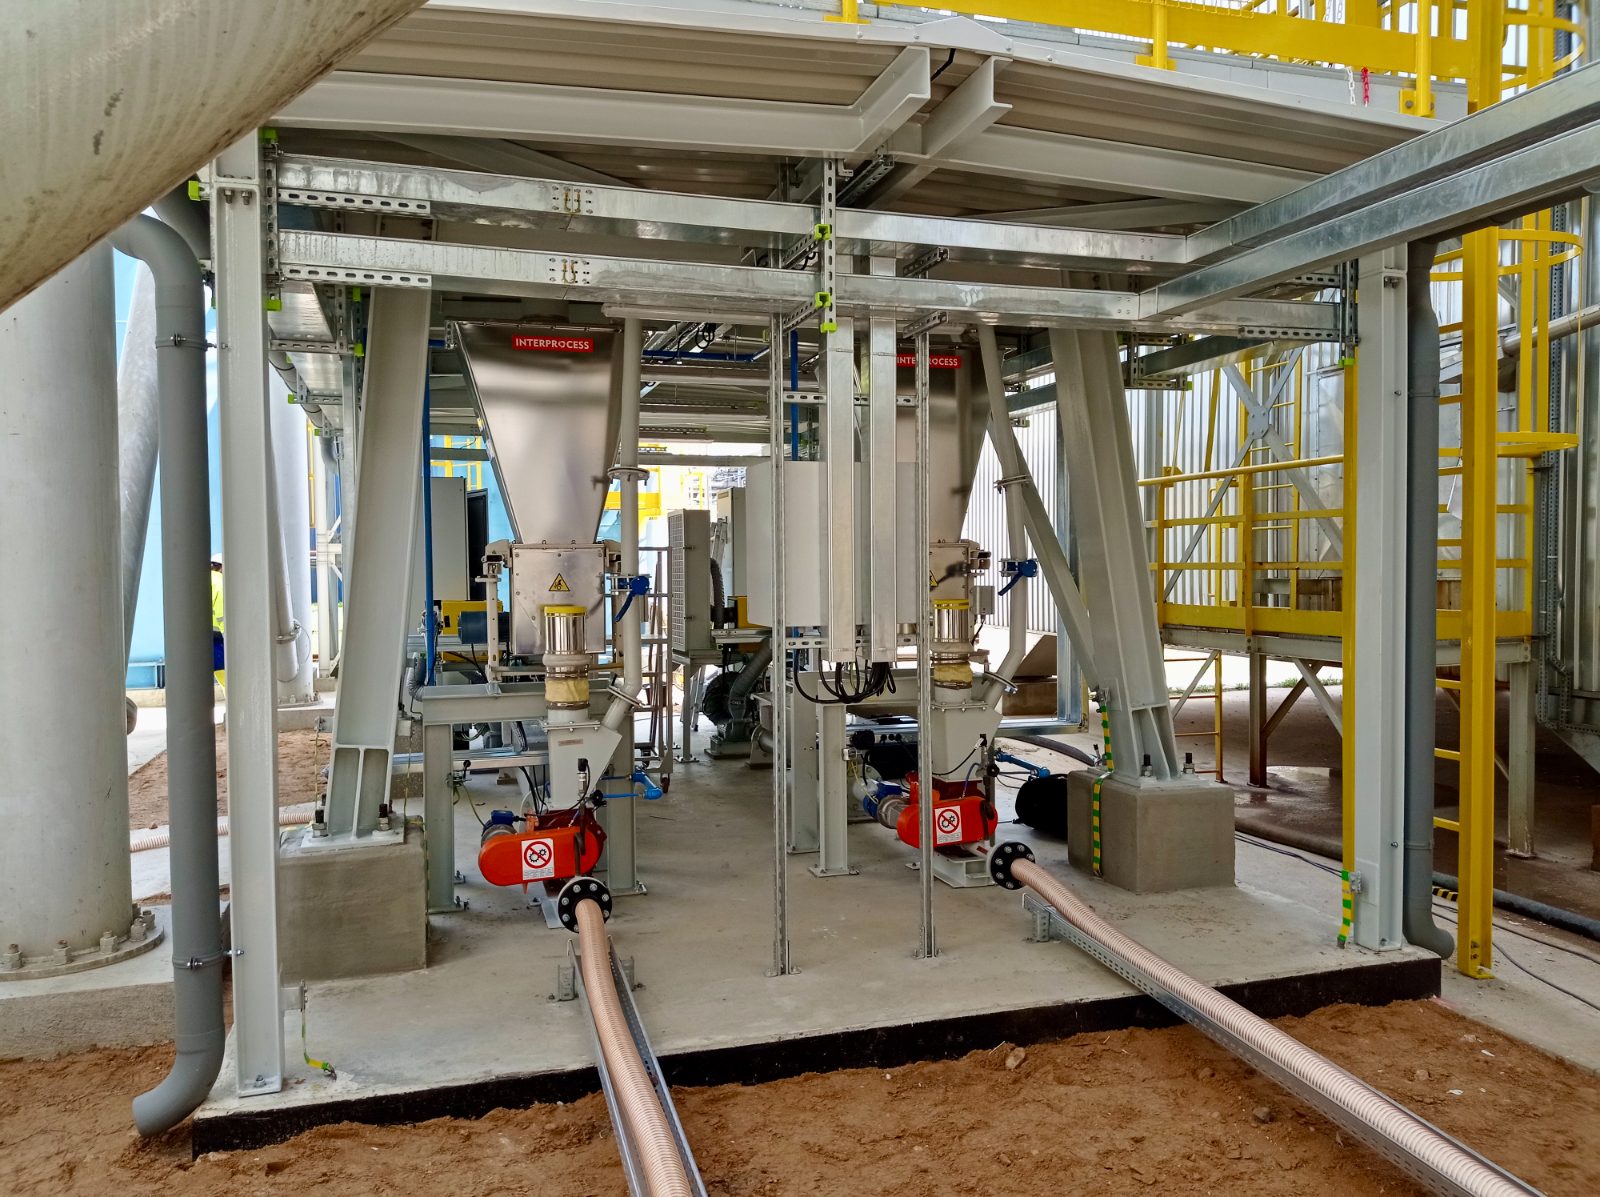
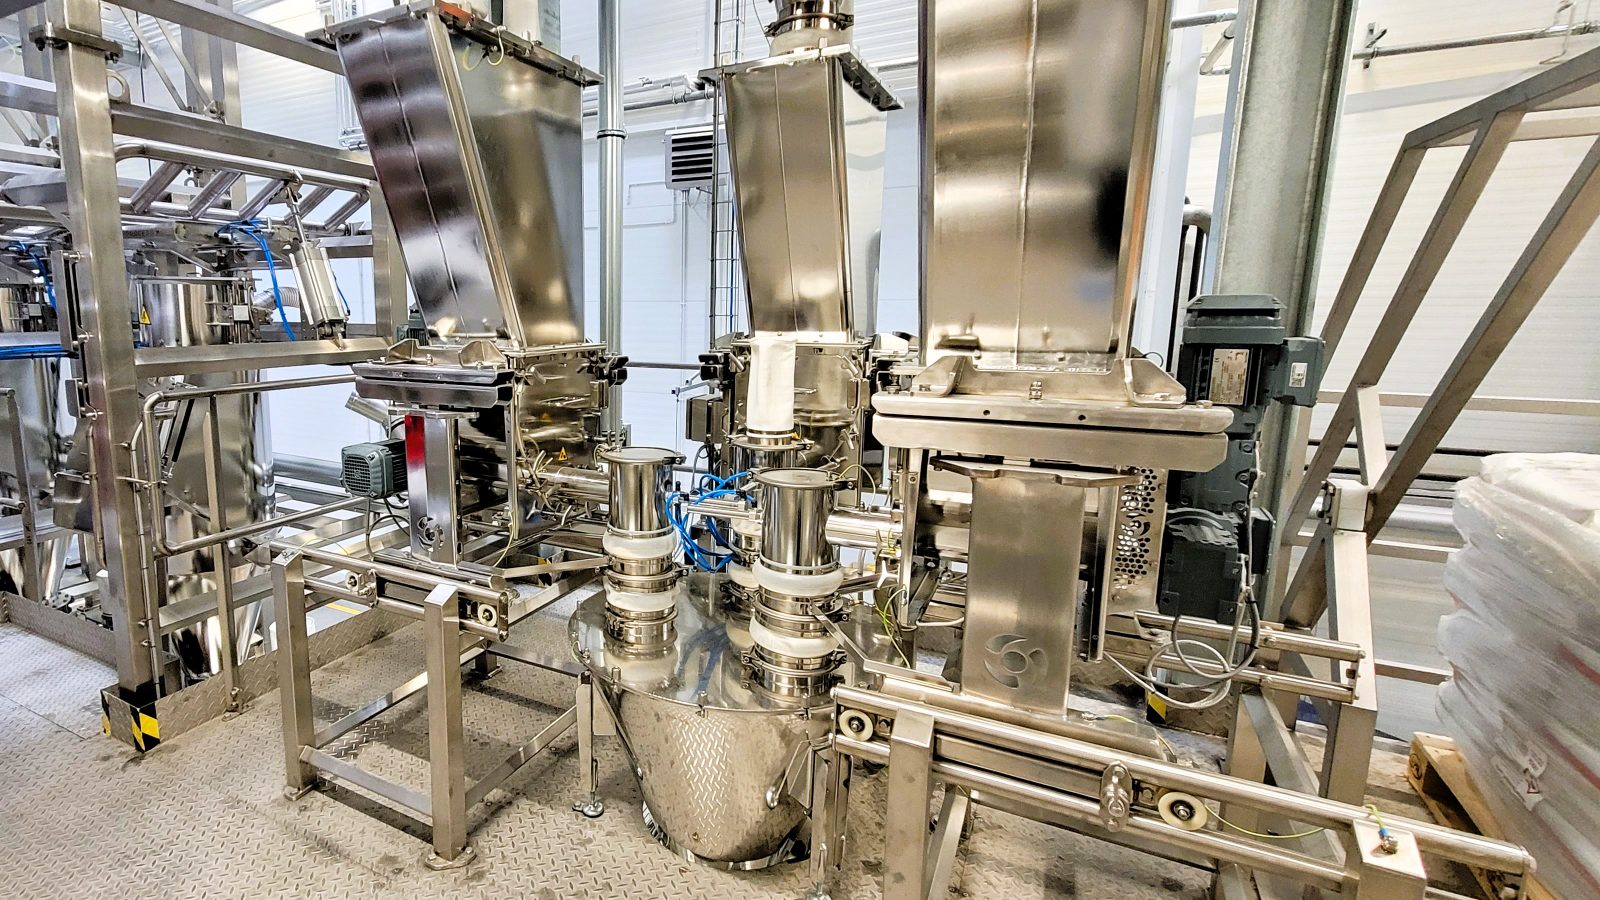
Referenzen DSL G · zum Vergrößern klicken
Auswahl des Dosierorgans
Spirale oder Vollschnecke?
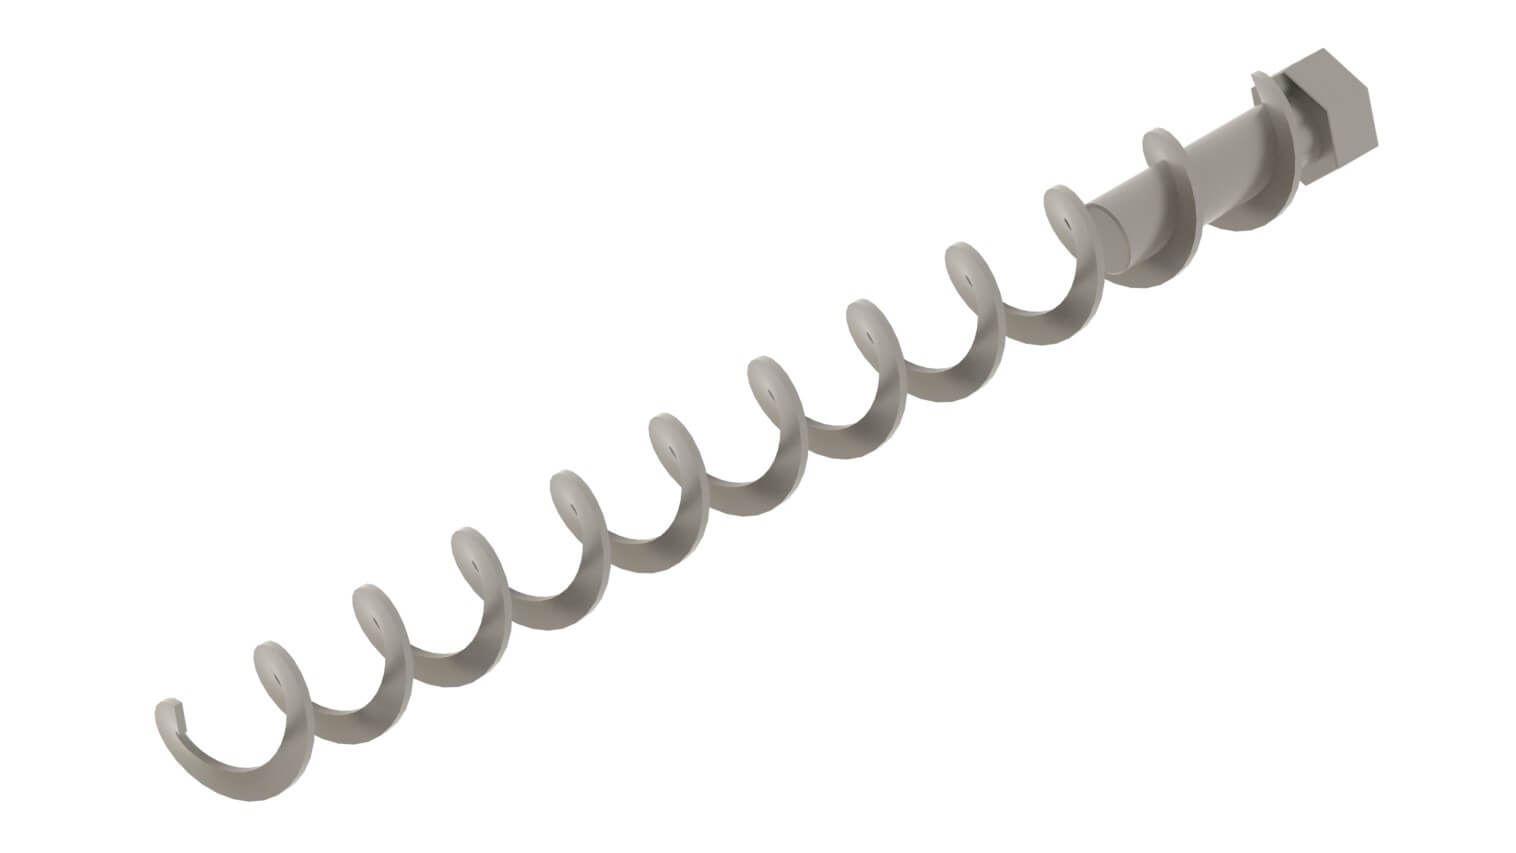
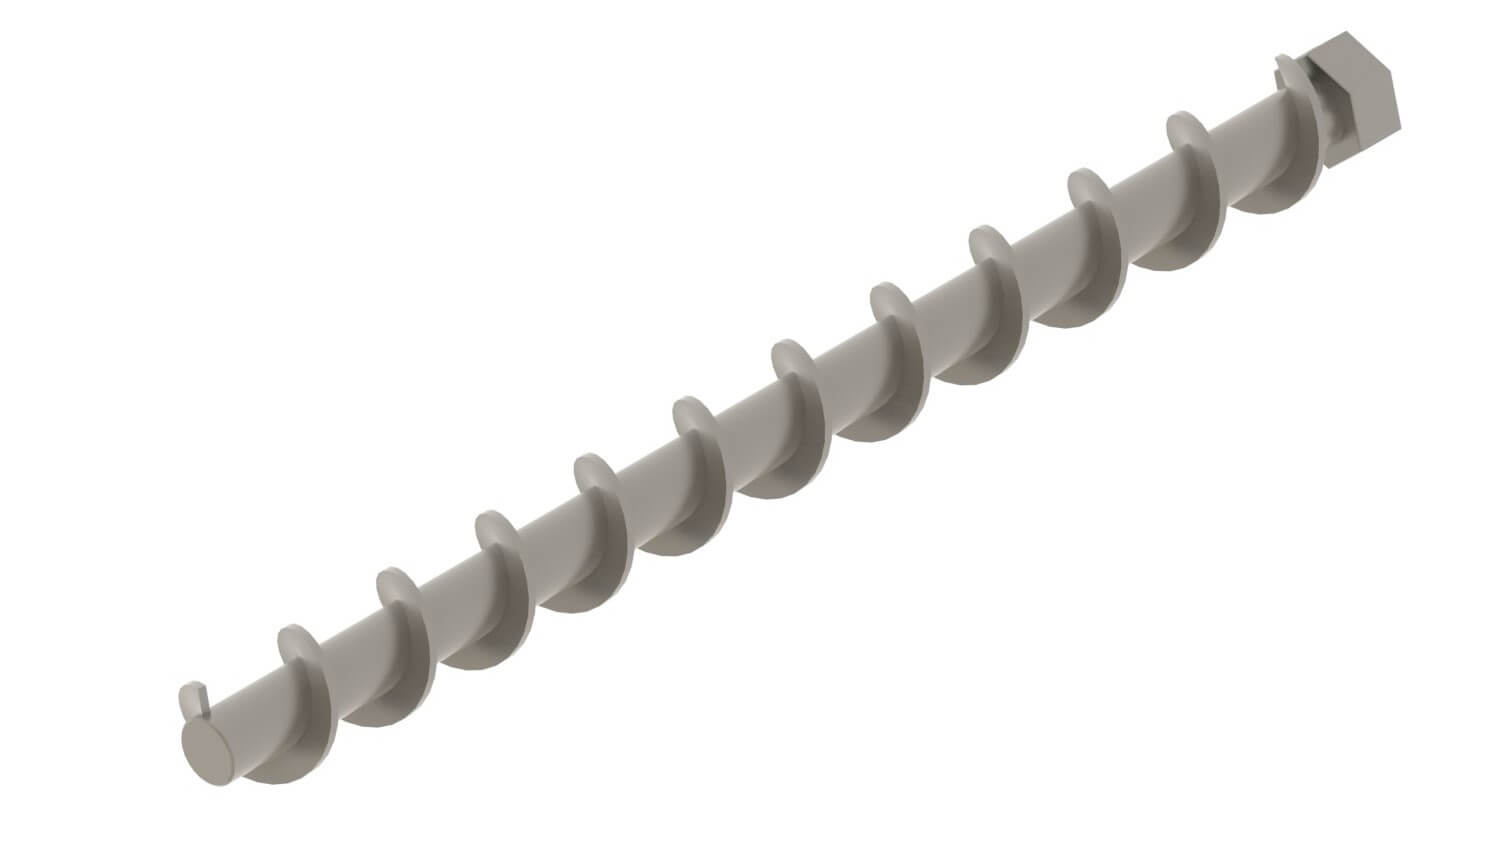
Die Wahl zwischen Schnecke und Spirale entscheidet über die Gleichmäßigkeit des Materialstroms und die Stabilität der Regelung. Wir richten den Typ des Dosierorgans nach den Materialeigenschaften aus, nicht nach der Baugröße des Dosierers.
Unsicher, welches Dosierorgan das richtige ist? Wir führen Dosierversuche mit dem Material des Kunden durch: Die Wahl von Schnecke oder Spirale bestätigen wir durch Messung, nicht allein anhand von Katalogdaten.
Materialversuch vereinbarenAusführungsvarianten
Hygienische Ausführung nach EHEDG und ATEX-Ausführung
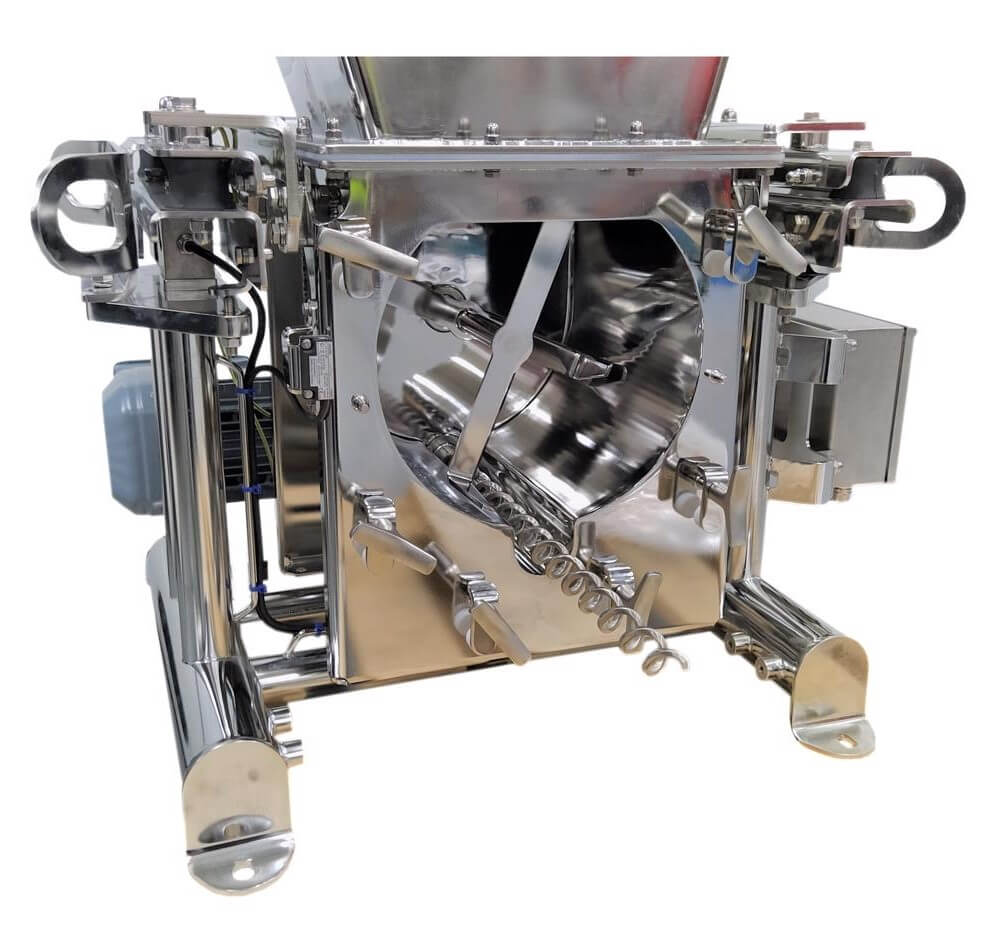
Hygienische Ausführung nach EHEDG
Bereits die Standardausführung erfüllt die Anforderungen der Lebensmittelindustrie: Alle produktberührten Werkstoffe sind FDA-zugelassen oder aus Edelstahl.
Für anspruchsvolle Anwendungen bieten wir eine Ausführung nach den EHEDG-Empfehlungen: Kammer und Rahmen auf einfache Reinigung ausgelegt, Dosierorgan und Rührwerk werkzeuglos demontierbar, Stahl 316L, Innenflächen und Schweißnähte auf Ra<0,8 µm geschliffen, aseptische Motoren ohne Rippen und Lüfter.
Schmierstoffe ausschließlich der Klasse NSF H1. Elektrogehäuse optional im Standard Rittal HD (Hygienic Design): Edelstahl, geneigte Flächen, beständig gegen Hochdruckreinigung.
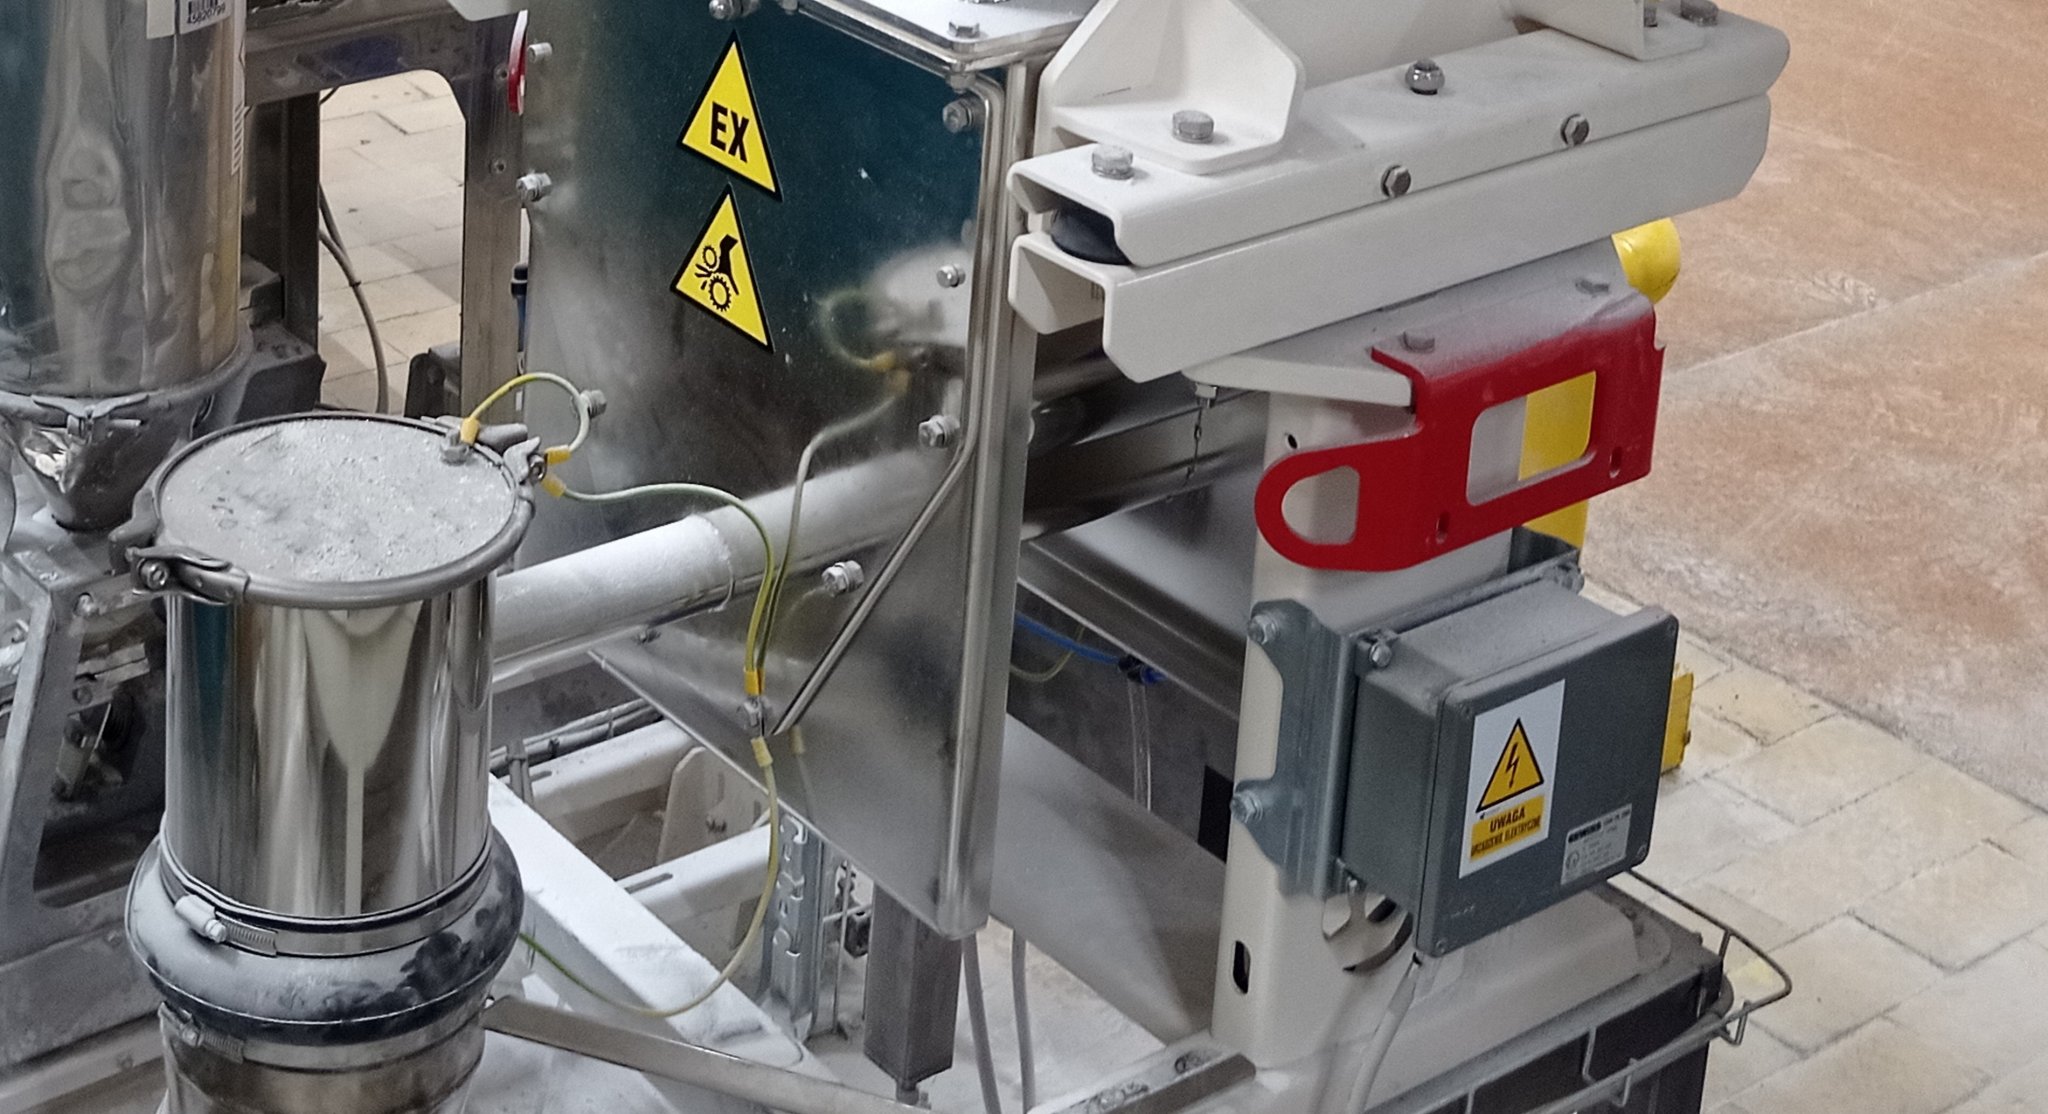
Dosierer in explosionsgefährdeten Bereichen (ATEX)
Für staubexplosionsgefährdete Bereiche liefern wir Dosierer in einer Ausführung nach der ATEX-Richtlinie: zertifizierte elektrische Komponenten, Antriebe und Sensoren der entsprechenden Kategorie sowie durchgängiger Potentialausgleich zur Ableitung elektrostatischer Ladungen.
Gravimetrisch vs. volumetrisch
Welches Dosierverfahren wählen?
Ein volumetrischer Dosierer fördert das Material mit konstanter Schneckendrehzahl und setzt eine konstante Schüttdichte voraus; ohne Rückführung schlägt sich jede Änderung der Materialeigenschaften als Dosierfehler nieder, typischerweise ±1–5%. Ein gravimetrischer Dosierer misst die Gewichtsabnahme und korrigiert die Drehzahl im geschlossenen Regelkreis, wodurch der Fehler unabhängig vom Rohstoff unter ±0,5% bleibt. Dieser Unterschied zählt bei Mehrkomponentenrezepturen, teuren Rohstoffen und Qualitätsaudits.
| Parameter | Gravimetrisch loss-in-weight | Volumetrisch |
|---|---|---|
| Messprinzip | Kontinuierliche Messung der Gewichtsabnahme | Konstantes Volumen je Zeiteinheit |
| Genauigkeit (kontinuierliche Dosierung) | <±0,5% vom Sollwert | ±1–5% vom Sollwert nach Linearisierung des Bereichs |
| Genauigkeit (chargenweise Dosierung) | ±0,1–0,5% (abhängig vom Messbereich der Wägezellen und der Chargengröße) | Keine direkte Kontrolle der Chargenmasse |
| Kompensation von Dichteschwankungen | ✓ Automatisch, geschlossener Regelkreis | ✗ Keine, Kalibrierung erforderlich |
| Regelung in Echtzeit | ✓ PID-Regler | ✗ Steuerung im offenen Regelkreis |
| Dokumentation des Mengenstroms | ✓ Aufzeichnung des tatsächlichen Massenstroms | ✗ Nur Überwachung der Drehzahl |
| Konformität GMP / HACCP | ✓ Vollständige Validierung und Chargenrückverfolgbarkeit | Eingeschränkt |
| Investitionskosten | Höher (Wägesystem und Controller) | Niedriger, einfachere Konstruktion |
| Wann wählen? | Mehrkomponentenrezepturen, teure Rohstoffe, Qualitätsaudits | Homogene Materialien mit konstanter Schüttdichte |
Die DSL G können auch volumetrisch arbeiten. Einfachere Anwendungen decken unsere volumetrischen Schneckendosierer.
Betriebsarten
Kontinuierliche und chargenweise Dosierung
Jeder DSL G arbeitet in beiden Betriebsarten; die Umschaltung erfolgt im Controller. Die Wahl hängt von der Art der Produktion, der Flexibilität der Rezepturen und der geforderten Leistung ab.
Kontinuierliche Dosierung (continuous)
Das Material wird ununterbrochen mit geregeltem Massenstrom gefördert. Der Controller vergleicht die gemessene Gewichtsabnahme mit dem Sollwert und korrigiert die Schneckendrehzahl laufend.
- ein gleichmäßiger, präzise geregelter Materialstrom
- Beschickung von Durchlaufmischern, Extrudern und Reaktoren
- automatische Umschaltung in den volumetrischen Betrieb während der Behälterbefüllung
- Einbindung mehrerer Dosierer in ein Master/Slave-System
- eine deutliche Verringerung der Materialverluste
Chargenweise Dosierung (batching)
Es wird eine vorgegebene Materialmasse abgemessen. Nach dem Abmessen der Charge hält der Dosierer an und wartet auf den nächsten Zyklus; die typische Genauigkeit liegt bei ±0,1–0,5% für Chargen über 1 kg.
- präzises Abmessen einer vorgegebenen Masse mit Endkontrolle
- vollständige Rückverfolgbarkeit jeder Charge
- Handhabung von Mehrkomponentenrezepturen
- vereinfachte Validierung in der Pharmaproduktion (GMP)
- eine bewährte Lösung bei häufigem Produktwechsel
Behälterbefüllung ohne Unterbrechung der Dosierung
Die gewogene Einheit ist über flexible Manschetten mit dem Befüllsystem und dem Auslaufrohr verbunden, sodass äußere Kräfte die Messung nicht beeinflussen. Sinkt der Füllstand im Behälter unter das Minimum, startet der Controller die Befüllung, und der Dosierer wechselt für diese Zeit mit der zuletzt gespeicherten Drehzahl in den volumetrischen Betrieb. Nach der Befüllung kehrt er zur gravimetrischen Regelung zurück.
Chargenweise Dosierung
Dosierung nach Rezeptur
Wir bauen Schneckendosierer in Mehrkomponenten-Verwiegestationen ein, in denen jedes Gerät einen eigenen Rohstoff fördert. Ein übergeordneter Controller leitet aus der Rezeptur die Chargengröße oder den Mengenstrom ab, im Chargenbetrieb oder im kontinuierlichen Betrieb.
Über die Wägevariante entscheiden die Zahl der Komponenten, die Zykluszeit und die geforderte Genauigkeit:
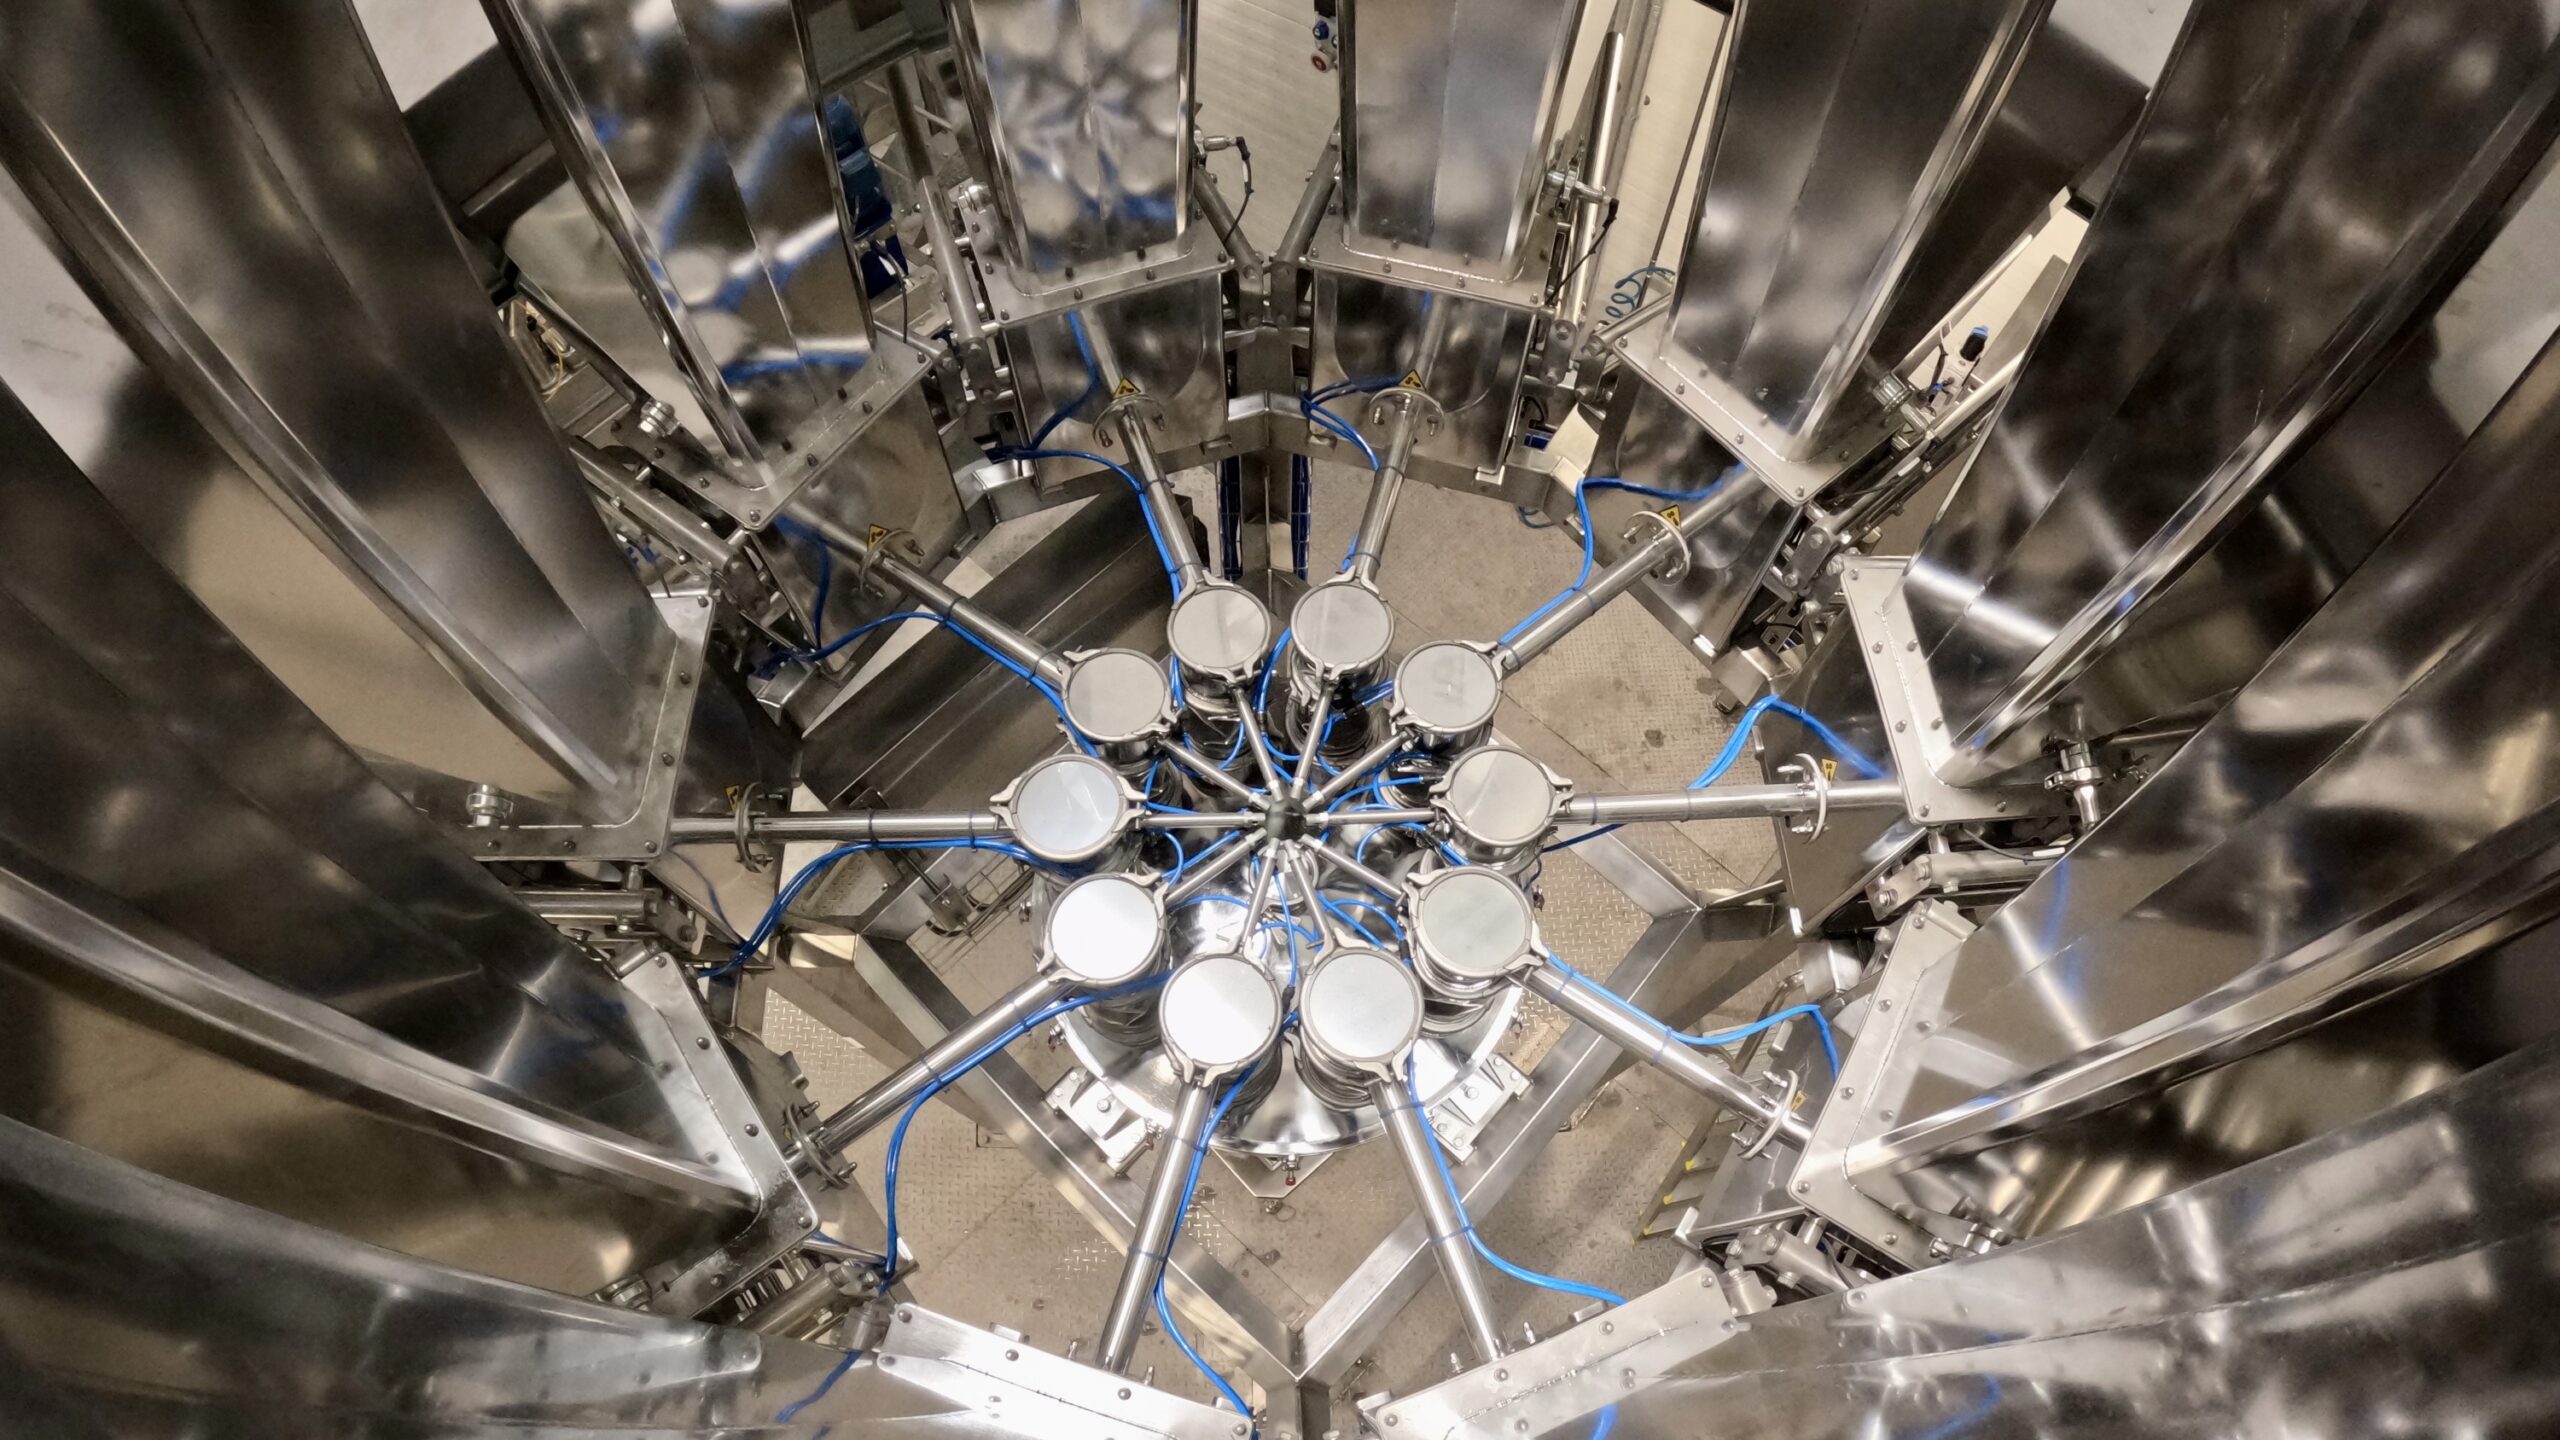
Gain-in-weight
Verwiegen in eine externe Waage
Die preisgünstigste Chargenvariante: Die Komponenten gelangen nacheinander in eine gemeinsame Behälterwaage. Bei hohen Anforderungen kommen Zwischenwaagen oder eine Fahrwaage zum Einsatz, die nacheinander unter die einzelnen Dosierer gefahren wird. Die Homogenisierung erfolgt im Mischer.
Loss-in-weight
Dosierung direkt von der Waage
Jeder Dosierer hat seine eigene Waage, sodass die Komponenten parallel gefördert werden. Das verkürzt den Zyklus und homogenisiert die Mischung bereits während der Dosierung vor. Im kontinuierlichen Betrieb lässt sich damit ein Chargenmischer durch einen deutlich kleineren Durchlaufmischer ersetzen.
Dosiergenauigkeit
Was die Massenmessung stört und wie wir das kompensieren
Die Genauigkeit eines Loss-in-Weight-Dosierers hängt vom Material und vom Umfeld der Waage ab, nicht allein von der Elektronik. Die häufigsten Fehlerquellen und ihre Kompensation im DSL G:
Schwingungen und Stöße
Schwingungen benachbarter Maschinen und der Hallenkonstruktion dämpfen wir mechanisch im Rahmen des Dosierers, und das Signal der Wägezellen filtern wir digital im Controller.
Druckunterschiede
Unter- oder Überdruck im Auslaufrohr, der Betrieb eines Mischers oder eine Stickstoffinertisierung verfälschen die Messung. Wir setzen eine Druckkompensation an Ein- und Auslauf sowie flexible Entkopplungsmanschetten ein.
Brückenbildung im Behälter
Kohäsive Materialien bleiben über der Schnecke hängen. Abhilfe schaffen Rührwerke, ein geeigneter Neigungswinkel der Behälterwände und, bei den schwierigsten Pulvern, ein Behälter mit Auflockerungssystem.
Schwankende Schüttdichte
Die Dichte des Rohstoffs ändert sich mit der Charge, der Feuchte und dem Füllgrad des Behälters. Der gravimetrische Regler korrigiert die Drehzahl laufend, sodass der vorgegebene Massenstrom konstant bleibt.
Verstopfungen im Dosierrohr
Verbackende oder faserige Produkte blockieren das Dosierorgan. Wir wählen Schnecken mit veränderlicher Steigung oder eine Spirale ohne Kernwelle, die das Material selbsttätig auflockert.
Kurzzeitgenauigkeit
Bei sehr kleinen Leistungen zählt die Gleichmäßigkeit des Materialstroms im Sekundenbereich. Mehrgängige Schnecken, höhere Drehzahlen bei kleinerem Querschnitt und spezielle Auslaufrohrenden verbessern sie.
Proportionale Dosierung
Mehrkomponenten-Dosiersysteme
Bei der kontinuierlichen proportionalen Dosierung fördern mehrere Loss-in-Weight-Dosierer die Komponenten gleichzeitig auf einen gemeinsamen Förderer oder direkt in den Prozess. Jeder misst die Gewichtsabnahme seines eigenen Behälters, sodass der Mengenstrom jeder Komponente bekannt ist und unabhängig geregelt wird. Ein Dosierer arbeitet als Master, die übrigen als Slaves und halten ein festes Massenverhältnis zur Hauptkomponente.
Eine Änderung der Leistung des Master-Dosierers verändert die Mengenströme aller Slave-Dosierer proportional, sodass die Rezepturverhältnisse unabhängig von der Linienleistung konstant bleiben und die Behälter ohne Unterbrechung der Dosierung befüllt werden. InterProcess liefert komplette Stationen: Auslegung der Dosierer, Wägecontroller mit industrieller Kommunikation und Rezepturautomatisierung.
Branchen und Anwendungen
Anwendungen in Schlüsselbranchen
FAQ
Häufig gestellte Fragen
Warum InterProcess
Warum unsere Lösungen wählen?
Eigene Fertigung
Die DSL G konstruieren und fertigen wir im eigenen Werk.
Dosierversuche
Wir prüfen Ihr Material vor dem Kauf an einem realen Dosierer.
Komplette Abwicklung
Vom Entwurf und Materialversuch bis zu Inbetriebnahme und Service.
Erfahrung in vielen Branchen
Lebensmittel, Chemie, Pharmazeutik, Kunststoffe und Energiewirtschaft.
Sicherheit und Hygiene
Systeme konform mit ATEX, HACCP, GMP und EHEDG.
Technischer Support und Service
Schnelle Reaktion, auf Wunsch rund um die Uhr.