InterProcess Sp. z o.o. | Lösungen für die Industrie
Baureihe DSL G
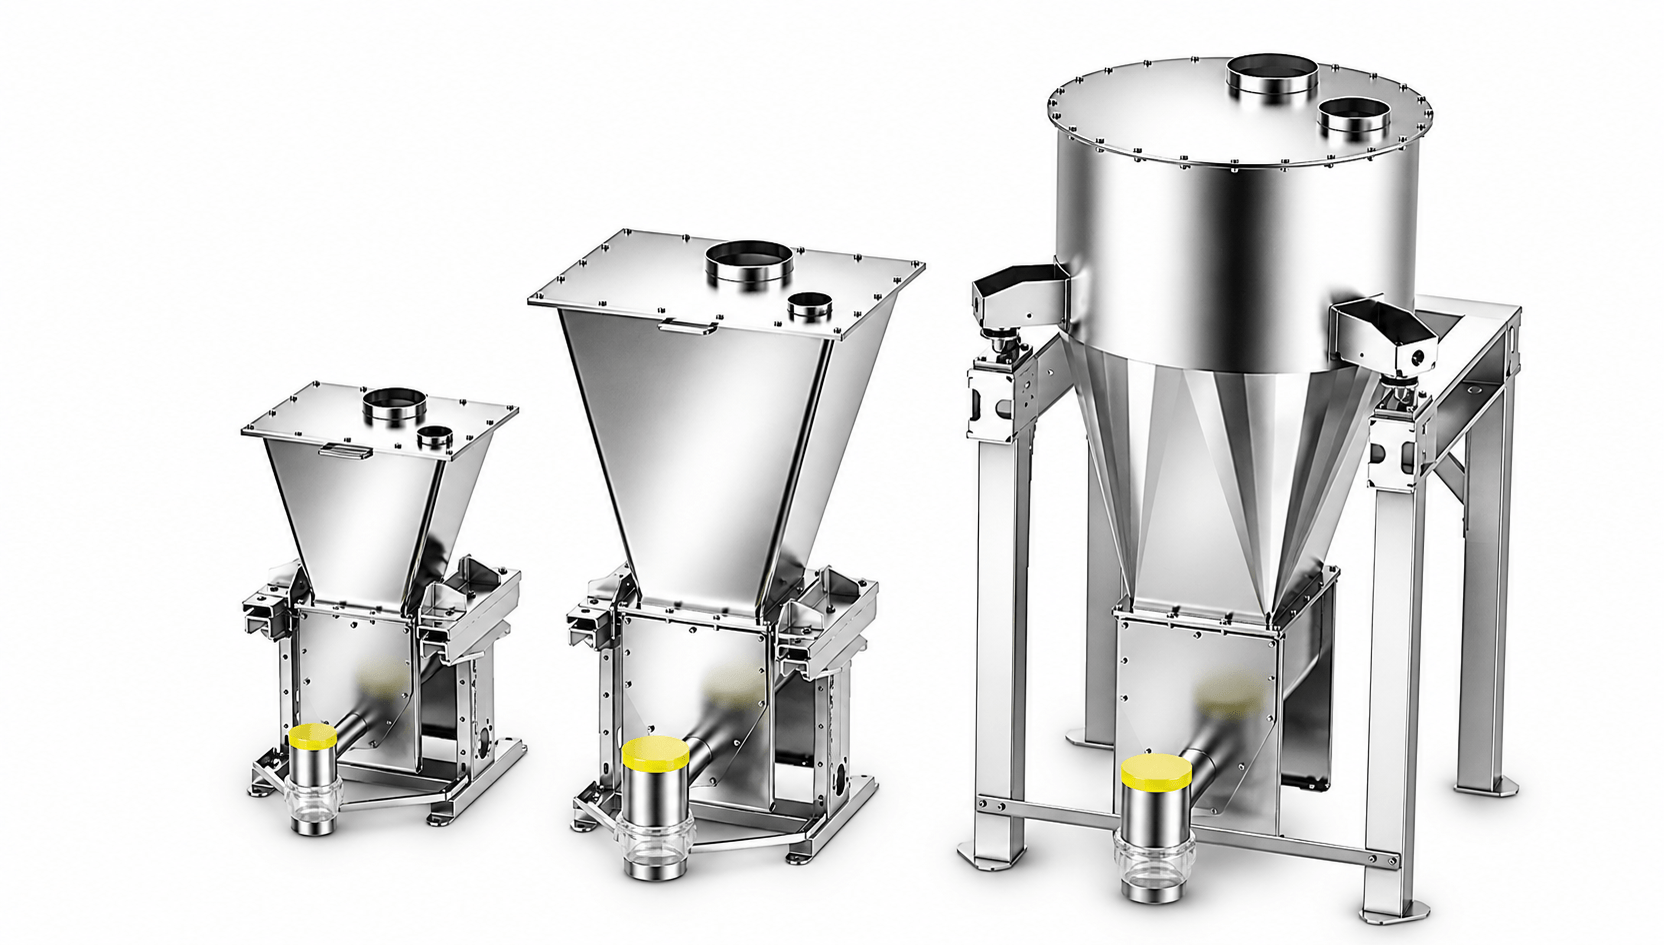
Drei Baugrößen, ein Funktionsprinzip
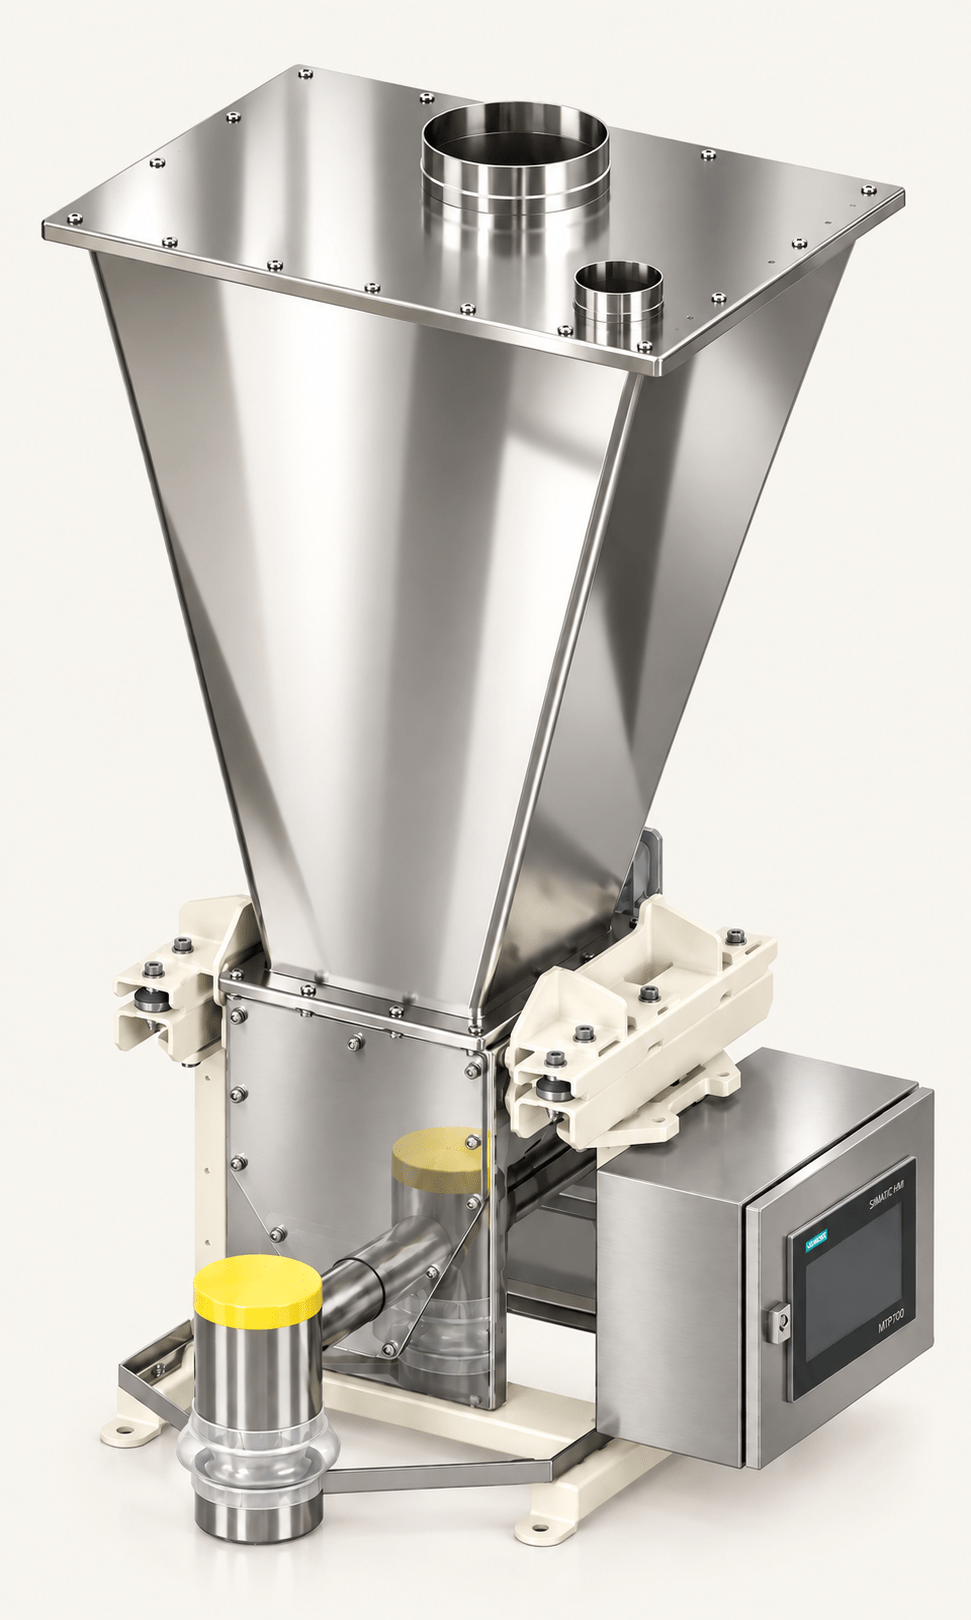
Jeder DSL G besteht aus Vorratsbehälter, Dosierkammer mit Dosierorgan, horizontalem Rührwerk und Antrieb. Die gesamte Einheit ruht auf Wägezellen: Die Steuerung erfasst die Gewichtsabnahme, berechnet den tatsächlichen Massenstrom und regelt die Schneckendrehzahl über einen PID-Regler. Schwankungen der Schüttdichte beeinflussen das Ergebnis nicht, da die Masse und nicht das Volumen geregelt wird.
Durchsätze volumetrisch angegeben. Massenstrom = Durchsatz × Schüttdichte (z. B. 200 l/h × 0,55 kg/l ≈ 110 kg/h). Minimum gilt für die kleinste Vollschnecke bei 10 U/min, Maximum für die größte Spirale bei 200–250 U/min.
Schneckendosierer DSL35 G
Mikrokomponenten mit Laborgenauigkeit
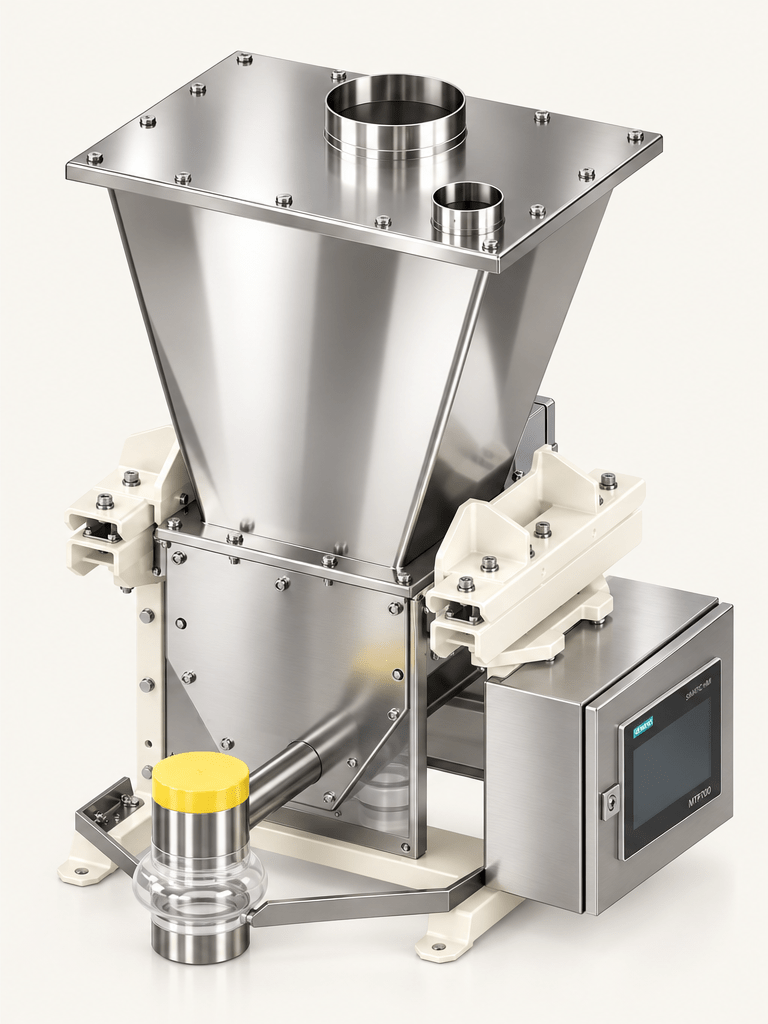
Kleinstes Modell der Baureihe für geringe Durchsätze und hochwertige Rohstoffe. Schnecken ø18–35 mm liefern bereits bei Dosierleistungen im Kilogrammbereich pro Stunde einen gleichmäßigen Produktstrom; der steilwandige Behälter 30–65 l sorgt für gleichmäßige Entleerung. Die geringe Bauhöhe erlaubt die Aufstellung direkt über Rezepturwaage, Mischer oder Extrudereinlauf.
Konfiguration
Dosierkammer mit einem horizontalen Rührwerk, Behälter 30, 40 oder 65 l mit Deckel und Befüllstutzen, Auslauf mit Fallrohr. Wägerahmen mit zwei C3-Wägezellen. Optional Wägecontroller mit HMI im Edelstahlgehäuse, Hygieneausführung nach EHEDG und ATEX-Ausführung.
Kenndaten DSL35 G
- Durchsatz1 – 450 l/h
- DosierorganSchnecke oder Spirale ø18 – ø35 mm
- Behälter30 · 40 · 65 l
- Typische ProdukteMikrokomponenten, Farbstoffe, Aromen, Wirkstoffe (API)
Schneckendosierer DSL75 G
Der Standard für Produktionslinien
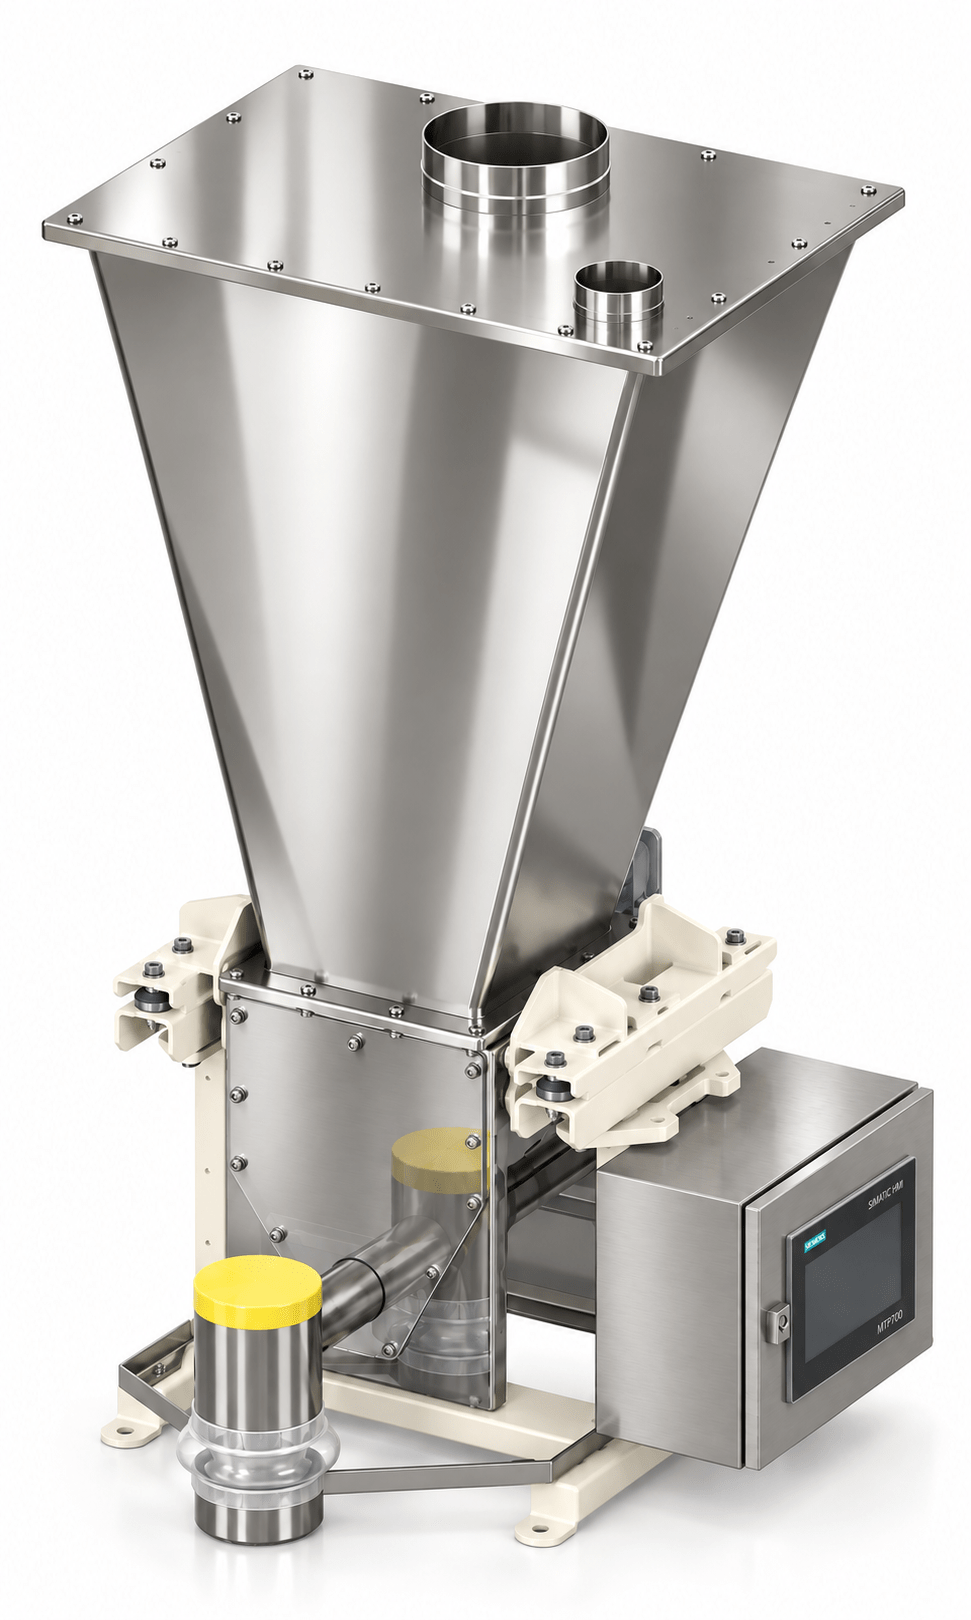
Das am häufigsten eingesetzte Modell für Rezepturkomponenten in kontinuierlichen und chargenweisen (Batching) Linien. Dosierorgane ø35–74 mm verarbeiten feine kohäsive Pulver ebenso wie Granulate; Behälter mit 100–300 l erlauben die Abstimmung des Nachfüllintervalls auf den Liniendurchsatz. Typische Einheit in Mehrkomponentenstationen, in denen mehrere DSL75 G parallel auf eine gemeinsame Waage oder einen Mischer dosieren.
Konfiguration
Dosierkammer mit einem oder zwei horizontalen Rührwerken, Behälter 100, 200 oder 300 l, Wägerahmen mit drei C3-Wägezellen. Befüllung manuell, aus Big-Bag oder über Zellenradschleuse mit automatischer Nachfüllung bei Minimalstand. Optional zusätzliches vertikales Rührwerk, Hygieneausführung nach EHEDG und ATEX-Ausführung.
Kenndaten DSL75 G
- Durchsatz7 – 5 000 l/h
- DosierorganSchnecke oder Spirale ø35 – ø74 mm
- Behälter100 · 200 · 300 l
- Typische ProdukteRezepturkomponenten, Prämixe, Füllstoffe
Schneckendosierer DSL150 G
Industrielle Leistung
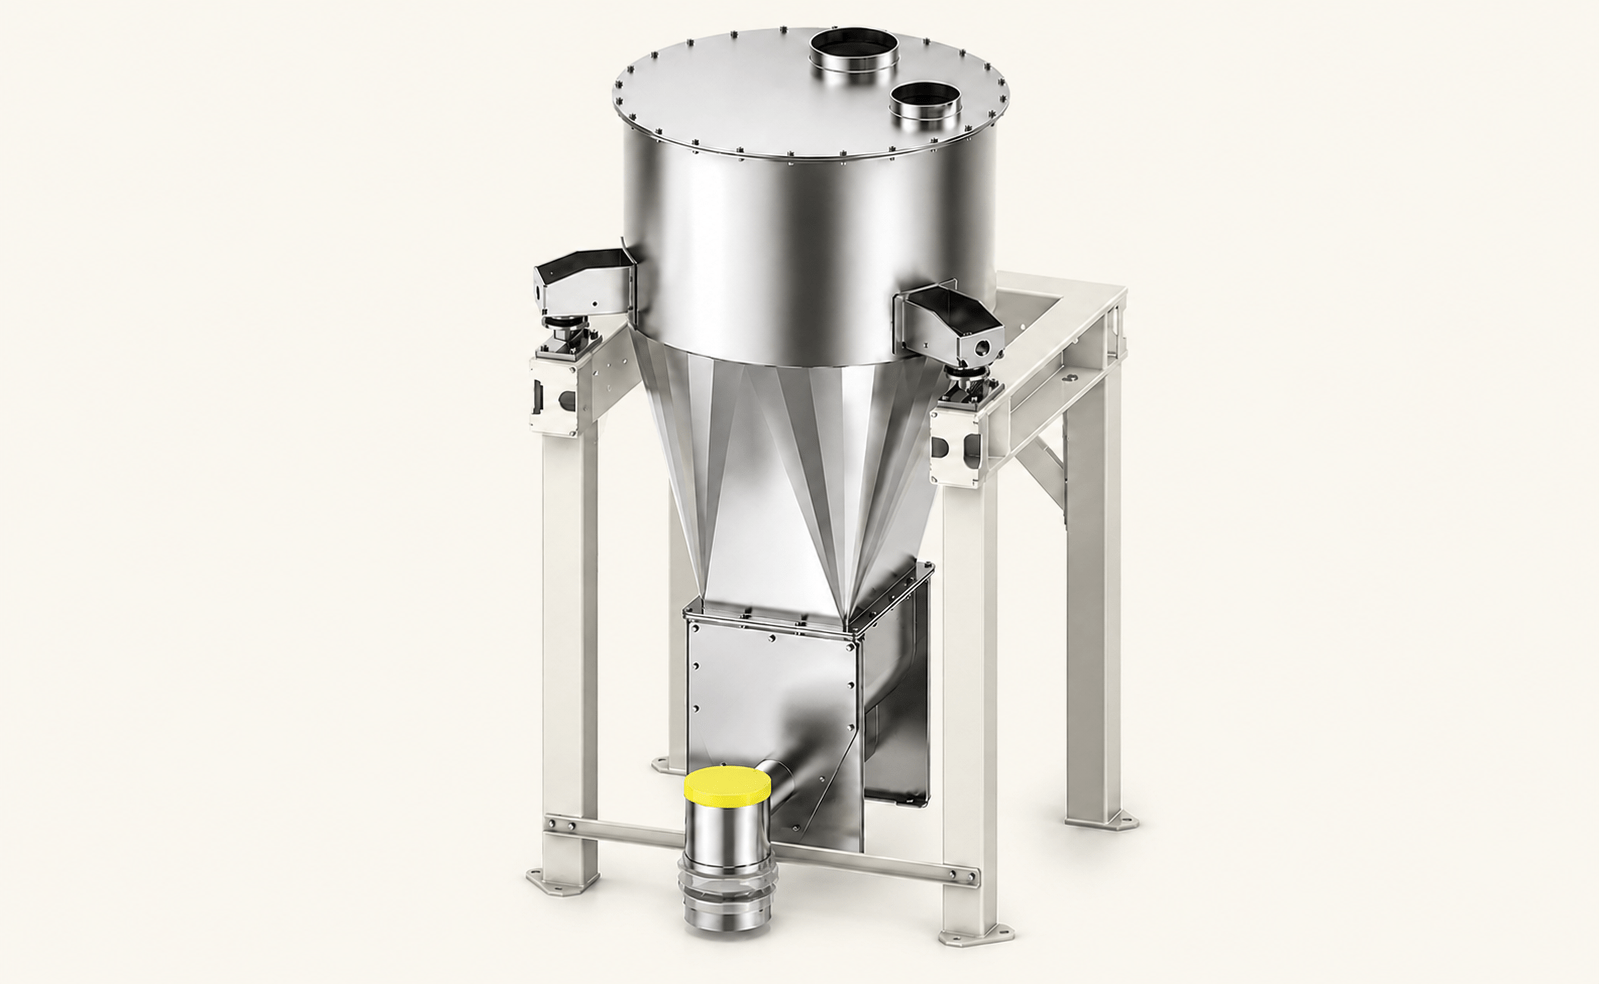
Größtes Modell für Hauptkomponenten und große Massenströme. Dosierorgane ø74–150 mm, zylindrische Behälter von 400 bis 2 400 l und ein Wägerahmen, vorbereitet für die Befüllung aus Big-Bags, Zellenradschleuse oder pneumatischer Förderung.
Konfiguration
Zylindrischer Behälter ø850 mm (400 oder 600 l) oder ø1 200 mm (1 200, 1 800 oder 2 400 l), Dosierkammer mit zwei horizontalen Rührwerken, Wägerahmen mit drei C3-Wägezellen, ausgelegt auf die Masse des gefüllten Behälters. Automatische Befüllung aus Silo, Big-Bag oder pneumatischer Förderung mit Behälterentlüftung. Optional Auflockerungssystem im Behälter und ATEX-Ausführung.
Kenndaten DSL150 G
- Durchsatz70 – 25 000 l/h
- DosierorganSchnecke oder Spirale ø74 – ø150 mm
- Behälter400 · 600 l (ø850 mm)
1 200 · 1 800 · 2 400 l (ø1 200 mm) - Typische ProdukteHauptkomponenten, große Massenströme
Dosiererauslegung
Unsicher, welches Modell passt? Füllen Sie den Auslegungsfragebogen aus
Produktdaten, geforderter Durchsatz und Betriebsart genügen, damit unsere Ingenieure Baugröße, Dosierorgan und Ausführung festlegen. Sie erhalten einen Konfigurationsvorschlag mit Angebot.
Gemeinsam für die gesamte Baureihe
Gleiches Wägesystem, gleiche Werkstoffe
Die Modelle unterscheiden sich in der Größe von Dosierkammer, Behälter und Dosierorgan. Wägesystem, Steuerung, Werkstoffe und Ausführungsvarianten sind identisch, sodass Dosierer verschiedener Baugrößen in einer Station an einer gemeinsamen Steuerung kombiniert werden können.
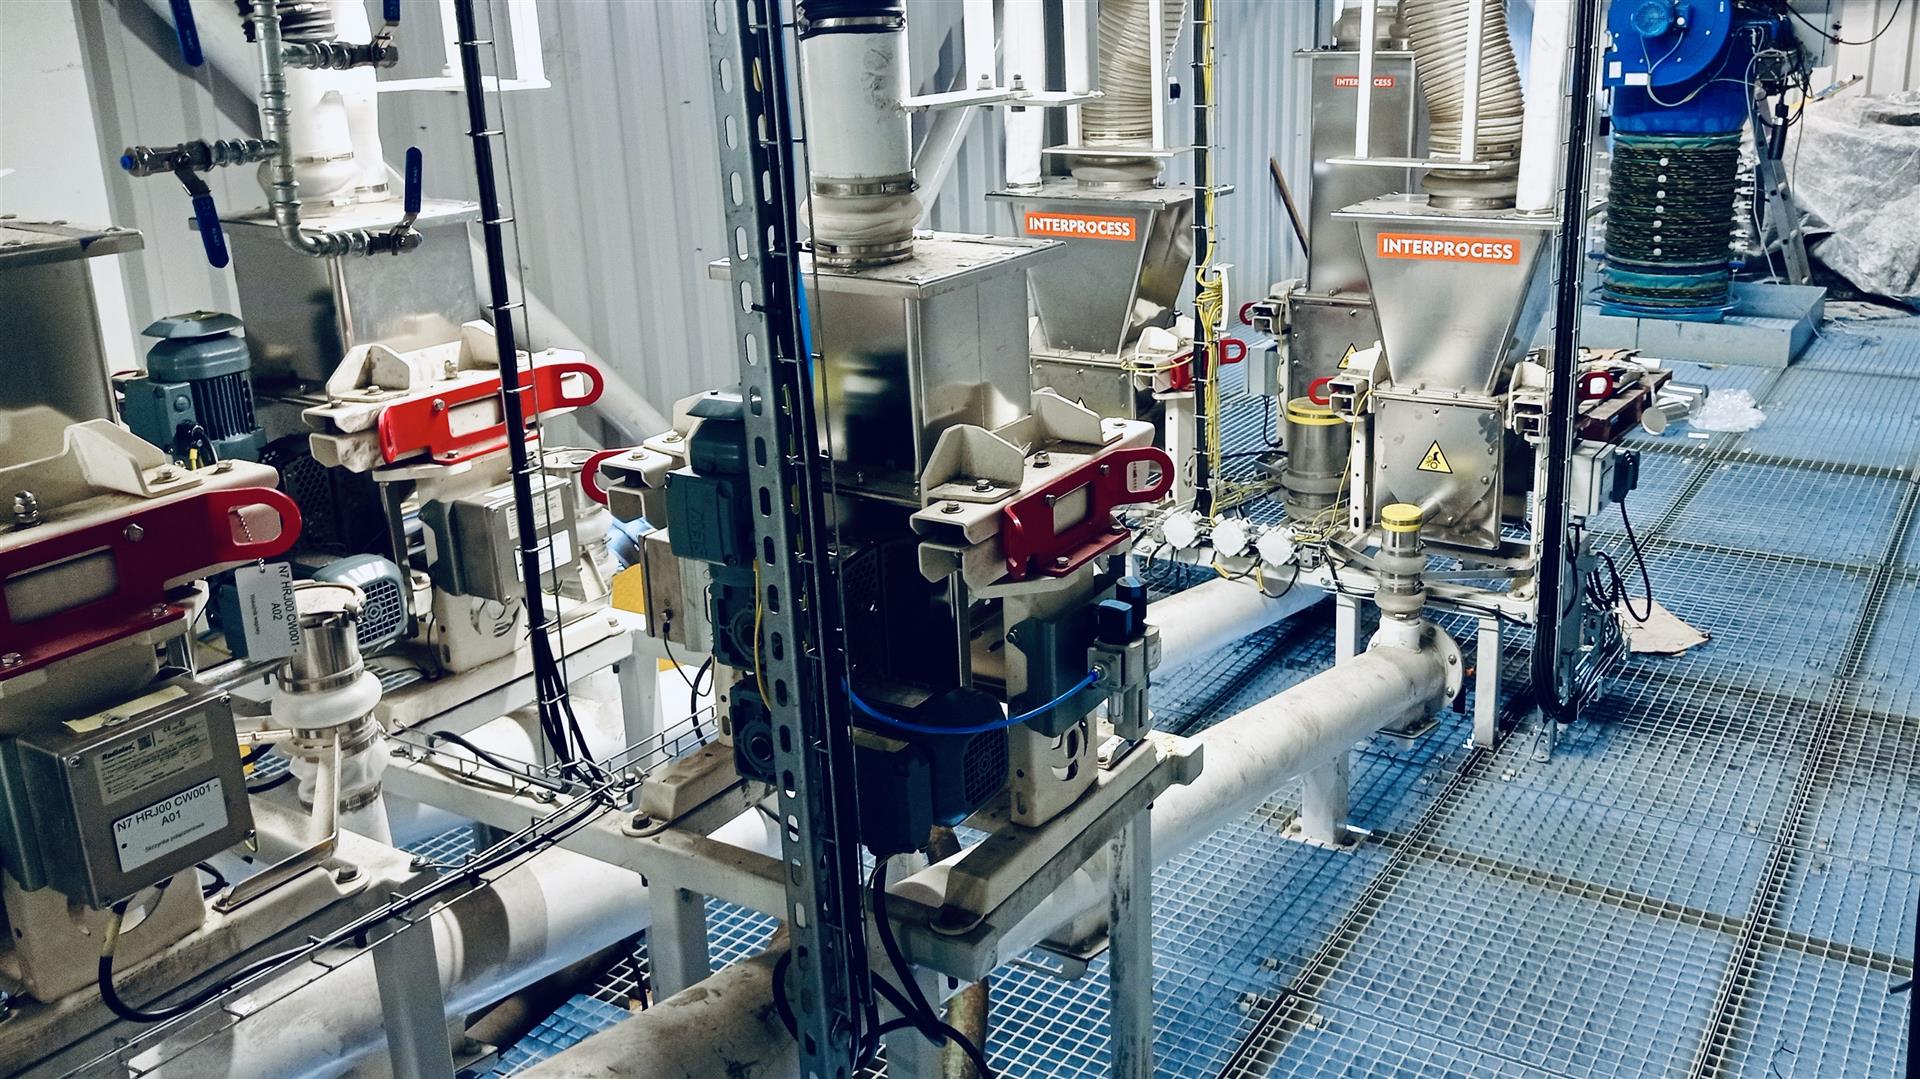
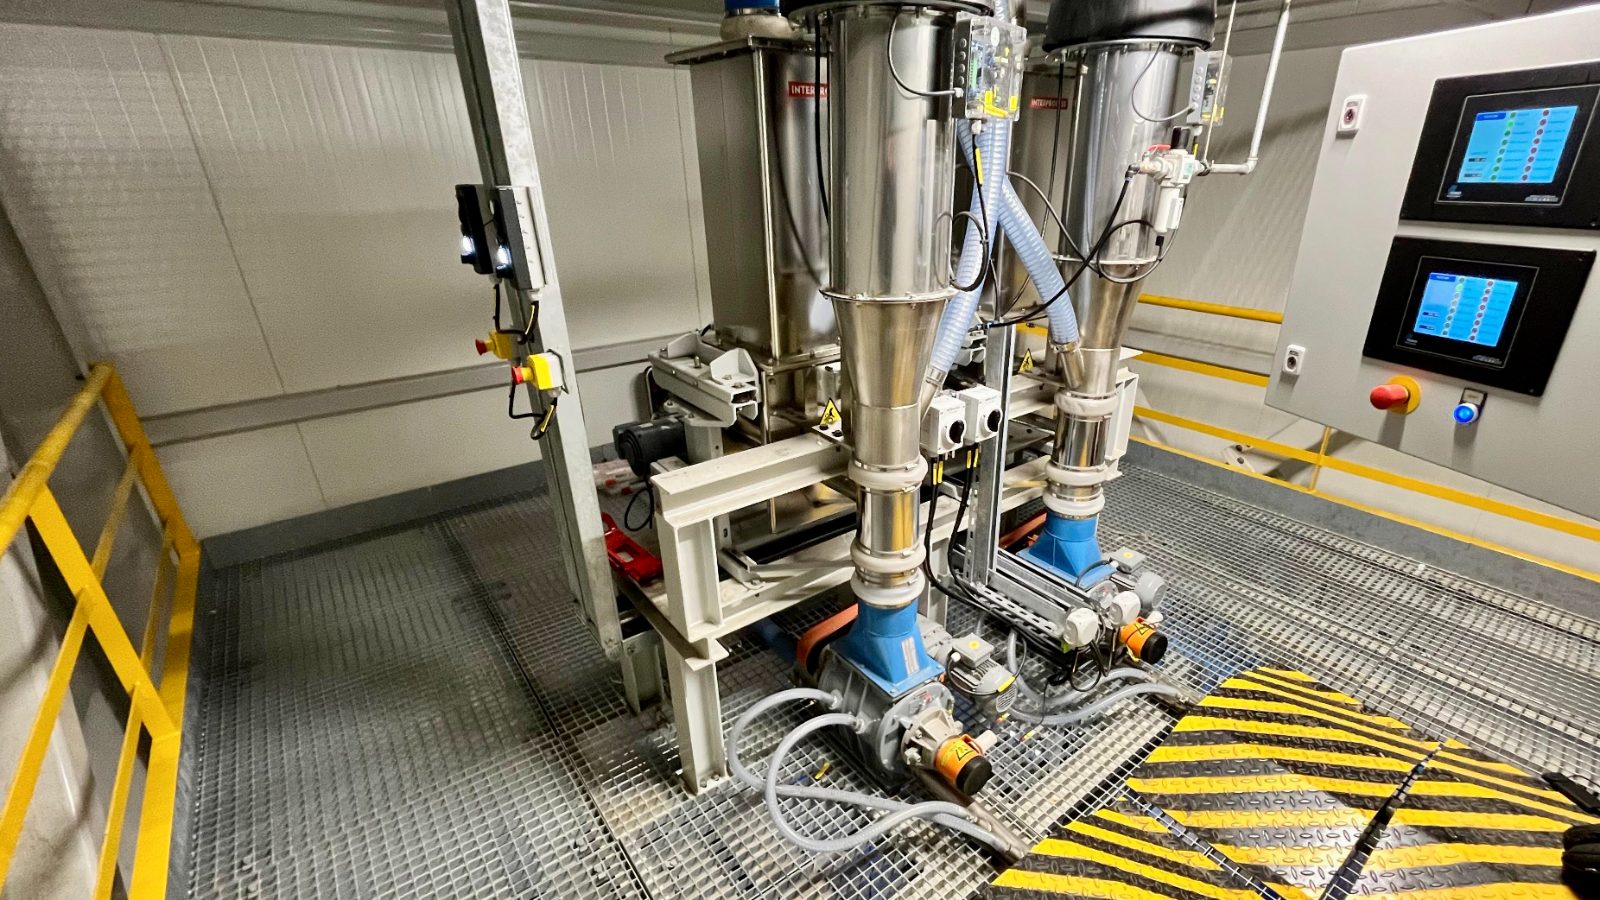
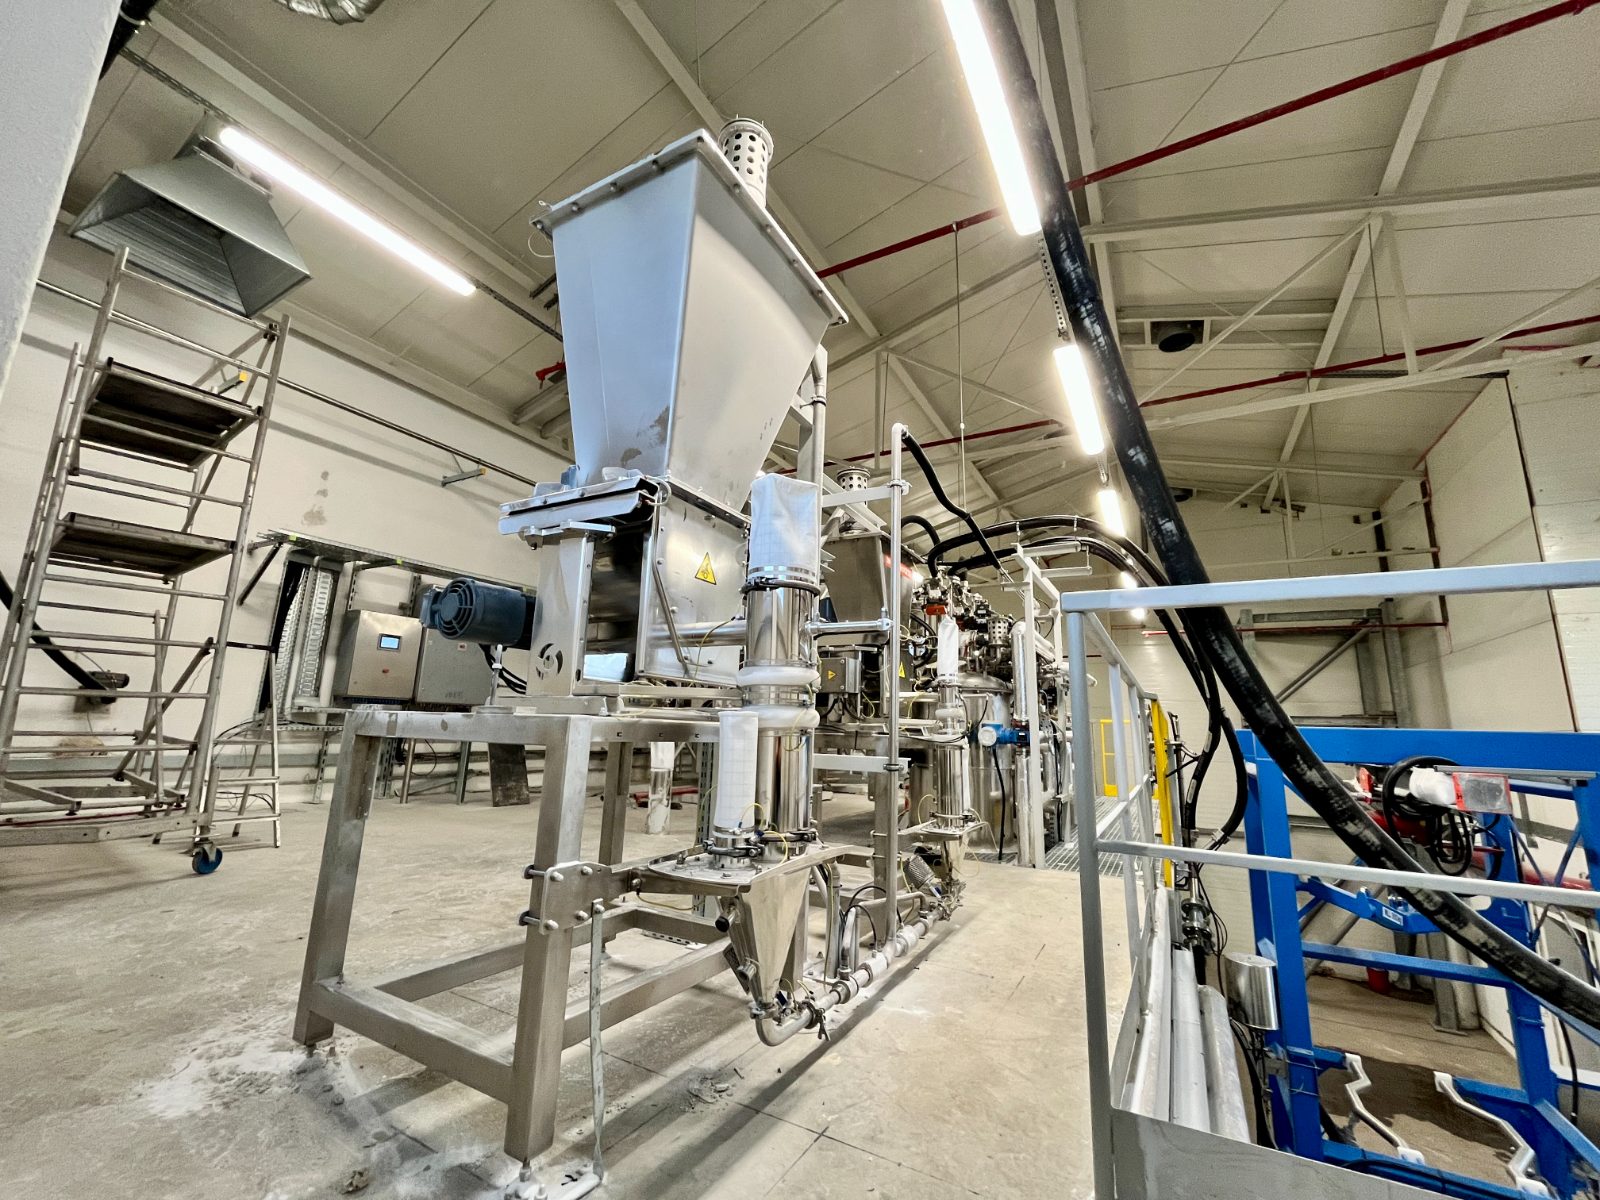
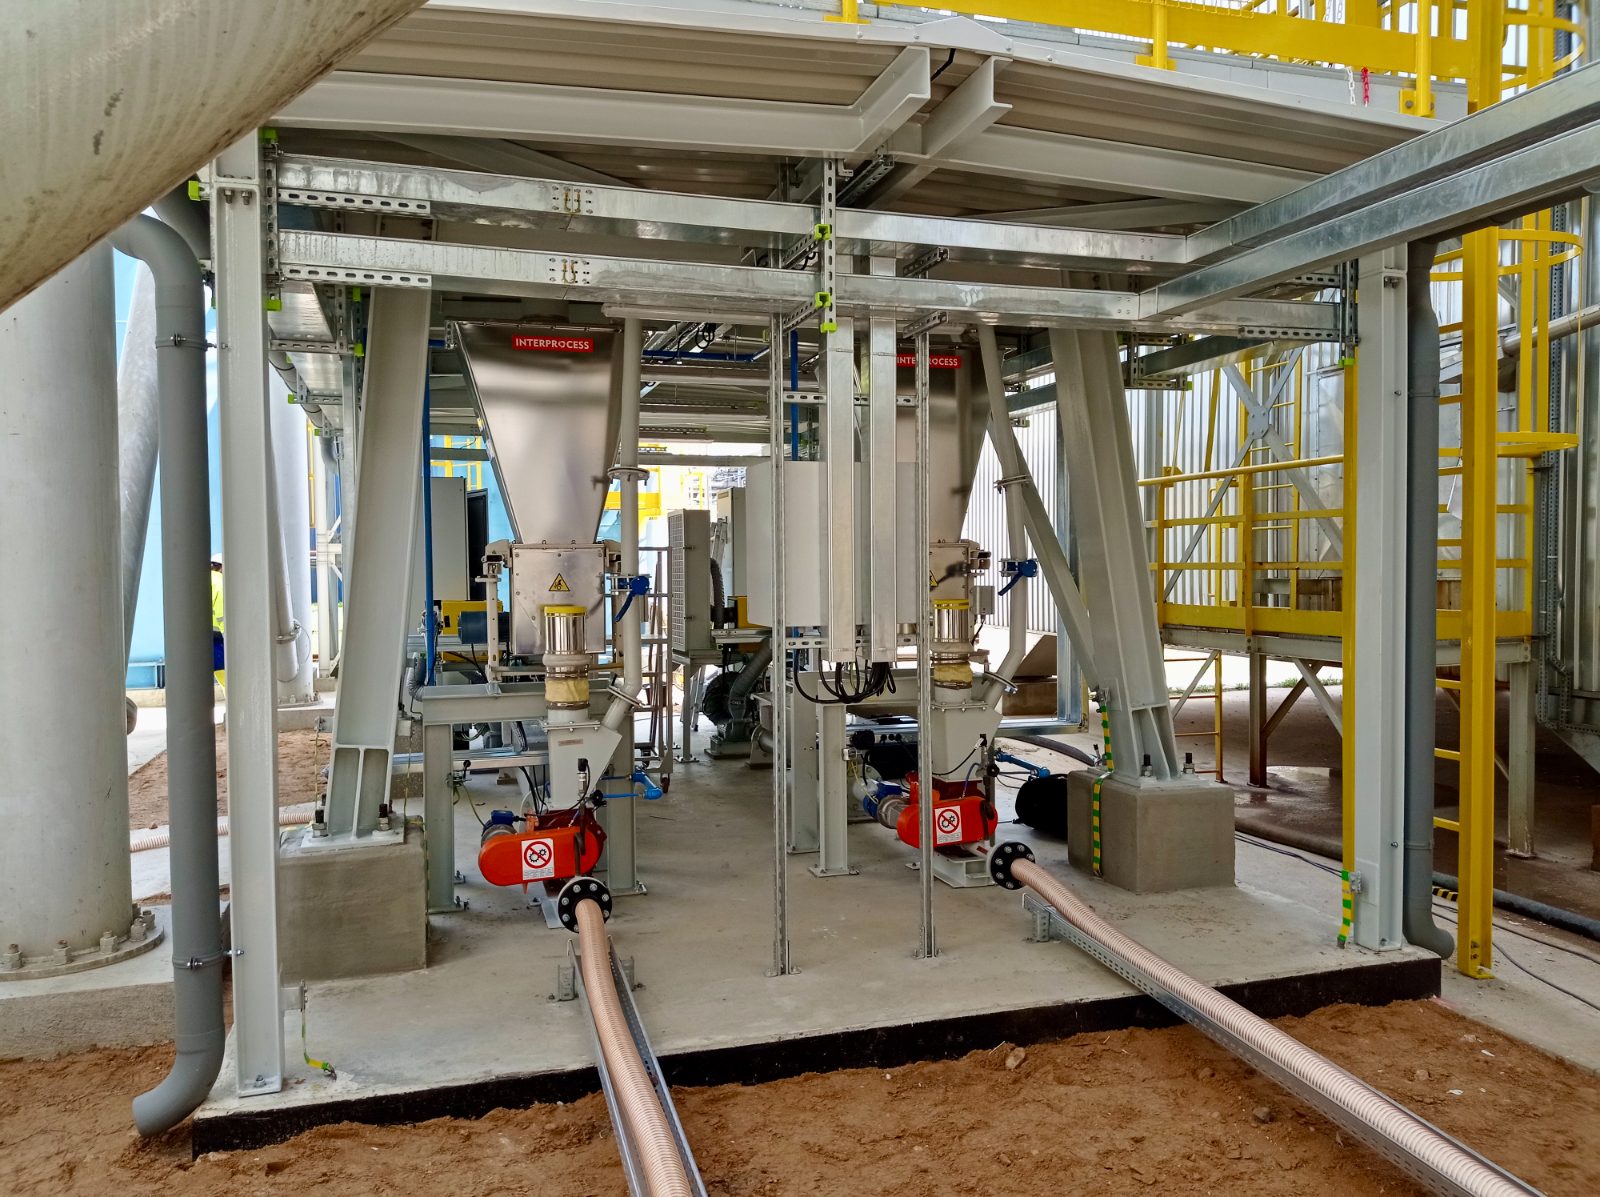
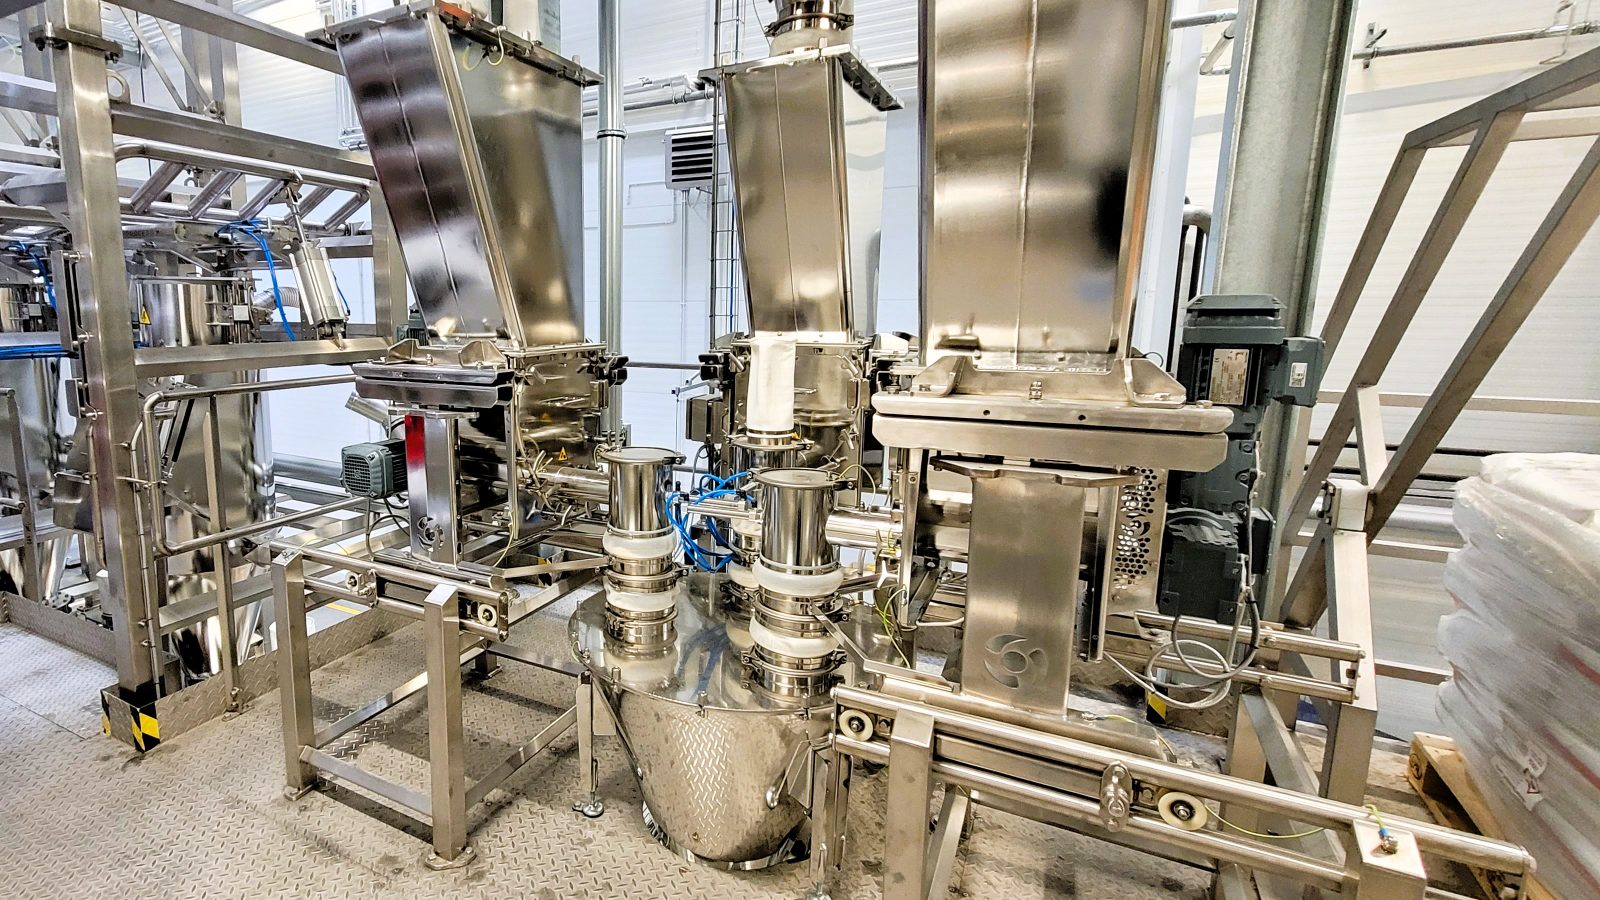
Referenzen DSL G · zum Vergrößern klicken
Auswahl des Dosierorgans
Spirale oder Vollschnecke?
Die Wahl von Schnecke oder Spirale bestimmt die Gleichmäßigkeit des Produktstroms und die Stabilität der Regelung. Der Organtyp wird auf die Produkteigenschaften abgestimmt, nicht auf die Baugröße des Dosierers.
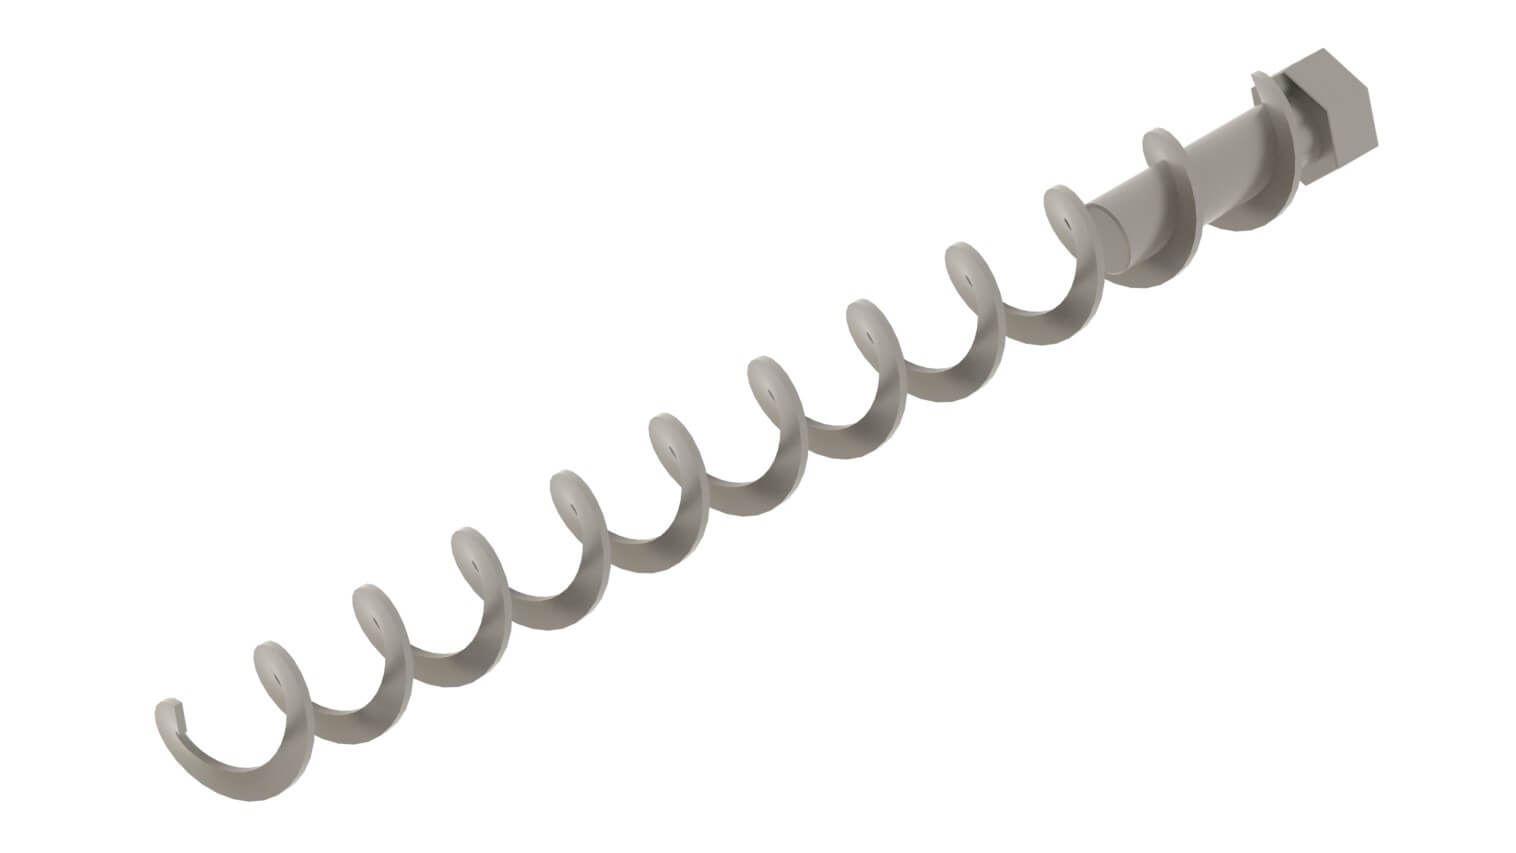
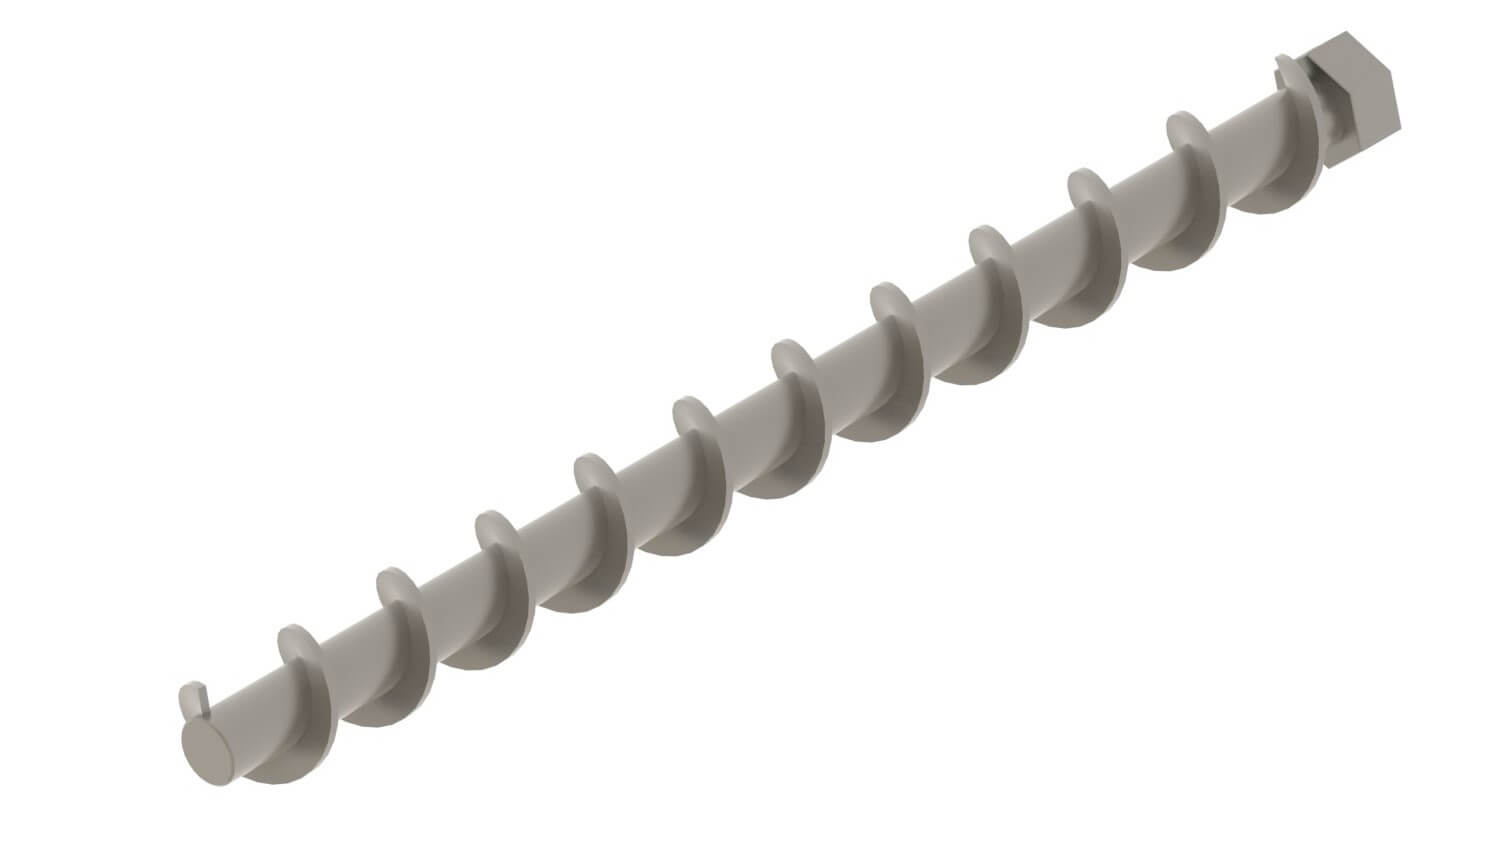
Unsicher, welches Dosierorgan passt? Wir führen Dosierversuche mit dem Kundenprodukt durch: Die Wahl von Schnecke oder Spirale wird messtechnisch bestätigt, nicht nur anhand von Katalogdaten.
Produktversuch vereinbarenAusführungsvarianten
Hygieneausführung nach EHEDG und ATEX-Ausführung
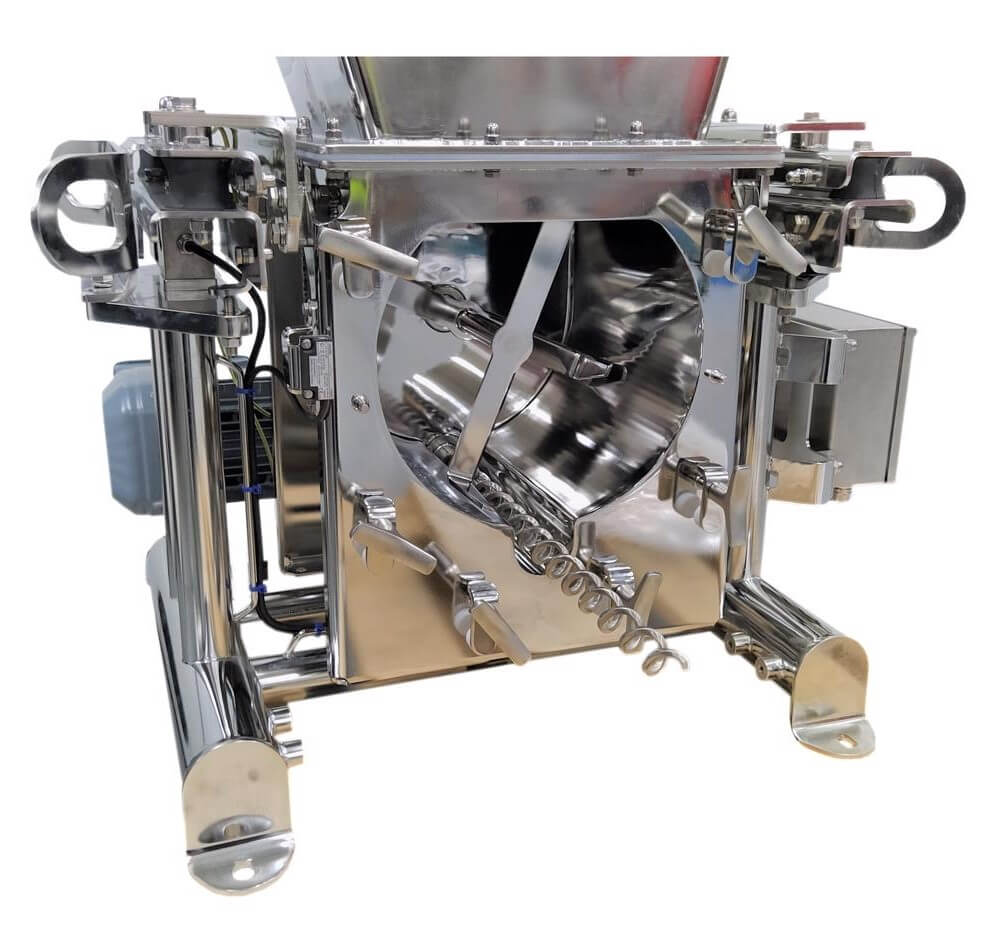
Hygieneausführung nach EHEDG
Bereits die Standardausführung erfüllt die Anforderungen der Lebensmittelindustrie: Alle produktberührten Werkstoffe sind FDA-konform oder aus Edelstahl.
Für anspruchsvolle Anwendungen bieten wir eine Ausführung nach EHEDG-Richtlinien: reinigungsgerecht konstruierte Dosierkammer und Rahmen, werkzeuglos demontierbares Dosierorgan und Rührwerk, Edelstahl 316L, Innenflächen und Schweißnähte geschliffen auf Ra<0,8 µm, aseptische Motoren ohne Kühlrippen und Lüfter.
Schmierstoffe ausschließlich der Klasse NSF H1. Elektrische Gehäuse optional im Standard Rittal HD (Hygienic Design): Edelstahl, geneigte Flächen, hochdruckreinigungsbeständig.
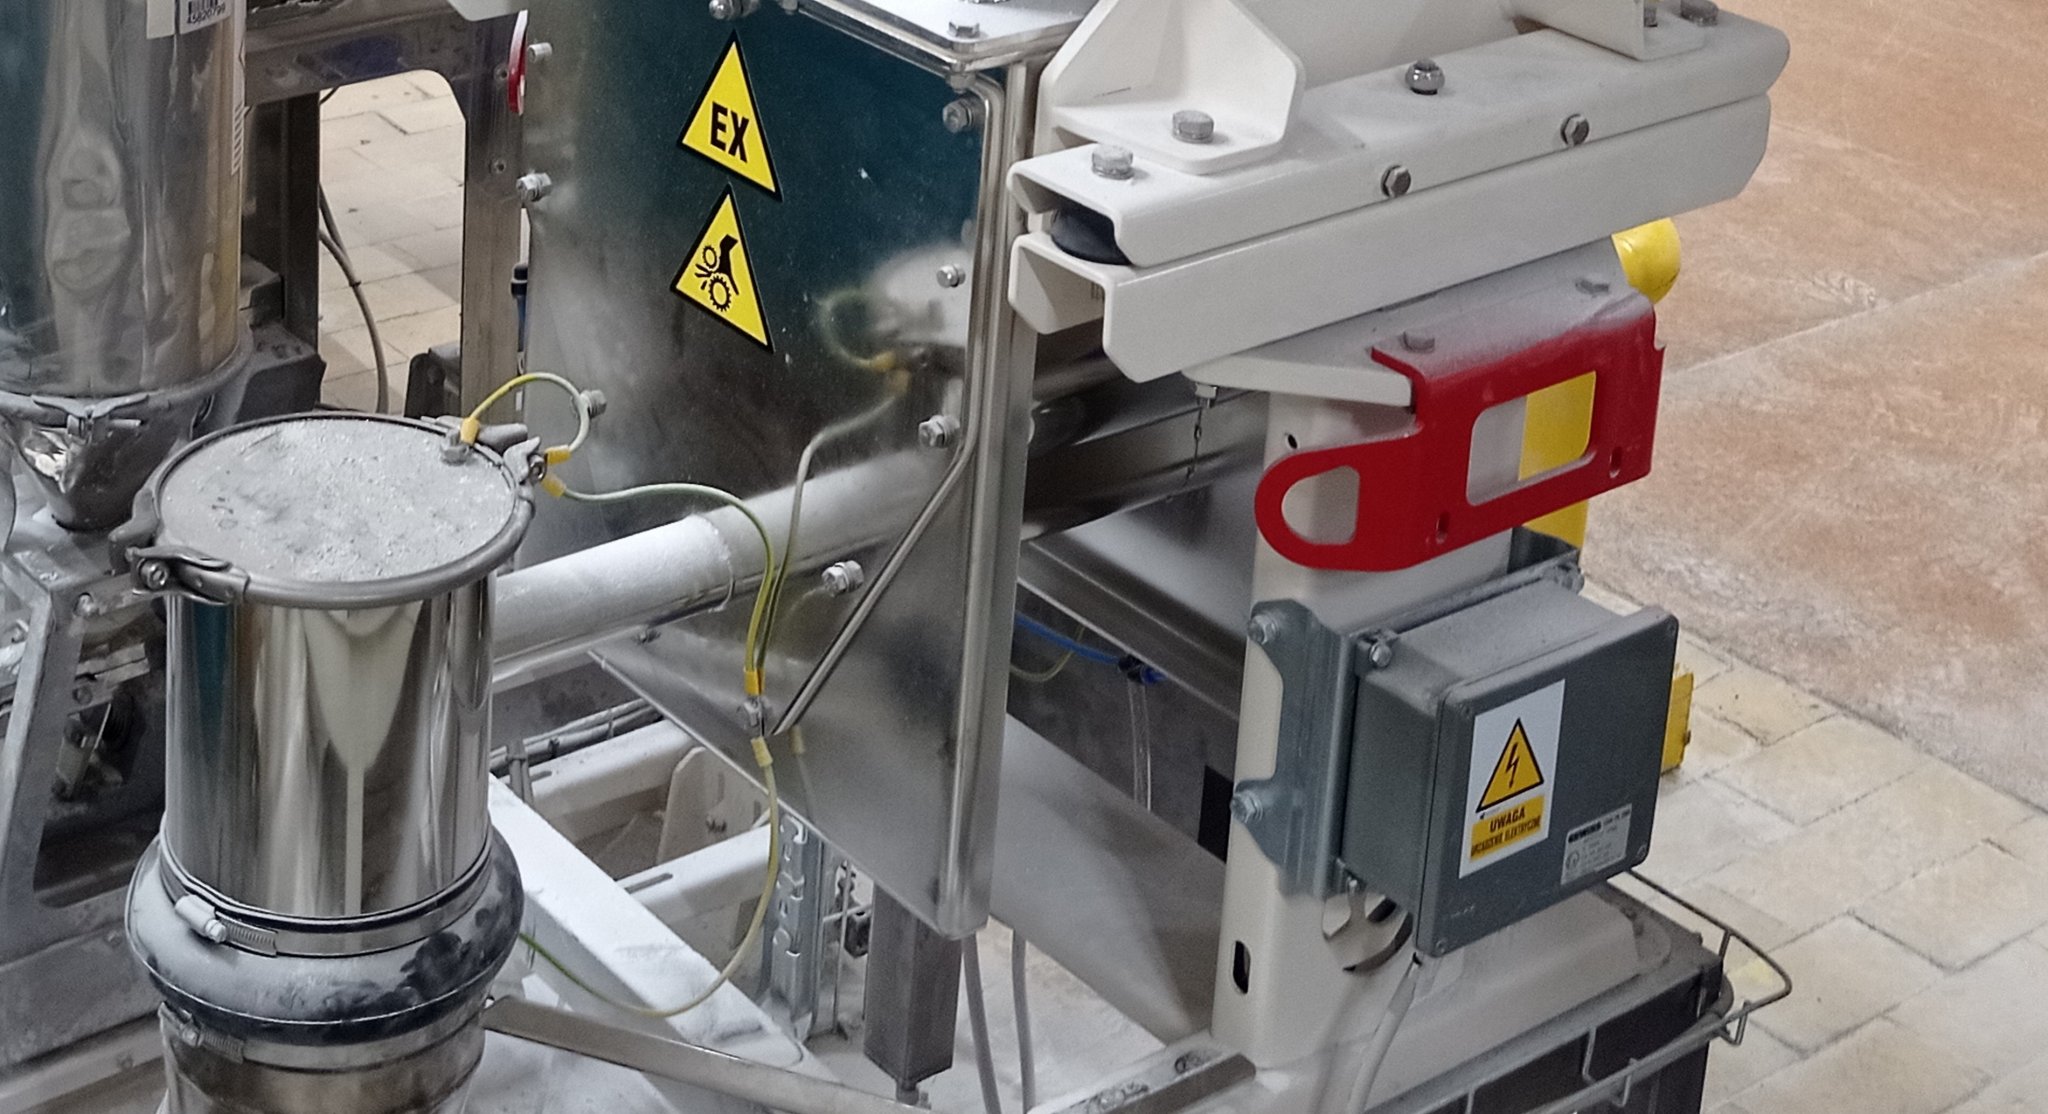
Dosierer für explosionsgefährdete Bereiche (ATEX)
Für staubexplosionsgefährdete Zonen liefern wir Dosierer in ATEX-konformer Ausführung: zertifizierte elektrische Komponenten, Antriebe und Sensoren der passenden Kategorie sowie durchgehender Potentialausgleich zur Ableitung elektrostatischer Aufladung.
Gravimetrisch vs. volumetrisch
Welches Dosierverfahren ist das richtige?
Ein volumetrischer Dosierer fördert mit konstanter Schneckendrehzahl und setzt eine konstante Schüttdichte voraus; ohne Rückführung wird jede Produktänderung zum Dosierfehler (typisch ±1–5 %). Ein gravimetrischer Dosierer erfasst die Gewichtsabnahme und regelt die Drehzahl im geschlossenen Regelkreis, sodass der Fehler unabhängig vom Produkt unter ±0,5 % bleibt. Der Unterschied zählt bei Mehrkomponentenrezepturen, teuren Rohstoffen und Qualitätsaudits.
| Merkmal | Gravimetrisch loss-in-weight | Volumetrisch |
|---|---|---|
| Messprinzip | Kontinuierliche Erfassung der Gewichtsabnahme | Konstantes Volumen pro Zeiteinheit |
| Genauigkeit (kontinuierlich) | <±0,5 % vom Sollwert | ±1–5 % vom Sollwert nach Linearisierung |
| Genauigkeit (Chargendosierung, Batching) | ±0,1–0,5 % (abhängig von Wägezellenbereich und Chargengröße) | Keine direkte Kontrolle der Chargenmasse |
| Kompensation von Dichteschwankungen | ✓ Automatisch, geschlossener Regelkreis | ✗ Keine, Nachkalibrierung erforderlich |
| Regelung in Echtzeit | ✓ PID-Regler | ✗ Steuerung im offenen Regelkreis |
| Dokumentation des Massenstroms | ✓ Aufzeichnung des tatsächlichen Massenstroms | ✗ Nur Drehzahlüberwachung |
| GMP-/HACCP-Konformität | ✓ Vollständige Validierung und Chargenrückverfolgbarkeit | Eingeschränkt |
| Investitionskosten | Höher (Wägesystem + Controller) | Niedriger, einfacherer Aufbau |
| Wann einsetzen? | Mehrkomponentenrezepturen, teure Rohstoffe, Qualitätsaudits | Homogene Produkte mit konstanter Schüttdichte |
DSL G-Dosierer können auch volumetrisch betrieben werden. Einfachere Aufgaben übernehmen unsere volumetrischen Schneckendosierer.
Betriebsarten
Kontinuierliche und Chargendosierung (Batching)
Jeder DSL G arbeitet in beiden Betriebsarten; die Umschaltung erfolgt softwareseitig. Die Wahl richtet sich nach Produktionsart, Rezepturflexibilität und Durchsatz.
Kontinuierliche Dosierung (Dauerbetrieb)
Das Produkt wird unterbrechungsfrei mit geregeltem Massenstrom gefördert. Die Steuerung vergleicht die gemessene Gewichtsabnahme mit dem Sollwert und korrigiert die Schneckendrehzahl laufend.
- gleichmäßiger, präzise geregelter Produktstrom
- Beschickung von Durchlaufmischern, Extrudern und Reaktoren
- automatische Umschaltung auf volumetrischen Betrieb während der Nachfüllung
- Einbindung mehrerer Dosierer im Master/Slave-Verbund
- deutliche Reduzierung von Materialverlusten
Dozowanie wsadowe (batching)
Eine vorgegebene Produktmasse wird abgemessen. Nach Erreichen der Charge stoppt der Dosierer und wartet auf den nächsten Zyklus; typische Genauigkeit ±0,1–0,5 % bei Chargen über 1 kg.
- präzises Abmessen der Sollmasse mit Endkontrolle
- vollständige Rückverfolgbarkeit jeder Charge
- Verarbeitung von Mehrkomponentenrezepturen
- vereinfachte Validierung in der Pharmaproduktion (GMP)
- bewährte Lösung bei häufigem Produktwechsel
Nachfüllen ohne Unterbrechung der Dosierung
Die gewogene Einheit ist über flexible Manschetten mit Zulauf und Fallrohr verbunden, sodass äußere Kräfte die Messung nicht beeinflussen. Sinkt der Füllstand unter das Minimum, startet die Steuerung die Nachfüllung; der Dosierer arbeitet währenddessen volumetrisch mit der zuletzt gespeicherten Drehzahl. Nach der Befüllung kehrt er in die gravimetrische Regelung zurück.
Chargendosierung (Batching)
Rezepturdosierung
Schneckendosierer werden in Mehrkomponenten-Verwiegestationen eingebaut, in denen jedes Gerät einen eigenen Rohstoff dosiert. Die übergeordnete Steuerung leitet Chargengröße oder Massenstrom aus der Rezeptur ab, im Chargenbetrieb (batching) albo Dauerbetrieb.
Über das Wägekonzept entscheiden Komponentenzahl, Zykluszeit und geforderte Genauigkeit:
Gain-in-weight
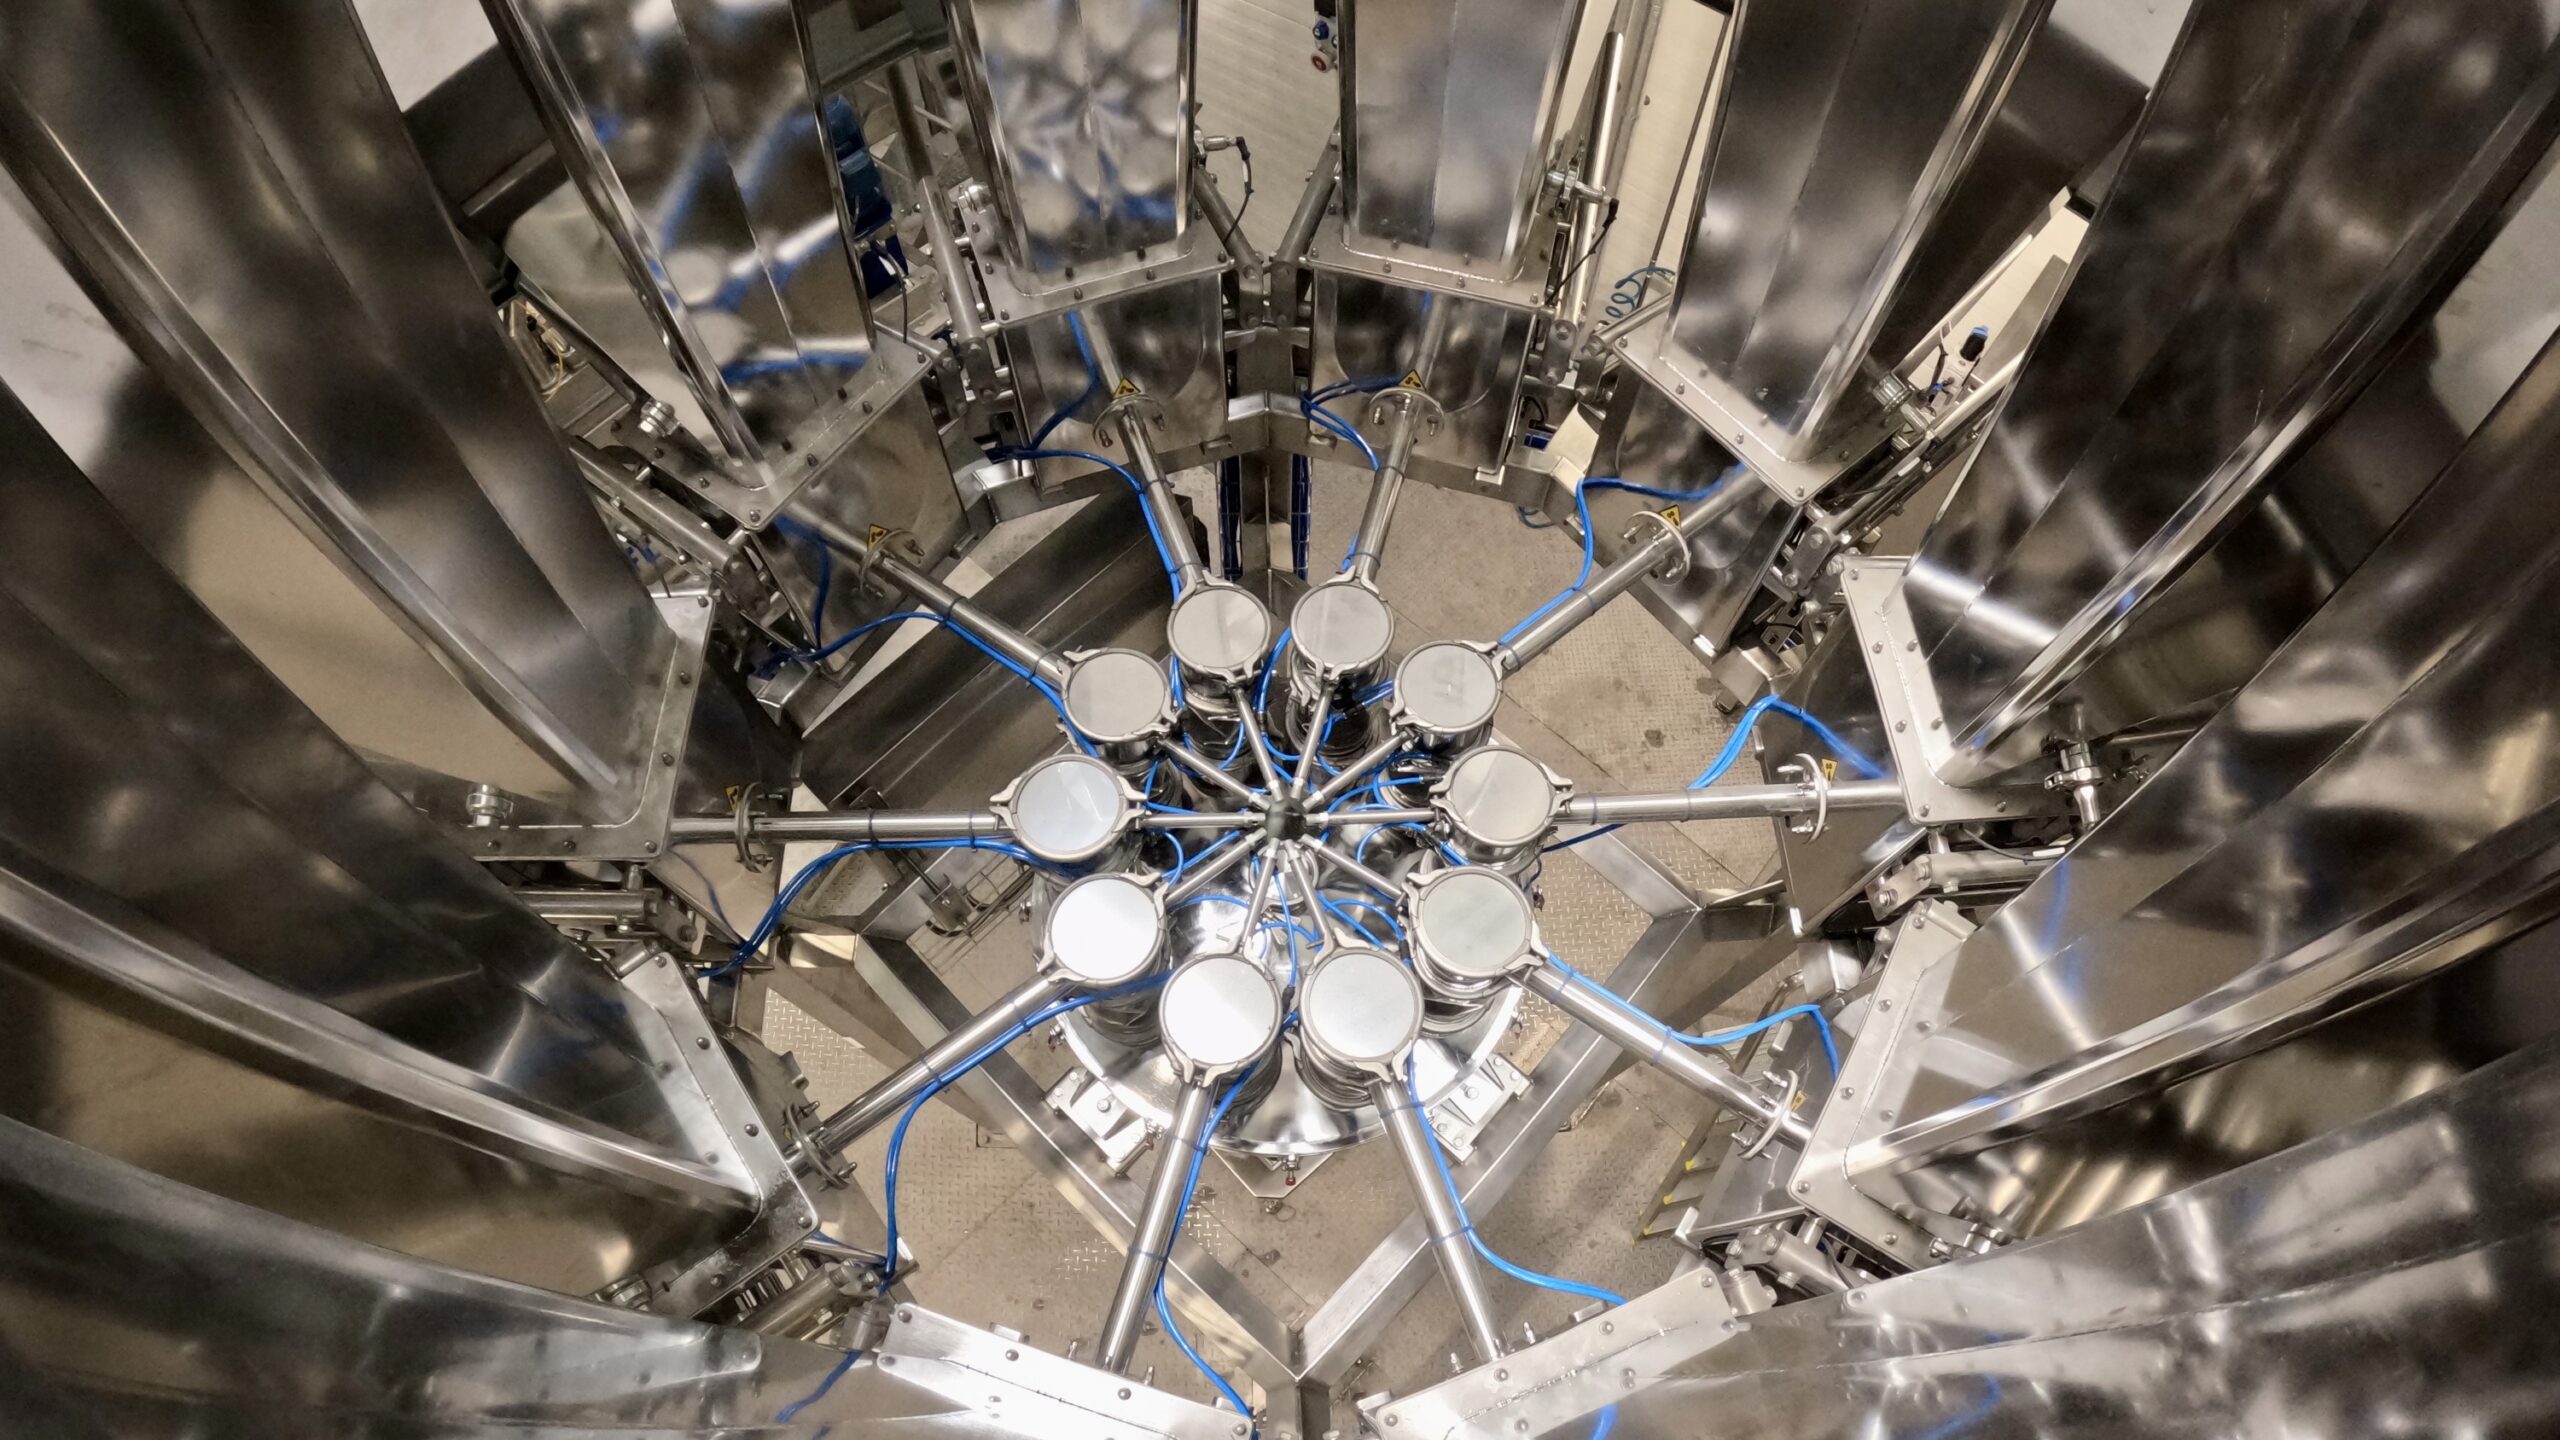
Verwiegung auf eine zentrale Waage
Kostengünstigste Chargenvariante (Batching): Die Komponenten werden nacheinander in eine gemeinsame Behälterwaage dosiert. Bei hohen Anforderungen kommen Zwischenwaagen oder eine verfahrbare Waage zum Einsatz, die unter den einzelnen Dosierern positioniert wird. Die Homogenisierung erfolgt im Mischer.
Loss-in-weight
Dosierung direkt von der Waage
Jeder Dosierer besitzt eine eigene Waage, sodass die Komponenten parallel dosiert werden. Das verkürzt den Zyklus und homogenisiert die Mischung bereits während der Dosierung vor. Im Dauerbetrieb lässt sich der Chargenmischer durch einen deutlich kleineren Durchlaufmischer ersetzen.
Dosiergenauigkeit
Was das Wägesignal stört und wie wir es kompensieren
Die Genauigkeit einer Differenzialdosierwaage hängt von Produkt und Umgebung der Waage ab, nicht nur von der Elektronik. Die häufigsten Fehlerquellen und ihre Kompensation beim DSL G:
Vibrationen und Stöße
Schwingungen benachbarter Maschinen und der Hallenkonstruktion werden im Dosiererrahmen mechanisch gedämpft; das Wägezellensignal wird in der Steuerung digital gefiltert.
Druckdifferenzen
Unter- oder Überdruck im Fallrohr, ein laufender Mischer oder Stickstoffinertisierung verfälschen die Messung. Wir setzen Druckausgleich an Ein- und Auslauf sowie flexible Entkopplungsmanschetten ein.
Brückenbildung im Behälter
Kohäsive Produkte hängen über der Schnecke fest. Abhilfe schaffen Rührwerke, angepasste Behälterwandwinkel und bei schwierigsten Pulvern ein Behälter mit Auflockerungssystem.
Schwankende Schüttdichte
Die Schüttdichte ändert sich mit Lieferlos, Feuchte und Behälterfüllstand. Der gravimetrische Regler korrigiert die Drehzahl laufend, sodass der Sollmassenstrom konstant bleibt.
Verstopfungen im Dosierrohr
Verklumpende oder faserige Produkte blockieren das Dosierorgan. Wir wählen Schnecken mit variabler Steigung oder eine wellenlose Spirale, die das Produkt selbst auflockert.
Kurzzeitgenauigkeit
Bei sehr kleinen Dosierleistungen zählt die Gleichmäßigkeit des Produktstroms im Sekundenbereich. Mehrgängige Schnecken, höhere Drehzahlen bei kleinerem Querschnitt und spezielle Auslaufrohrenden verbessern sie.
Verhältnisdosierung
Mehrkomponenten-Dosiersysteme
Bei der kontinuierlichen Verhältnisdosierung fördern mehrere Differenzialdosierwaagen die Komponenten gleichzeitig auf einen gemeinsamen Förderer oder direkt in den Prozess. Jede erfasst die Gewichtsabnahme ihres eigenen Behälters, sodass der Massenstrom jeder Komponente bekannt ist und unabhängig geregelt wird. Ein Dosierer arbeitet als Master, die übrigen als Slaves und halten ein festes Massenverhältnis zur Hauptkomponente.
Eine Durchsatzänderung am Master skaliert die Massenströme aller Slaves, sodass die Rezepturverhältnisse unabhängig vom Liniendurchsatz konstant bleiben; die Behälter werden ohne Unterbrechung der Dosierung nachgefüllt. InterProcess liefert komplette Stationen: Dosiererauslegung, Wägecontroller mit industrieller Kommunikation und Rezepturautomatisierung.
Branchen und Anwendungen
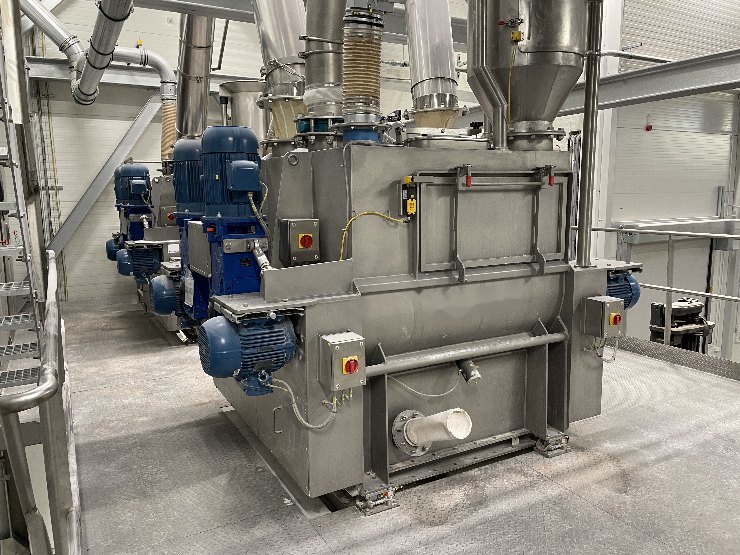
Anwendungen in Schlüsselbranchen
FAQ
Häufig gestellte Fragen
Warum InterProcess
Warum unsere Lösungen?
Eigene Fertigung
DSL G-Dosierer konstruieren und fertigen wir im eigenen Werk.
Dosierversuche
Wir prüfen Ihr Produkt vor dem Kauf an einem realen Dosierer.
Komplettlösung
Von Planung und Produktversuchen bis zu Inbetriebnahme und Service.
Branchenübergreifende Erfahrung
Lebensmittel, Chemie, Pharma, Kunststoffe und Energie.
Sicherheit und Hygiene
Systeme konform mit ATEX, HACCP, GMP und EHEDG.
Technischer Support und Service
Schnelle Reaktion, bei Bedarf auch 24/7.